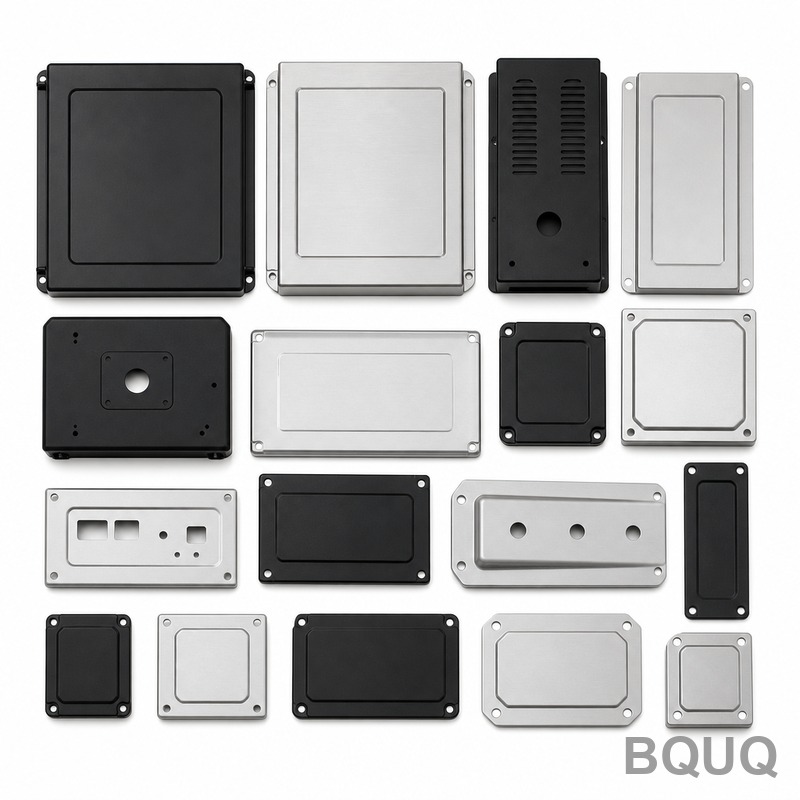
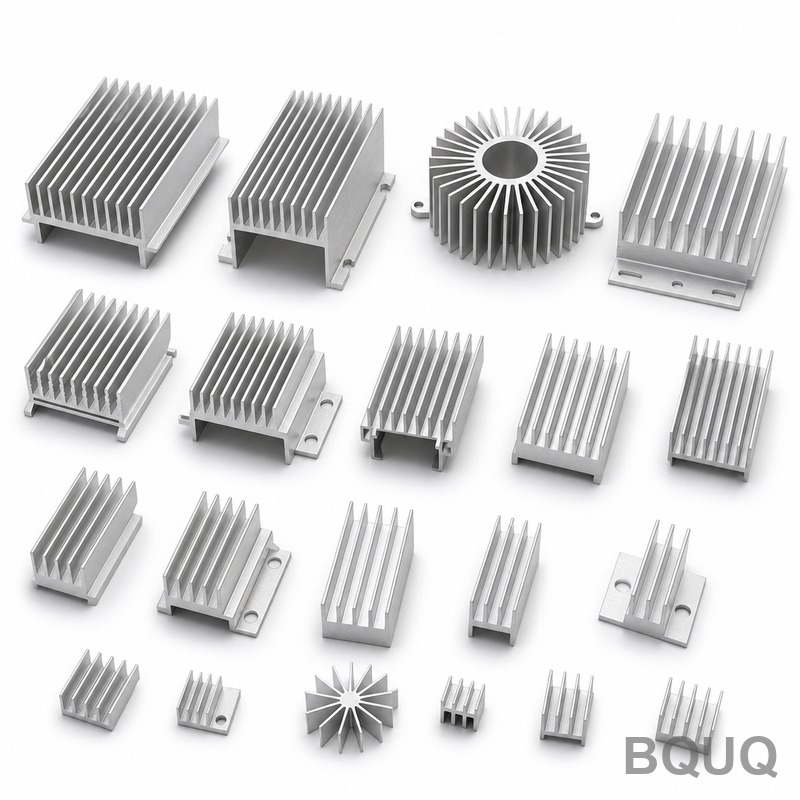
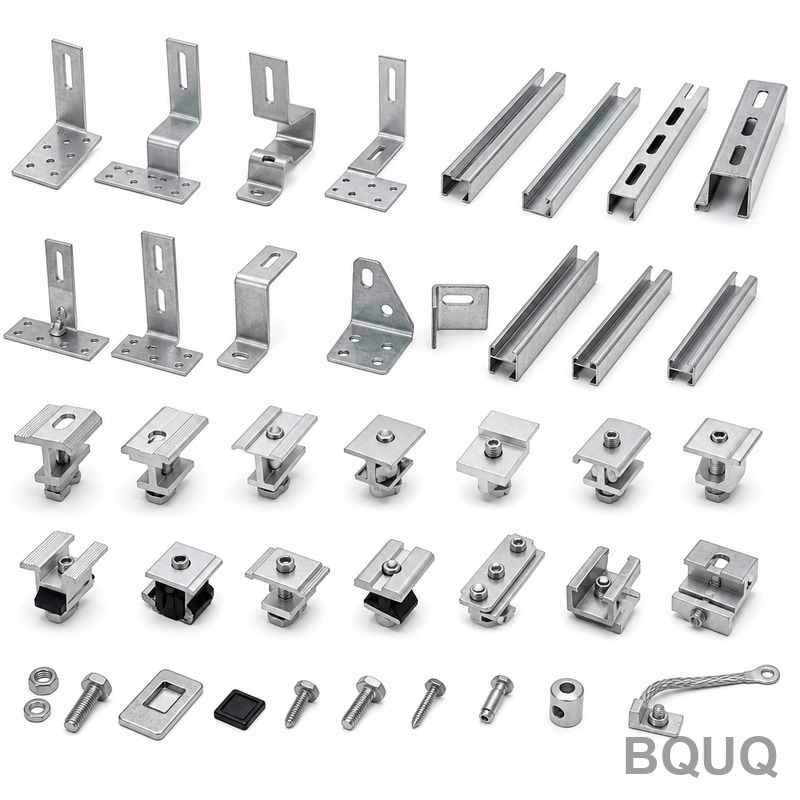
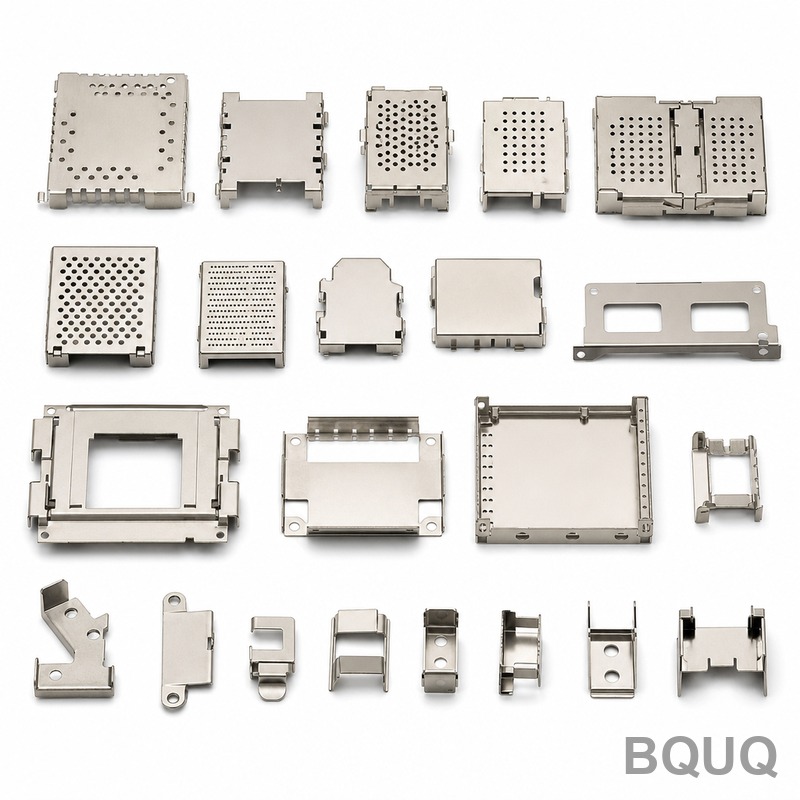
Dies ist eine Kollektion von Stanzblech-Gehäusen und -Abdeckungen, die für Halterungen und Montagewinkel entwickelt wurde, die ihre Ausrichtung unter Vibration und thermischen Wec
Dies ist eine Kollektion von Stanzblech-Gehäusen und -Abdeckungen, die für Halterungen und Montagewinkel entwickelt wurde, die ihre Ausrichtung unter Vibration und thermischen Wechselbelastungen beib
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist eine Kollektion von Stanzblech-Gehäusen und -Abdeckungen, die für Halterungen und Montagewinkel entwickelt wurde, die ihre Ausrichtung unter Vibration und thermischen Wechselbelastungen beibehalten müssen. Sie erhalten Stanzteile mit einer Positionstoleranz von ±0,05 mm, einer Ebenheit von 0,1 mm pro 100 mm und einer Oberflächengüte bis zu Ra 0,8 µm – ohne auf CNC-Zyklen warten zu müssen. Die typische Lieferzeit beträgt 7 Tage für Standardwerkzeuge, und wir erreichen eine Härte von bis zu 45 HRC bei Federstahlvarianten.
Warum Stanzhalterungen bearbeiteten Montageteilen bei hohen Stückzahlen überlegen sind
Stanzen ist ein Scher- und Umformprozess, kein spanender Prozess. Für Halterungen und Montagewinkel mit Wandstärken von 0,3 mm bis 6,0 mm produziert das Stanzen identische Teile mit 40 bis 60 Hüben pro Minute. Vergleichen Sie das mit der CNC-Bearbeitung mit 1 bis 3 Minuten pro Stück. Bei 10.000 Stück sparen Sie durch Stanzen etwa 80% der Stückkosten. Die Werkzeugamortisation ist bei den meisten Geometrien nach 2.000 Einheiten erreicht. Wir halten die Gratbildung an allen Schnittkanten unter 0,05 mm – das ist der Wert, der über die Passgenauigkeit in der Montagelinie entscheidet.
Werkzeugkonstruktionsregeln zur Vermeidung von Rückfederungsverformungen
Rückfederung ist der Feind von Stanzhalterungen. Nach dem Rückzug des Stempels entspannt sich das Metall und der Biegewinkel öffnet sich um 1 bis 3 Grad. Wir wirken dem mit Prägestufen im Werkzeug entgegen – einem sekundären Pressvorgang, der die Kornstruktur fixiert. Bei 90-Grad-Biegungen in 1,5 mm kaltgewalztem Stahl halten wir eine Winkeltoleranz von ±0,5 Grad ein. Bei hochfesten Legierungen wie 301er Edelstahl fügen wir eine 2-Grad-Überbiegung im Werkzeug hinzu. Jedes Werkzeug wird vor der Produktion mit einem 50-teiligen Erstmuster validiert. Dieses Erstmuster erhalten Sie mit einem vollständigen CMM-Bericht.
Materialien und Wärmebehandlung, die wir für Halterungen verwenden
| Spezifikation | Wert | |------|-------| | Materialoptionen | SPCC, SECC, SUS301, SUS304, 5052 Aluminium, 65Mn Federstahl | | Dickenbereich | 0,3 mm bis 6,0 mm | | Härte (wie gestanzt) | 80-90 HRB (SPCC), 140-180 HV (SUS301) | | Härte (nach Wärmebehandlung) | 40-45 HRC (65Mn Federstahl) | | Positionstoleranz | ±0,05 mm | | Ebenheit | 0,1 mm pro 100 mm | | Oberflächengüte Ra | 0,8 µm (gestanzt), 0,4 µm (auf Anfrage) | | Grathöhe | ≤0,05 mm | | Lieferzeit (Standardwerkzeuge) | 7 Arbeitstage | | Mindestbestellmenge | Keine Mindestbestellmenge – 1 Stück bis 1 Million Stück |
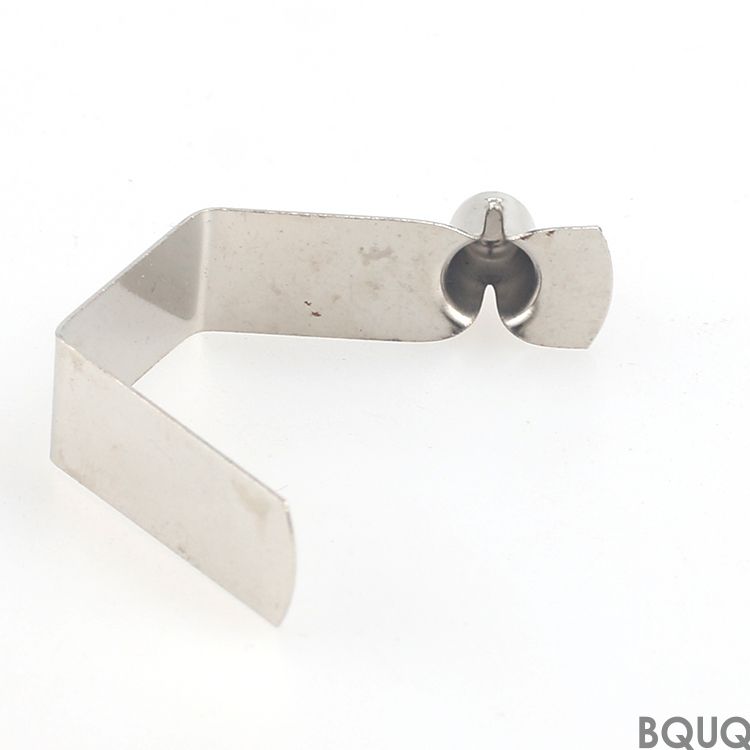
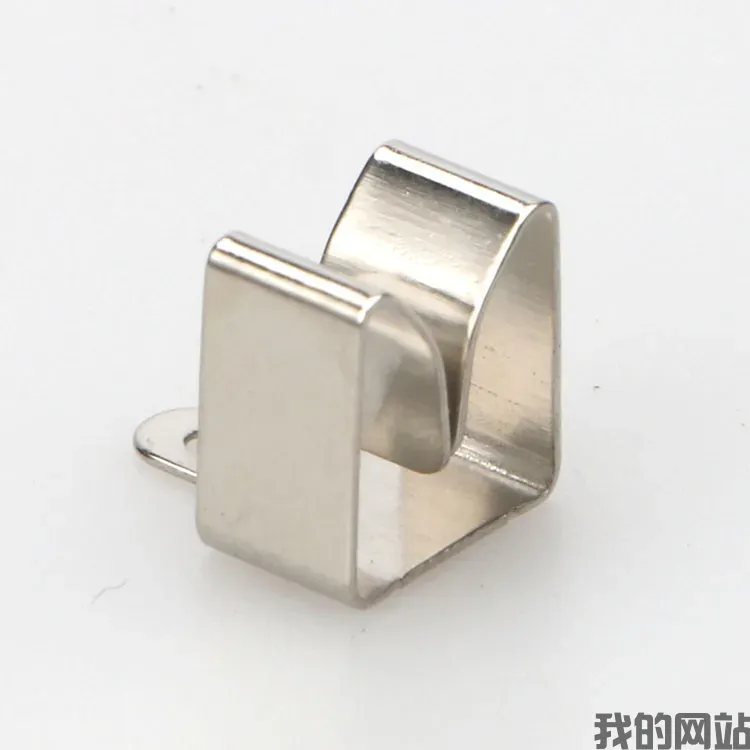
Wir führen Coil-Stahl in 12 Standardstärken. Für Außengehäuse bieten wir SECC (elektrolytisch verzinkt) mit einer Salzsprühnebel-Beständigkeit von 72 Stunden. Für Hochtemperaturhalterungen in der Nähe von Motoren verwenden Sie SUS304 mit einer Dauereinsatztemperatur von 800°C. Wenn Sie Rückfederungsbeständigkeit in einem Riegel oder Clip benötigen, erreicht 65Mn mit Ölabschreckung 45 HRC, ohne an Duktilität zu verlieren.
Sekundäroperationen: Gewindeschneiden, Nieten und Kühlkörperverbindung
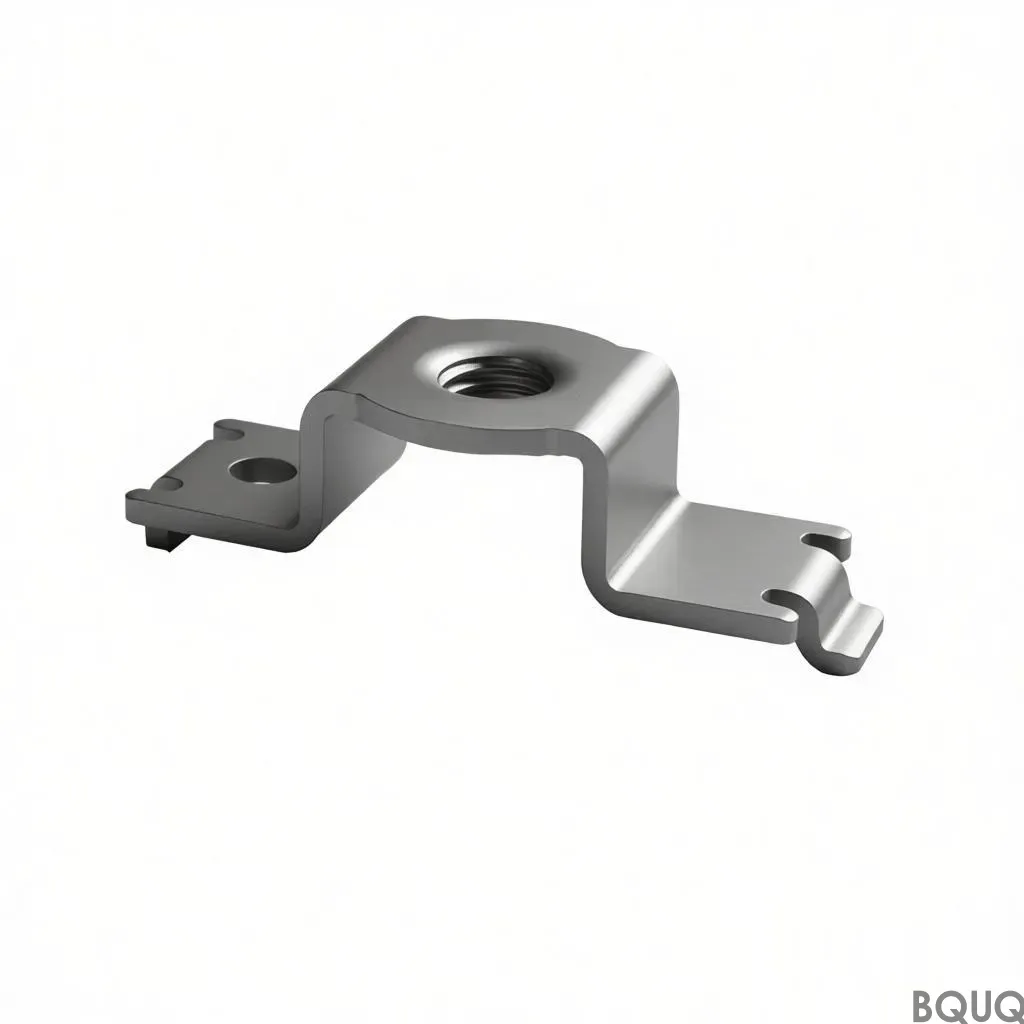
Eine Stanzhalterung ist selten das Endprodukt. Wir integrieren Sekundäroperationen im Haus, um Ihre Lieferkette zu verkürzen. Wir schneiden Gewinde von M2 bis M12 mit Gewindetoleranzklasse 6H – das ist eine enge Passung für Standardbolzen. Wir pressen PEM-Muttern mit 5.000 Teilen pro Stunde ein, wobei die Ausziehkraft gemäß Spezifikation verifiziert wird. Für Leistungselektronik-Halterungen verbinden wir Aluminium-Kühlkörper mit Stanzstahlhalterungen unter Verwendung von wärmeleitendem Epoxidharz und erreichen eine Wärmeübergangszahl von 2,0 W/mK. Hier zahlt sich unsere 20-jährige Erfahrung in der Kühlkörperfertigung aus – Sie erhalten eine strukturelle Halterung, die zusätzlich 30% mehr Wärme ableitet als eine blanke Halterung.
Prüfung vor jeder Lieferung: CMM- und Härteprüfberichte
Jede Charge wird gemäß ISO 2859-1, Stufe II, beprobt. Wir messen kritische Biegewinkel mit einem digitalen Winkelmesser auf 0,1 Grad genau. Wir prüfen Lochpositionen mit einem Koordinatenmessgerät (CMM) mit einer Genauigkeit von ±0,002 mm. Bei Federstahlteilen führen wir an jedem 100. Stück einen Rockwell-Härtetest durch. Sie erhalten mit jeder Lieferung einen digitalen Prüfbericht – ohne Aufpreis. Wenn ein Maß abweicht, stoppen wir die Presse, unterlegen das Werkzeug neu und führen das Erstmuster erneut durch. So halten wir eine Erstausbeute von 99,2% in unserer gesamten Stanzproduktlinie aufrecht.
Verpackung und Lieferung für Stanzteile
Kleine Halterungen unter 50 mm werden in antistatische Beutel verpackt, 500 Stück pro Beutel, dann in doppelwellige Kartons. Größere Halterungen über 200 mm werden durch Wellpappe-Trenner getrennt, um Oberflächenkratzer zu vermeiden. Wir lasermarkieren jedes Teil mit einem Chargencode, wenn Sie Rückverfolgbarkeit für Automobil- oder Medizinprüfungen benötigen. Der Versand erfolgt per DHL oder FedEx für Bestellungen unter 50 kg. Für Containerladungen verwenden wir palettierte Exportkisten mit einer Tragfähigkeit von 500 kg. Die Standardlieferzeit beträgt 7 Tage für Teile mit vorhandenen Werkzeugen, 15 Tage für neue Werkzeuge. Wir berechnen Fracht zum Selbstkostenpreis – ohne Aufschlag.
Warum unsere Fabrik in Dongguan Ihre Toleranzen präzise einhält
Wir sind ein Präzisionsfertigungsbetrieb in Dongguan, China, mit 20 Jahren kontinuierlichem Betrieb. Unsere Presserei betreibt 16 Maschinen von 25 Tonnen bis 250 Tonnen. Wir stellen unsere Werkzeuge selbst im Haus her, daher dauern Werkzeugänderungen 48 Stunden, nicht Wochen. Da wir auch CNC-Bearbeitung und Federn anbieten, können wir Stanzhalterungen mit bearbeiteten Stiften oder kundenspezifischen Spiralfedern in einer Baugruppe kombinieren – eine Bestellung, ein Qualitätssystem. Das ist der Unterschied zwischen dem Kauf eines Stanzteils und dem Kauf einer gelösten Montageaufgabe.
Wie hoch ist die Mindestbestellmenge für Stanzhalterungen?
Es gibt keine Mindestbestellmenge – wir prototypisieren ein einzelnes Stanzteil und skalieren auf eine Million Stück, ohne das Werkzeug zu ändern.
Können Sie Teile aus meiner vorhandenen CAD-Datei stanzen, ohne eine Werkszeichnung?
Ja – senden Sie Ihre STEP- oder DXF-Datei, und unsere Werkzeugkonstrukteure entwerfen das Werkzeug und fügen Biegeentlastungen innerhalb von 24 Stunden hinzu.
Wie gewährleisten Sie Qualität bei Serienstanzungen mit hohen Stückzahlen?
Wir verwenden Sensoren im Werkzeug, die bei jedem Hub Banddicke und Stempelverschleiß messen, und wir führen eine CMM-Verifizierung am Erstmuster sowie stündliche Kontrollprüfungen durch.
Was ist die schnellste Lieferzeit für eine kundenspezifische Stanzhalterung?
Für eine einfache Halterung mit vorhandenem Werkzeug liefern wir in 7 Tagen; für ein neues Werkzeug mit komplexen Biegungen bieten wir 15 Tage inklusive Werkzeugerprobung an.
Senden Sie noch heute Ihre Zeichnung für ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten mit einem Stückpreis, Werkzeugkosten und einer DFM-Überprüfung (Design for Manufacturing) – kostenlos.