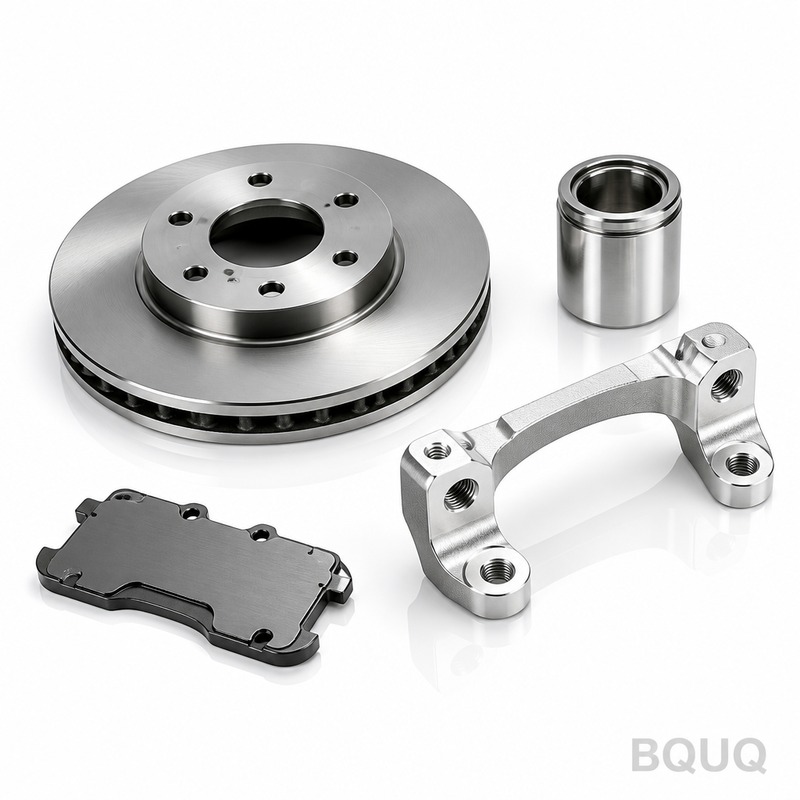
BQUQ CNC-gefräste Bremsscheiben-Rotorteile | Präziser Rundlauf <0,01 mm
Was diese Rotorteile sind und warum der Rundlauf wichtig ist Dies sind CNC-gefräste Bremsscheiben-Rohlinge und fertige Reibringe, die auf 4- und 5-Achs-Bearbeitungszentren in unserer Fabrik in Donggu
Schnelles Angebot für dieses Teil
Senden Sie uns Zeichnung / Menge / Material – Antwort innerhalb 24 h.
Was diese Rotorteile sind und warum der Rundlauf wichtig ist
Dies sind CNC-gefräste Bremsscheiben-Rohlinge und fertige Reibringe, die auf 4- und 5-Achs-Bearbeitungszentren in unserer Fabrik in Dongguan hergestellt werden. Wir halten den Gesamtrundlauf (TIR) auf 0,008 mm an der Montagefläche und 0,01 mm an der Reibfläche. Das bedeutet weniger Pedalpulsation, reduziertes Bremsgeräusch und längere Belaglebensdauer bei Hochleistungs- oder Schwerlastanwendungen. Die Standardlieferzeit beträgt 7 Arbeitstage für Prototypen und 15 Tage für Serienproduktionen. Die Härte wird nach der Wärmebehandlung präzise zwischen HRC 42 und HRC 48 kontrolliert, mit einer entkohlungsfreien Schicht auf der bearbeiteten Oberfläche.
Materialauswahl und Wärmebehandlung für die Haltbarkeit von Rotoren
Wir bearbeiten Bremsscheiben-Rotorteile aus drei Hauptwerkstoffen: Grauguss HT250 (Zugfestigkeit 250 MPa), Sphäroguss QT500-7 und geschmiedetem 420-Edelstahl für korrosionsbeständige Anwendungen. Für Kohlenstoff-Keramik-Verbundvorformen verwenden wir einen speziellen Diamantwerkzeugprozess. Unsere interne Wärmebehandlungslinie führt das Austempern für Sphäroguss (ADI) durch und erzielt ein bainitisches Gefüge, das die Verschleißfestigkeit im Vergleich zu perlitischem Gusseisen um 30 % erhöht. Für Edelstahlrotoren verwenden wir Vakuumhärtung, um Zunderbildung zu verhindern, gefolgt von einer Tiefkühlbehandlung, um die Maße auf ±0,005 mm über einen Durchmesser von 300 mm zu stabilisieren.
Wie wir Ebenheit und Parallelität der Reibflächen kontrollieren
Bremsenruckeln ist fast immer ein Ebenheitsproblem. Wir schleifen beide Reibflächen in einer einzigen Spannoperation mit einem Rotationsflächenschleifer mit In-Prozess-Messung. Die endgültige Ebenheit beträgt 0,005 mm über die gesamte Ringfläche, die Parallelität zwischen den beiden Flächen beträgt 0,008 mm. Wir verlassen uns nicht auf sekundäres Läppen, da das Schleifen in einer Aufspannung Stapeltoleranzen eliminiert. Nach dem Schleifen führen wir eine Spannungsarmglühung bei 180 °C für 4 Stunden durch, um Eigenspannungen aus der Vorbearbeitung zu entfernen. Dieser Schritt ist für Rotoren über 280 mm Durchmesser unerlässlich.
Kritische Bearbeitungsparameter für Lüftungs- und Bohrungsmuster
Bei belüfteten Rotoren ist die innere Lüftungskanalgeometrie das schwierigste Merkmal, das konsistent bearbeitet werden muss. Wir verwenden Sonderform-Hartmetallräumwerkzeuge und Tiefbohrer, um gekrümmte Lüftungskanäle mit einer Oberflächengüte von Ra 1,6 μm zu erzeugen. Kreuzbohrungen werden mit einem Peekspanzyklus bei 0,05 mm/Umdrehung Vorschub hergestellt, was die Werkzeugstandzeit im Vergleich zum kontinuierlichen Bohren um 40 % erhöht. Die Anfasung erfolgt mit einem 90-Grad-Senker, um Spannungsspitzen an den Bohrungskanten zu vermeiden. Die folgende Tabelle listet unsere Standard-Fähigkeitsgrenzen für Rotorteile auf.
Parameter
Bereich / Wert
Hinweise
Außendurchmesser
150 – 420 mm
Größere Größen auf Anfrage
Dicke (Vollscheibe)
6 – 25 mm
Toleranz ±0,02 mm
Dicke (belüftet)
18 – 45 mm
Kanalbreite ±0,05 mm
Härte (Gusseisen)
HRC 42 – 48
Nach Austempern oder Abschrecken
Härte (Edelstahl)
HRC 38 – 42
Vakuumgehärtet
TIR (Montagefläche)
0,008 mm
Gemessen bei 50 mm Radius
TIR (Reibfläche)
0,01 mm
Nach dem Endschleifen
Oberflächengüte (Reibfläche)
Ra 0,8 μm
Nicht-direktionales Schleifmuster
Oberflächengüte (nicht-kontaktierend)
Ra 3,2 μm
Wie bearbeitet
Lieferzeit (Prototyp)
7 Tage
Express-Option: 3 Tage
Lieferzeit (Serie)
15 – 20 Tage
Für 100 – 500 Stück
Mindestbestellmenge
Keine Mindestbestellmenge
1 Stück akzeptiert
Inspektion vor jedem Versand: Nicht nur ein CMM-Bericht
Jedes Rotorteil, das wir versenden, wird mit einem vollständigen Maßbericht geliefert, aber wir gehen noch weiter. Wir führen eine 100 %-Rundlaufprüfung auf einer kundenspezifischen Luftlager-Vorrichtung durch, die die Radnaben-Montagebedingung simuliert. Dies erfasst Spannverformungen, die eine CMM-Messung im freien Zustand übersehen würde. Bei Chargen über 50 Stück führen wir zusätzlich einen Brinell-Härtetest an einem Opferzapfen aus derselben Charge durch. Wir dokumentieren die Seriennummer des CNC-Programms, die Werkzeugeinsatz-Charge und den Wärmebehandlungsofen-Log auf jedem Inspektionszertifikat. Diese Rückverfolgbarkeit ist das, was made-in-China-Präzisionsfertigung sein sollte – nicht nur billige Arbeitskräfte, sondern disziplinierte Prozesskontrolle.
Auswuchten und Oberflächenbehandlungsoptionen
Wir bieten dynamisches Auswuchten bis zur Güteklasse G2.5 (Restunwucht ≤ 2,5 g·mm/kg) für Hochgeschwindigkeitsrotoren im Motorsport an. Das Auswuchten erfolgt auf einer Zwei-Ebenen-Hartlager-Auswuchtmaschine, wobei Korrekturbohrungen automatisch gesetzt werden. Für den Korrosionsschutz bieten wir eine Zink-Nickel-Beschichtung (8-12 μm dick) oder eine schwarze Elektrotauchlackierung an, die 480 Stunden Salzsprühtest gemäß ASTM B117 standhält. Wenn Sie eine blanke bearbeitete Oberfläche für den Rennsport benötigen, liefern wir mit einem dünnen Rostschutzöl, das das Einbremsverhalten nicht beeinträchtigt. Die Wahl hängt von Ihrer Betriebsumgebung ab, nicht von unserem Lagerbestand.
Warum unsere ER-Spannzangenfutter und Werkzeugwege den Ausschuss reduzieren
Bremsscheiben sind dünnwandige Teile, die während der Bearbeitung anfällig für Vibrationen und Rattern sind. Wir verwenden ER-32-Spannzangenfutter für alle Bohr- und Planbearbeitungen, da sie die doppelte Spannkraft von Standard-Bohrfuttern bieten und Werkzeugauszug eliminieren. Unsere Werkzeugwege werden mit trochoidalem Fräsen für die Lüftungskanaltaschen generiert, was die radialen Schnittkräfte um 60 % reduziert und eine Werkstückdurchbiegung verhindert. Für tiefe Bolzenlöcher (bis zum 5-fachen Durchmesser) verwenden wir Hartmetallbohrer mit Innenkühlung bei 120 bar Druck. Diese Entscheidungen sind in unserem Leitfaden zur CNC-Schneidwerkzeugauswahl dokumentiert. Wenn Sie engere Toleranzen als ISO 2768-f spezifizieren, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, was bei Ihrem Rotordesign erreichbar ist.
Verpackung und Versand für Rotorteile ohne Kantenschäden
Rotorkanten sind empfindlich – eine einzelne Delle kann eine Erhebung verursachen, die zu Pedalpulsation führt. Wir verpacken jeden Rotor in einer schaumstoffausgekleideten Wellpapphülse und platzieren sie dann vertikal in einem verstärkten Karton mit Eckenschutz. Für internationalen Luftfracht verwenden wir vakuumversiegelte Barrieresäcke mit Trockenmittel, um Oberflächenrost während des Transports zu verhindern. Unsere Standard-Exportverpackung besteht ISTA-2A-Falltests aus 1 Meter Höhe. Wir liefern DDP oder FOB Shenzhen, mit einer Sendungsverfolgungsnummer innerhalb von 24 Stunden nach Versand. Die meisten US- und EU-Kunden erhalten Teile innerhalb von 5-7 Werktagen per DHL oder FedEx.
Wie hoch ist die Mindestbestellmenge für CNC-gefräste Bremsscheiben-Rotorteile?
Keine Mindestbestellmenge – wir akzeptieren ein einzelnes Prototypenteil zum Testen, und Serienpreise beginnen bei 20 Stück.
Können Sie die genaue Metallurgie meines OE-Rotors nachbilden?
Ja, senden Sie uns Ihre Materialspezifikation oder eine Probe zur Spektrometeranalyse, und wir replizieren die Zusammensetzung innerhalb von 0,05 % für jedes Legierungselement.
Wie garantieren Sie den Rundlauf, nachdem der Kunde den Rotor montiert hat?
Wir kontrollieren die Ebenheit der Montagefläche auf 0,005 mm und die Rechtwinkligkeit der Bohrung auf 0,01 mm, was sicherstellt, dass unser gemessener Rundlauf ohne Verformung auf Ihre Nabe übertragen wird.
Was ist die schnellste Lieferzeit für einen kundenspezifischen Rotorprototyp?
Mit unserem Express-Service können wir einen einzelnen bearbeiteten Rotor in 3 Werktagen versenden, einschließlich Wärmebehandlung und Endkontrolle.
Senden Sie Ihre Zeichnung für ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir bestätigen die Bearbeitbarkeit, Materialverfügbarkeit und den genauen Preis für Ihre CNC-gefrästen Bremsscheiben-Rotorteile.
Lieferanten-FAQ — was Einkäufer vor der Bestellung fragen
Antworten direkt aus dem Werk, kein Verkaufsprospekt.
Wie erhalte ich ein Angebot für dieses Teil?
Senden Sie Ihre Zeichnung (STEP, IGES, DWG, DXF oder PDF) mit Menge und gewünschtem Werkstoff an sc@bquq.com oder WhatsApp +86 137 1315 7787. Unsere Ingenieure prüfen die Zeichnung und antworten mit Preis, Lieferzeit und Werkzeugkosten.
Wie hoch ist Ihre Mindestbestellmenge?
Wir haben keine feste Mindestbestellmenge. Das Minimum wird je Teil und Verfahren festgelegt. Nennen Sie uns Ihre Zielmenge, wir kalkulieren darauf. Kleine Versuchsserien für neue Teile sind möglich.
Welche Lieferzeit gilt?
Die Lieferzeit wird je Auftrag vereinbart, abhängig von Ihrem Wunschtermin, der Menge, dem Werkstoff und ob Werkzeuge nötig sind. Senden Sie Zieltermin und Zeichnung; wir bestätigen die Machbarkeit vor dem Angebot.
Welche Toleranz halten Sie?
CNC-Bearbeitung: ±0,005 mm. Stanz-, Feder- und Strangpressteile fertigen wir nach den in Ihrer Zeichnung angegebenen Toleranzen; die machbaren Werte bestätigen wir beim Angebot.
Können Sie Teile nach meiner Zeichnung fertigen?
Ja. Jede Bestellung wird nach Kundenzeichnung oder Muster gefertigt. Wir betreiben CNC-Bearbeitung, Metallstanzen, Federwicklung und Aluminium-Kühlkörper-Strangpressen im eigenen Werk in Dongguan — ein Lieferant für das komplette Teil.
STEP, IGES, DWG, DXF und PDF. Bevorzugt werden 2D-Zeichnungen mit Toleranzen und Oberflächenangaben zusätzlich zum 3D-Modell. Handskizzen kalkulieren wir, nachdem unsere Ingenieure sie neu gezeichnet haben.
Wie wird die Qualität gesichert?
Die Prüfung läuft prozessbegleitend, nicht nur am Ende: Erstmusterfreigabe, Zwischenprüfungen und ein Prüfbericht pro Charge, gemessen mit Koordinatenmessgerät und Optik. Werkstoffzeugnisse auf Anfrage.
Wo steht die Fabrik und liefern Sie weltweit?
Unser Werk steht in Dongguan, Guangdong, China, in Betrieb seit 2005. Wir versenden weltweit per Express, Luft- und Seefracht und arbeiten mit dem vom Käufer benannten Spediteur.