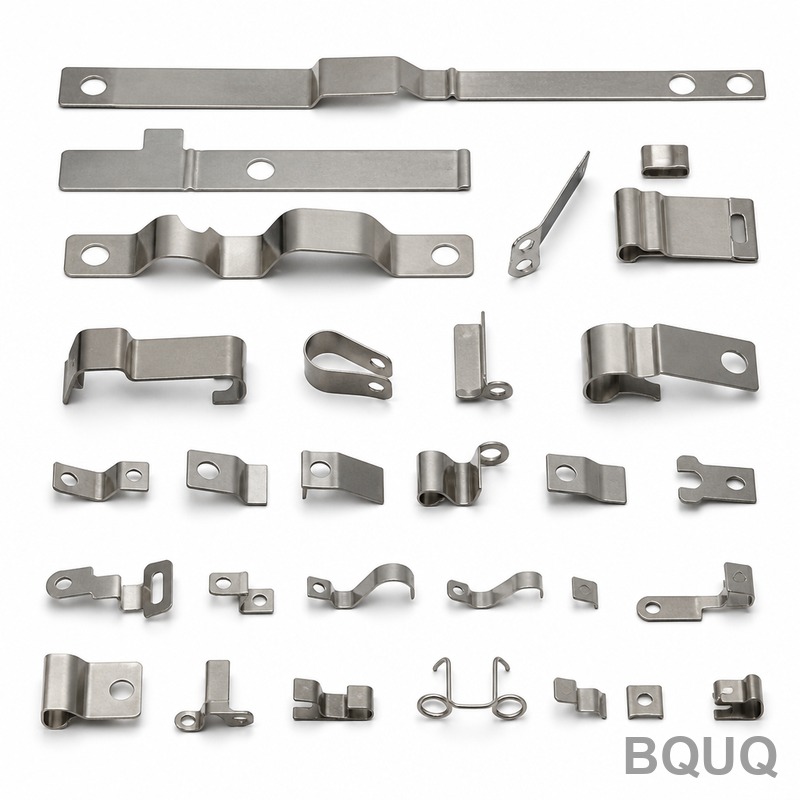
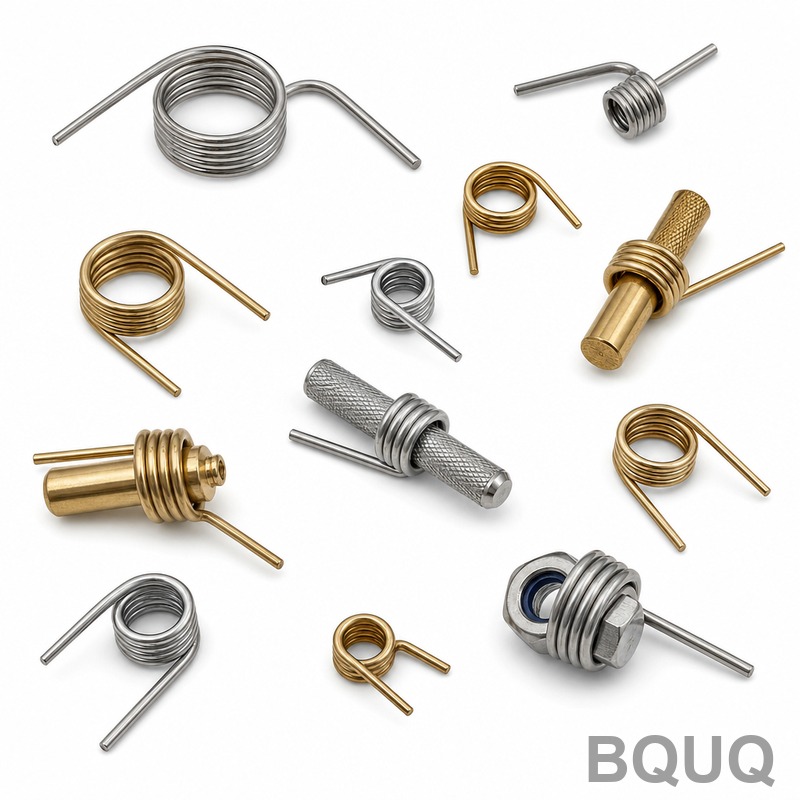
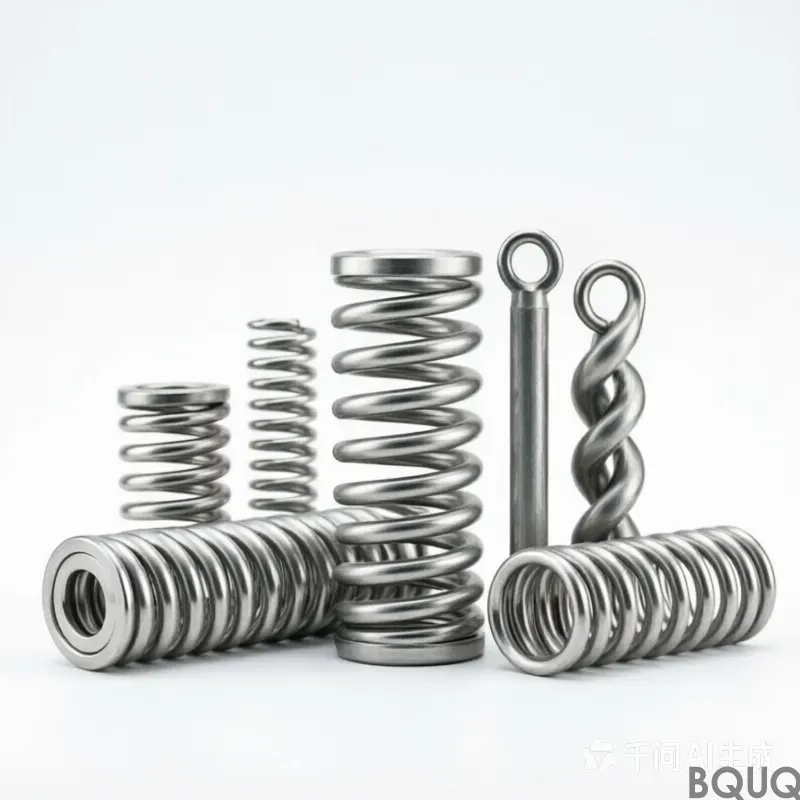
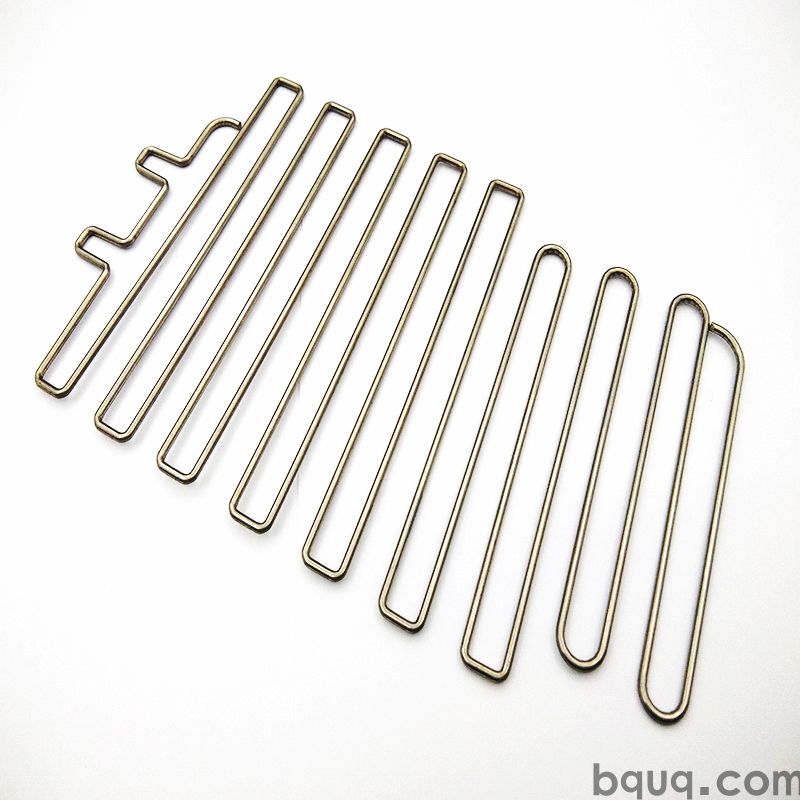
Individuelle Federkopfhörer werden als einteilige Grundkörper-und-Rippen-Geometrie gestanzt, was eine reproduzierbare Rippenteilung innerhalb eines Laufs und eine direkt vom Werkzeug gehaltene Ebenheit gewährleistet. Das Gesenk formt jede Rippe in einem Hub, sodass die Teilekosten nicht mehr mit der Komplexität skalieren und jede Charge mit einem CMM-Bericht geliefert wird. Werkzeugläufe und der Zyklus speisen eine Linie, wobei die Lochposition über die Charge hinweg übertragen wird für reproduzierbare Volumenprogramme.
Ein individueller Federkopfhörer in liefert Wärmewiderstand unter . Die Rippen sind dick bei Teilung über einen Grundkörper, und jede Charge wird mit einem CMM-Bericht bei geliefert.
Das Stanzen liefert ein reproduzierbares Rippenprofil, das das Strangpressen nicht halten kann: Das Gesenk formt jede Rippe in einem Hub, sodass die Teilung innerhalb von über einen Lauf bleibt.
Da der Grundkörper und die Rippen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. Ebenheit an der Montagefläche wird direkt vom Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Ein einzelner Hub formt den gesamten individuellen Federkopfhörer, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Werkzeugläufe , und der Zyklus speist eine Linie.
Die einteilige Geometrie entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad. Nichts befindet sich zwischen und dem Luftstrom außer der gestanzten Oberfläche selbst.
Jeder Hub ist maßlich identisch, sodass die Lochposition über die Charge hinweg übertragen wird. Das macht Sicherheitslanyard-Volumenprogramme reproduzierbar.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist , geliefert mit . Für Anwendungen, bei denen die Exposition gegenüber Sicherheitsleinen relevant ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Allgemeine Abmessungen liegen bei ±0,5 mm, wobei kritische Merkmale wie separat gehalten werden. Geformte Geometrie übernimmt die Werkzeugwiederholbarkeit von , und die Lochposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Jede Charge erhält einen CMM-Bericht von . Wir erfassen Ebenheit, Teilung, Grunddicke und Lochposition und kennzeichnen alles außerhalb von ±0,5 mm, bevor es die Linie verlässt.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit bei jedem Erstmuster. Abweichungen über ±0,5 mm lösen eine Sortierung der gesamten Charge aus.
Die Chargenrückverfolgbarkeit reicht von der Rolle bis zum Karton: Schmelznummer, Hubbereich der Presse und Prüfprotokoll bleiben zugeordnet, sodass ein Feldproblem auf einen bestimmten Lauf zurückgeführt werden kann.
Die abschließende Rückhaltung ist . Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und der Datensatz wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Einsatzbereiche dieses Bauteils
Bei Sicherheitsgurten bestimmt die Bewertung, wie viel Luftstrom das Gehäuse noch benötigt. Bei den Verbindungstemperaturen von Sicherheitsgurten halten Rippen mit Teilung die Delta-T innerhalb des Sensor-Budgets.
Kunden von Sicherheitsgurten spezifizieren typischerweise aus Korrosionsgründen und halten die Zeichnung dann auf ±0,5 mm. Die Linie absorbiert das Volumen ohne eine zweite Quelle.
Bei Sicherheitsgurten dient die Basis normalerweise gleichzeitig als Montageschnittstelle. mit flach ergibt eine stabile Oberfläche für das Wärmeleitpad des Sicherheitsgurts.
Konstruktionen von Sicherheitsgurten verwenden oft einen Zwangsluftpfad von 2,0 m/s. bei bedeutet, dass der Sicherheitsgurt sein Ziel mit einer Lüfterleistung unterhalb der akustischen Grenze halten kann.
Spezifikationen
Parameter
Wert / Bereich
Allgemeine Toleranz
±0,5 mm
MOQ (Prototyp)
1000 Stk.
MOQ (Serienproduktion)
5000 Stk.
Lieferzeit (Prototyp)
7 Werktage
Lieferzeit (Serienproduktion)
20 Werktage
FAQ: Ihre Fragen vor der Bestellung
Welche Toleranz können Sie einhalten?
Allgemeine Abmessungen liegen bei ±0,5 mm; kritische Maße wie werden separat gehalten. Umgeformte Merkmale übernehmen die Werkzeugwiederholgenauigkeit von . Wenn Ihre Zeichnung engere Toleranzen erfordert, teilen Sie uns dies vor der Werkzeugerstellung mit, damit wir den zusätzlichen Pressvorgang einplanen können.
Wie schneidet dies im Vergleich zu einem extrudierten custom spring headbands ab?
Die Extrusion ist ab etwa 500.000 Stück pro Jahr kostengünstiger und liefert ein glatteres Profil. Das Stanzen ist darunter überlegen und überall dort, wo die Lamellenstärke unter 0,5 mm fällt, da die Extrusion nicht konsistent halten kann. Bei safety lanyard-Prototypen entscheiden in der Regel die Werkzeugkosten.
Können Sie ohne Oberflächenbehandlung liefern?
Ja, wir versenden im gepressten Zustand für Kunden, die ihre eigene Veredelung durchführen. Das Risiko sind Handhabungsspuren an Lamellen, daher verpacken wir diese Teile mit Zwischenlagen in .
Besteht die Gefahr, dass sich die Lamellen beim Transport verbiegen?
Bei Lamellen und Standard- ist eine Beschädigung selten. Für schwere Seerouten oder automatisierte Handhabung empfehlen wir doppellagige Zwischenlagen, die wir ohne Werkzeugkosten spezifizieren können. Wir haben pro Monat auf diese Weise versandt, ohne in den letzten 3 Jahren einen Transportschaden geltend zu machen.
Können Sie die custom spring headbands vormontiert liefern?
Ja. Wir können Clips, Schrauben oder eine Lüfterabdeckung als Bausatz-Montage hinzufügen, wobei die Teile pro Satz verpackt und gekennzeichnet werden. Dies ist üblich bei safety lanyard-Programmen und fügt etwa 3 Arbeitstage hinzu.
Direktbezug aus Dongguan: Coil-Material, Umformung, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass die Ebenheit verifiziert wird, bevor das Teil verpackt wird.
Unsere Erfahrung mit Sicherheits-Lanyards reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum der Standard und ±0,5 mm konservativ statt optimistisch sind.
Wir kalkulieren und halten 1000 Stück für die Bemusterung bereit. Die Bemusterung ist , sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Standardmaterial, das mit passivierter Option für Korrosionsbelastung geliefert wird
Toleranz
Teilung wird über eine Fertigungsserie hinweg eingehalten; Ebenheit an der Montagefläche direkt aus dem Werkzeug
Lieferzeit
Werkzeugläufe; Zyklus speist eine Linie
MOQ
Serienprogramme werden unterstützt; Wiederholbarkeit auf Chargenebene
Kapazität
Einzelhub-Stanzwerkzeug formt das gesamte Teil; jeder Hub maßlich identisch
Auswahl / Vergleich
Option
Am besten geeignet für
Nachteil
Gestampftes einteiliges Bauteil
Wiederholbares Rippenprofil und gleichmäßiger Kontakt an der thermischen Schnittstelle
Erfordert Werkzeug; am besten für Serienprogramme
Strangpressprofil
Einfache kontinuierliche Profile
Kann die Rippenteilung nicht so konsistent einhalten wie das Stanzen
Zweiteiliger Kühler mit Klebstoff
Geringere Werkzeugkomplexität
Fügt eine Klebstoffschicht hinzu, verlängert den thermischen Pfad, gelötete Verbindung kann versagen
Passivierte Oberfläche
Korrosionsbelastung
Kann bei gewichtsempfindlichen Anwendungen einen Kompromiss bei der Leitfähigkeit bedeuten
Leitfähigkeitsorientierte Oberfläche
Leitfähigkeit ist wichtiger als Gewicht
Korrosionsbeständigkeit steht möglicherweise nicht im Vordergrund
Prozess / Prüfung
Phase
Kontrolle
Nachweis
Stanzen
Das Werkzeug formt jede Rippe in einem Hub; die Teilung bleibt über eine gesamte Fertigungsserie hinweg konstant
Maßhaltigkeit von Hub zu Hub
Umformung von Boden und Rippen
Als ein Teil gepresst; keine hartgelötete Verbindung, die versagen kann
Dokumentierte einteilige Geometrie
Ebenheit
Ebenheit der Montagefläche direkt aus dem Werkzeug gehalten
Sorgt für gleichmäßigen Kontakt an der thermischen Schnittstelle
Position der Bohrungen
Über die gesamte Charge hinweg konstant
Unterstützt Serienprogramme mit Sicherungsseil
Endprüfung
Jede Charge wird mit einem CMM-Bericht ausgeliefert
CMM-Bericht unter
Häufig gestellte Fragen
Was macht gestanzte Custom Spring Headbands reproduzierbarer als Strangpressprofile?
Beim Stanzen wird jede Rippe in einem Hub geformt, sodass die Teilung über eine gesamte Fertigungsserie hinweg konstant bleibt. Beim Strangpressen lässt sich dieses Rippenprofil nicht derart gleichbleibend halten. Da Boden und Rippen als ein Teil gepresst werden, gibt es keine hartgelötete Verbindung, die versagen kann, und die Ebenheit der Montagefläche wird direkt aus dem Werkzeug gehalten – für einen gleichmäßigen Kontakt an der thermischen Schnittstelle.
Wie wirkt sich das einteilige Design auf die thermische Leistung aus?
Die einteilige Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlkörpern vorhanden ist, und verkürzt so den thermischen Pfad. Zwischen Boden und Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst. Dieser direkte Pfad unterstützt den thermischen Widerstand unterhalb des vorgegebenen Zielwerts und hält gleichzeitig die Ebenheit der Montagefläche direkt aus dem Werkzeug.
Welche Material- und Oberflächenoptionen sind für kundenspezifische Federkopfhörerbügel erhältlich?
Das Standardmaterial wird mit einer Passivierungsroute geliefert, die empfohlen wird, wenn eine Exposition bedenklich ist. Wo Leitfähigkeit wichtiger ist als Gewicht, kann eine alternative Oberfläche gewählt werden. Beide Routen sind mit der gestanzten einteiligen Geometrie und dem CMM-Bericht kompatibel, der mit jeder Charge geliefert wird.
Kann die Lochposition über ein Serienprogramm hinweg konsistent gehalten werden?
Ja. Jeder Hub ist maßlich identisch, sodass die Lochposition über die Charge hinweg übertragen wird. Das macht Sicherheitsband-Serienprogramme wiederholbar. Das Werkzeug formt jede Rippe in einem Hub, und der Zyklus speist eine Linie, sodass die Chargen-zu-Chargen-Variation ohne sekundäre Lochbearbeitung kontrolliert wird.
Welche Prüfdokumentation wird mit jeder Charge geliefert?
Jede Charge wird mit einem CMM-Bericht innerhalb der spezifizierten Toleranz geliefert. Die Prüfung umfasst das gestanzte Rippenprofil, die Teilung innerhalb eines Laufs, die Ebenheit an der Montagefläche und die Lochposition über die Charge hinweg. Dieser Nachweis unterstützt wiederholbare Sicherheitsband-Serienprogramme und bestätigt die einteilige Geometrie.
Skalieren die Teilekosten in diesem Prozess mit der Rippenkomplexität?
Nein. Ein einzelner Hub formt die gesamten kundenspezifischen Federkopfhörerbügel, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Werkzeugläufe und der Zyklus speisen eine Linie. Da die Basis und die Rippen als ein Stück gepresst werden, gibt es keine hartgelötete Verbindung, die versagen könnte, und keine Klebeschicht, die Kosten oder Wärmewiderstand hinzufügt.
Wie wird die Ebenheit an der Montagefläche kontrolliert?
Die Ebenheit an der Montagefläche wird direkt aus dem Werkzeug gehalten, wodurch ein gleichmäßiger Kontakt der thermischen Schnittstelle gewährleistet bleibt. Das Werkzeug formt jede Rippe in einem Hub, sodass die Teilung über eine gesamte Fertigungsserie hinweg eingehalten wird. Jede Charge wird mit einem CMM-Bericht innerhalb der spezifizierten Toleranz geliefert, um die Montagefläche und das Rippenprofil zu verifizieren.