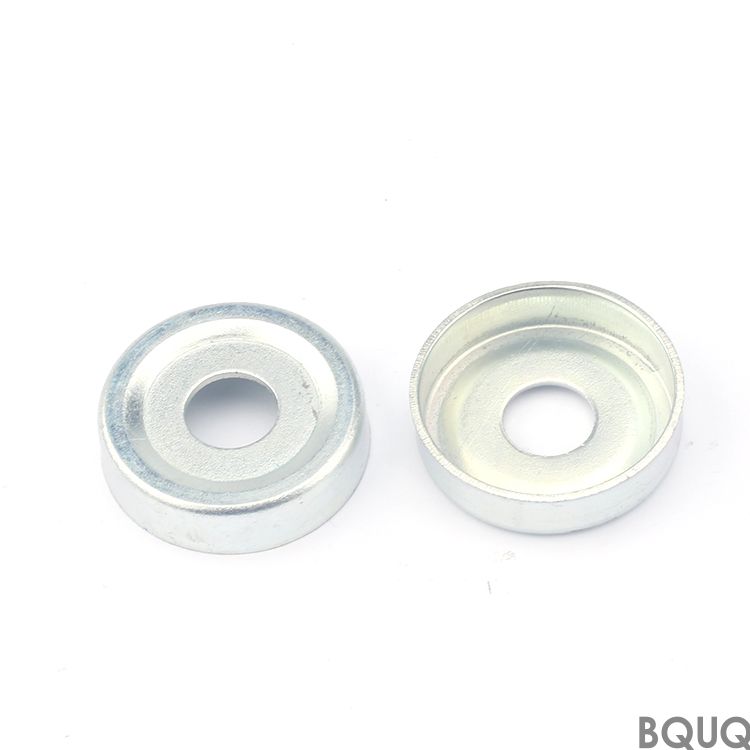
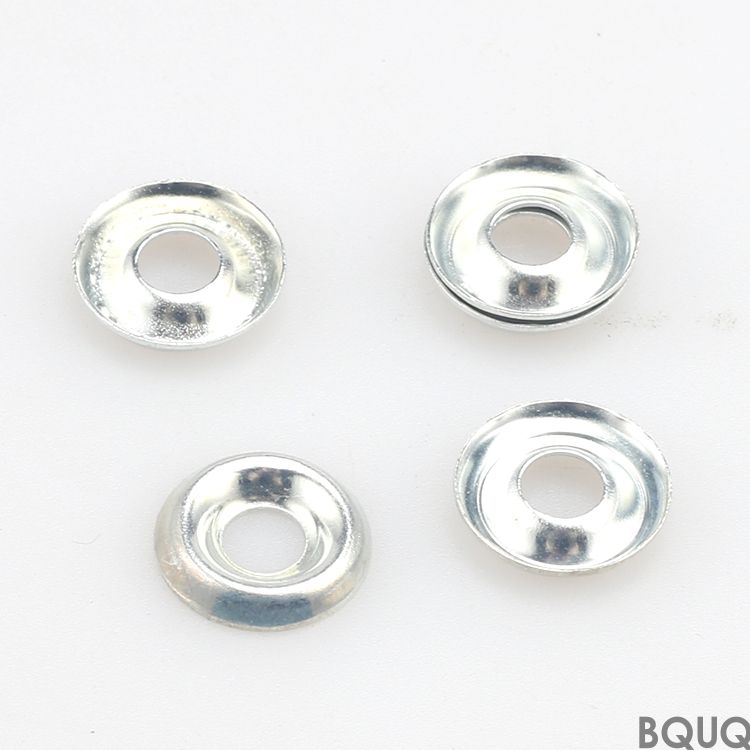
Stanzteile für gewellte Federringe aus Phosphorbronze sind Präzisionsstanzteile, die dazu dienen, die Schraubenvorspannung unter Vibration, thermischen Wechselbelastungen und dynam
BQUQ Präzisionsstanzteile für gewellte Federringe aus Phosphorbronze – Toleranz 0,01 mm
Stanzteile für gewellte Federringe aus Phosphorbronze sind Präzisionsstanzteile, die dazu dienen, die Schraubenvorspannung unter Vibration, thermischen Wechselbelastungen und dynamischen Lasten aufrec
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Stanzteile für gewellte Federringe aus Phosphorbronze sind Präzisionsstanzteile, die dazu dienen, die Schraubenvorspannung unter Vibration, thermischen Wechselbelastungen und dynamischen Lasten aufrechtzuerhalten. BQUQ fertigt diese Unterlegscheiben aus Phosphorbronzeband C5210 oder C5191 mit einer Dickentoleranz von ±0,01 mm, einem Planlauf (Rundlauf) unter 0,03 mm und einem Härtebereich von HV 180–220 (entspricht maximal 48 HRC). Wir liefern Musterbestellungen in 7 Tagen und Serienproduktionen in 15–20 Tagen, ohne Mindestbestellmenge für Erstmuster.
Warum Phosphorbronze für Federringe besser ist als Edelstahl
Phosphorbronze bietet eine Ermüdungslebensdauer von über 1 Million Zyklen bei 75 % seiner Streckgrenze, was unter gleicher Last 2,3-mal länger ist als bei 301er Edelstahl. Sein Elastizitätsmodul von 110 GPa gewährleistet eine konstante Federkraft von -40 °C bis +150 °C. Diese Legierung hat außerdem einen niedrigen Reibungskoeffizienten von 0,35 gegenüber Stahl, was das Fressen an Gewindepassungen reduziert. Für elektrische Erdungsanwendungen sorgt ihre Leitfähigkeit von 15 % IACS für einen zuverlässigen Strompfad, im Gegensatz zu Edelstahl, der nicht leitfähig ist.
Wellengeometrien, die wir stanzen: 3-, 5- und 7-Wellen-Profile
Wir stanzen gewellte Profile mit 3, 5 oder 7 Wellen, die jeweils für bestimmte Durchbiegungsbereiche ausgelegt sind. Eine 3-Wellen-Unterlegscheibe biegt sich unter einer Last von 10 N um 0,15–0,25 mm durch; eine 5-Wellen um 0,30–0,45 mm; eine 7-Wellen um 0,50–0,70 mm. Unsere Folgeverbundwerkzeuge halten die Wellenhöhe auf ±0,02 mm und die Wellenteilung auf ±0,03 mm. Wir können den Wellenwinkel von 15° bis 30° einstellen, um die Last-Durchbiegungs-Kurve an die Klemmkraftanforderungen Ihrer Baugruppe anzupassen.
Materialien und Wärmebehandlung für eine konstante Federrate
Wir führen C5210 (8 % Zinn) und C5191 (6 % Zinn) Phosphorbronze in Dicken von 0,10 mm bis 2,0 mm. Nach dem Stanzen wenden wir eine Spannungsarmglühung bei 280 °C für 45 Minuten an, um Eigenspannungen aus dem Umformprozess zu eliminieren. Dies stabilisiert die Federrate auf ±5 % über eine Produktionscharge. Für Hochtemperaturanwendungen bieten wir eine Ausscheidungshärtung an, die die Härte auf HV 220 erhöht, während die Duktilität über 8 % Dehnung erhalten bleibt.
Werkzeugkonstruktion und Toleranzen für 0,01 mm Wiederholgenauigkeit
Unsere Folgeverbund-Stanzwerkzeuge verwenden Hartmetalleinsätze mit einer polierten Oberflächengüte von Ra 0,2 μm auf den Umformflächen. Dies erzeugt Unterlegscheiben mit einer Außendurchmessertoleranz von ±0,01 mm, einer Innendurchmessertoleranz von +0,02/-0,01 mm und einer Dickentoleranz von ±0,008 mm. Das Stanzspiel ist auf 5 % der Materialdicke pro Seite eingestellt, wodurch verhindert wird, dass die Gratbildung 0,02 mm überschreitet. Wir betreiben die Presse mit 120 Hüben pro Minute, um eine Produktionsrate von 7.200 Teilen pro Stunde zu erreichen, ohne die Dimensionsstabilität zu beeinträchtigen.
Oberflächengüte und Gratkontrolle an gestanzten Kanten
Standardmäßig gestanzte Kanten erreichen eine Oberflächengüte von Ra 1,6 μm; wir können diese durch einen sekundären Trommel-Finishing-Prozess auf Ra 0,8 μm verbessern. Die Grathöhe wird auf unter 0,02 mm an der Scherzone kontrolliert, was für Anwendungen entscheidend ist, bei denen die Unterlegscheibe an einer Dichtfläche anliegt. Für elektrische Kontakte bieten wir selektive Gold- oder Silberbeschichtung auf den Kontaktflächen an, mit einer Beschichtungsdicke von 0,5–1,0 μm gemäß MIL-DTL-45204-Standards.
Inspektion vor jeder Lieferung: KMG- und Härteprüfung
Jede Produktionscharge durchläuft ein Koordinatenmessgerät (KMG) mit einer Auflösung von 0,001 mm, um Außendurchmesser, Innendurchmesser, Wellenhöhe und -teilung zu verifizieren. Wir führen Vickers-Härteprüfungen an drei Proben pro Charge durch und stellen sicher, dass die Werte innerhalb von HV 180–220 bleiben. Ein Federratentest auf einem kalibrierten Lastprüfstand bestätigt, dass die Durchbiegungskurve Ihrer Spezifikation innerhalb von ±5 % entspricht. Wir legen jeder Lieferung einen vollständigen Maßbericht und ein Materialzertifikat (EN 10204 3.1) bei.
Spezifikation
Wert
Material
C5210 / C5191 Phosphorbronze
Dicke
0,10 – 2,0 mm
Außendurchmesser
3,0 – 80,0 mm
Innendurchmesser
1,5 – 60,0 mm
Härte
HV 180 – 220 (max. 48 HRC)
Maßtoleranz
±0,01 mm
Oberflächengüte
Ra 1,6 μm (Ra 0,8 μm optional)
Rundlauf (Planheit)
≤ 0,03 mm
Lieferzeit (Prototyp)
7 Tage
Lieferzeit (Serie)
15 – 20 Tage
Mindestbestellmenge
Keine Mindestbestellmenge (Erstmuster kostenlos)
Wie hoch ist Ihre Mindestbestellmenge für Sondergrößen?
Wir haben keine Mindestbestellmenge für Prototypenaufträge; Serienproduktionen beginnen bei 500 Stück, aber wir können kleinere Chargen für Tests berücksichtigen.
Können Sie die Wellenzahl oder den Durchmesser anpassen?
Ja, wir passen die Werkzeugkonstruktion für jede Wellenzahl von 3 bis 7 und jeden Durchmesser innerhalb unseres Bereichs an, mit einer Werkzeugänderungsgebühr von 200–500 $, abhängig von der Komplexität.
Wie stellen Sie die Qualität bei großen Serienproduktionen sicher?
Wir verwenden eine prozessbegleitende SPC-Überwachung an jedem 100. Teil und führen eine vollständige KMG-Inspektion an fünf Teilen pro Charge durch, mit einer abschließenden Prüfung vor dem Verpacken.
Wie ist die typische Lieferzeit für eine kundenspezifische Zeichnung?
Prototypenmuster werden 7 Tage nach Zeichnungsfreigabe versendet; Serienmengen werden in 15–20 Tagen geliefert, mit Expressoptionen für dringende Bestellungen.
Für ein verbindliches Angebot innerhalb von 12 Stunden senden Sie Ihre Zeichnung an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Wir antworten am selben Tag mit DFM-Feedback und Preisen. Weitere Informationen zur Werkzeugauswahl in verwandten Prozessen finden Sie in unserem Leitfaden zur CNC-Schneidwerkzeugauswahl. Um zu verstehen, wie wir ±0,01 mm Toleranzen erreichen, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen. Dies ist Präzisionsfertigung aus China, gestützt auf 20 Jahre Stanzerfahrung.