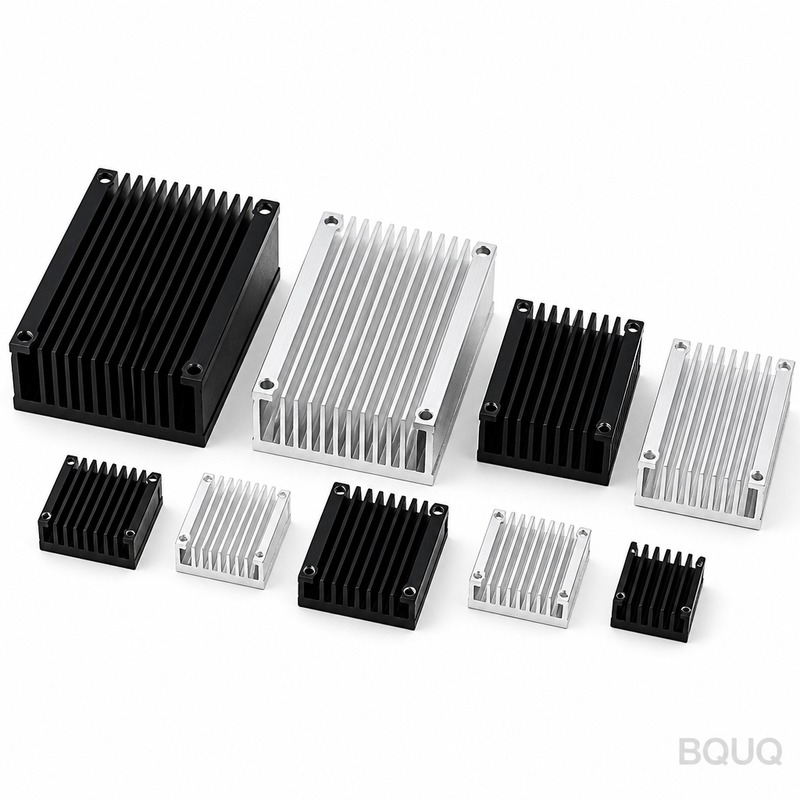
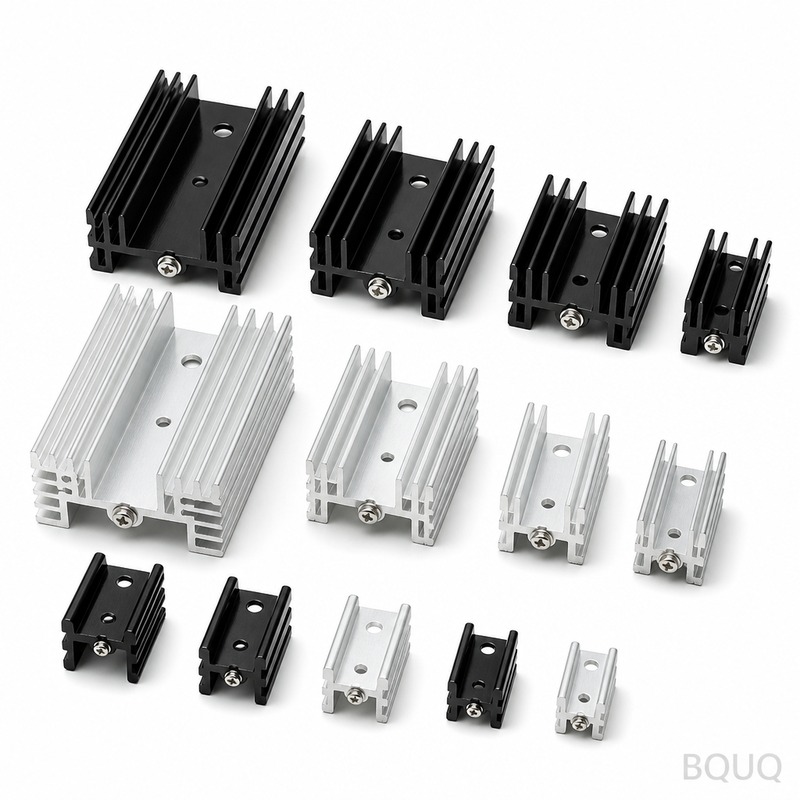
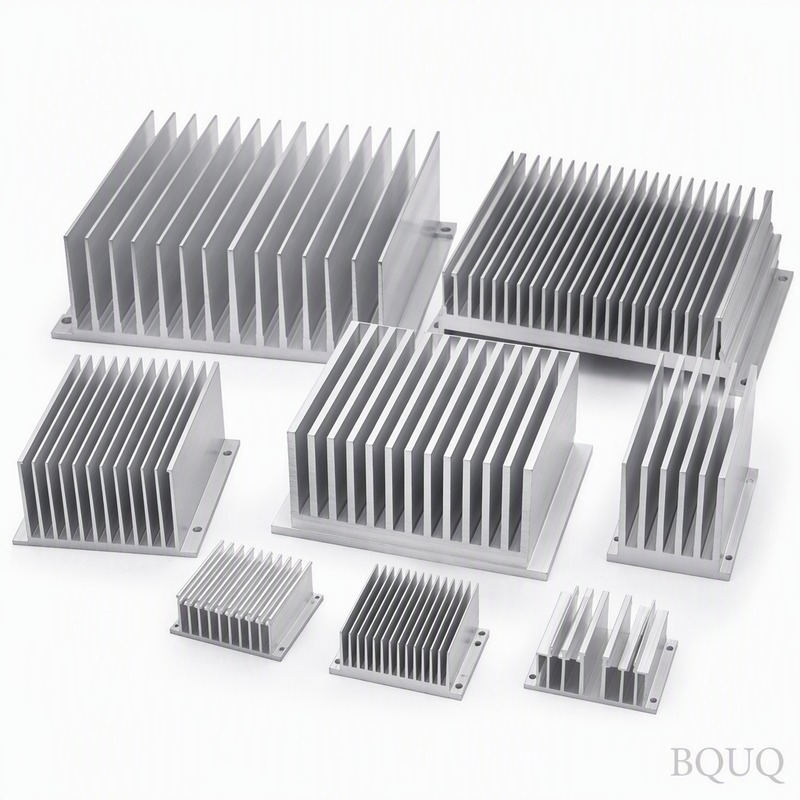
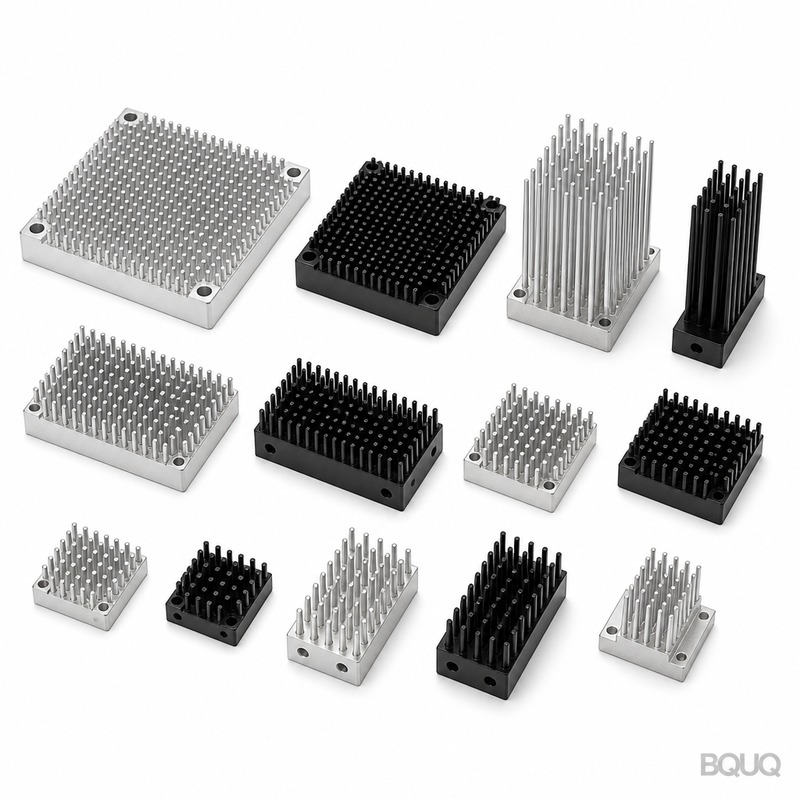
Dies ist ein CNC-gefräster Aluminium-Kühlkörper mit Lüftermontagebohrungen, entwickelt für aktive Kühlbaugruppen, bei denen ein Standardlüfter direkt an den Rippenblock geschraub
BQUQ Kühlkörper mit Lüftermontagebohrungen | Präzisions-CNC aus China
Dies ist ein CNC-gefräster Aluminium-Kühlkörper mit Lüftermontagebohrungen, entwickelt für aktive Kühlbaugruppen, bei denen ein Standardlüfter direkt an den Rippenblock geschraubt werden muss. Wir h
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-gefräster Aluminium-Kühlkörper mit Lüftermontagebohrungen, entwickelt für aktive Kühlbaugruppen, bei denen ein Standardlüfter direkt an den Rippenblock geschraubt werden muss. Wir halten die Bohrungsmitten-Toleranz bei ±0,01 mm und die Gewindetiefe innerhalb von ±0,05 mm, sodass Ihre Lüfterhalterung jedes Mal bündig sitzt – ohne Unterlegscheiben, ohne Nacharbeit. Die typische Lieferzeit für kundenspezifische Zeichnungen beträgt 10 Werktage, und wir verwenden 6061-T6 mit einer Oberflächenhärte von 45 HRC nach dem Harteloxieren.
Warum Lüfterbohrungen gefräst und nicht gestanzt werden müssen
Gestanzte oder extrudierte Lüfterbohrungen hinterlassen Grate und ovale Formen, die Schrauben abstreifen oder die Lüfterachse verschieben. Wir bearbeiten jede Montagebohrung mit einer 4-Achs-CNC-Fräse, nicht mit einer Stanzpresse. Dies gewährleistet eine Form- und Lagetoleranz des Bohrungsbildes von 0,02 mm relativ zur Grundplatte. Bei einem 40-mm-Lüfter bedeutet dies, dass das Laufrad einen gleichmäßigen Spalt von 1,5 mm auf allen Seiten zum Gehäuse freihält. Sie erhalten geringere Geräuschentwicklung und keine Vibrationen durch eine außermittige Montage.
Rippengeometrie, die Luft tatsächlich bewegt
Flache Rippen mit rauen Kanten beeinträchtigen den Luftstrom. Unsere Standard-Rippenteilung beträgt 2,5 mm bei einer Rippendicke von 1,2 mm, gefräst aus massivem 6061-T6-Vormaterial. Der Rippenspitzen-Rundlauf wird über die gesamte Länge auf 0,05 mm gehalten. Wir bieten auch eine Option mit geschabten Rippen (bis zu 0,8 mm Teilung) für die Kühlung von Hochleistungs-LEDs oder IGBTs an, bei denen eine maximale Oberfläche bei einer Höhe von 25 mm erforderlich ist. Jede Rippenkante wird mit einem Radius von 0,2 mm entgratet – keine scharfen Ecken, die Kabelisolierungen oder Finger verletzen.
Von uns verwendete Materialien und Wärmebehandlung
Wir führen drei Legierungen mit Werkszeugnissen: 6061-T6 (Streckgrenze 276 MPa, Wärmeleitfähigkeit 167 W/mK) für den allgemeinen Gebrauch, 6063-T5 (Wärmeleitfähigkeit 209 W/mK) für leichte Gehäuse und C1100-Kupfer (Wärmeleitfähigkeit 391 W/mK) für hochwertige Laser- oder HF-Module. Nach der Bearbeitung können wir harteloxieren auf 25–45 HRC mit einer 50 µm dicken Beschichtung – dies bietet Korrosionsbeständigkeit in Meeres- oder Chemieanlagenumgebungen. Für reine thermische Leistung ohne Beschichtung liefern wir mit einer klaren Chromatierung (MIL-DTL-5541), die keinen zusätzlichen Wärmewiderstand erzeugt.
Wie wir Ebenheit und Drehmomentbeständigkeit kontrollieren
Wenn sich die Grundplatte verzieht, vergrößert sich der Spalt für die Wärmeleitpaste und der IGBT überhitzt. Wir spannungsarmglühen das gesamte Rohmaterial vor der Bearbeitung (Wärmebehandlung bei 350°C für 2 Stunden, dann Luftkühlung). Nach der Bearbeitung prüfen wir die Ebenheit der Grundplatte auf einer Granitplatte mit einer 5-µm-Messuhr – das Akzeptanzlimit beträgt 0,03 mm über eine Fläche von 100 x 100 mm. Für die Lüfterbohrungen schneiden wir Gewinde bis zu einer Tiefe von 6 vollen Umdrehungen (M3 oder #6-32) und testen mit einer gehärteten Stahlschraube bei einem Drehmoment von 0,35 Nm. Keine abgestreiften Gewinde, kein Verkanten in Ihrer Montagelinie.
Prüfung vor jedem Versand
Jeder Kühlkörper mit Lüftermontagebohrungen durchläuft eine 3-stufige Kontrolle. Zuerst verifiziert ein Koordinatenmessgerät (KMG) die Bohrungspositionen und die Gewindesteigung. Zweitens misst ein Oberflächenmessgerät den Ra-Wert auf der Grundplatte – wir halten standardmäßig 0,8 µm Ra, 0,4 µm für Wärmeübergangsflächen. Drittens führen wir eine Trockenmontage mit einem Standard-40-mm- oder 60-mm-Lüfter an einer Stichprobe aus jeder Charge durch. Wenn der Lüfter nicht plan aufliegt, wird die Charge verworfen. Sie erhalten mit jeder Lieferung einen PDF-Prüfbericht, einschließlich der tatsächlichen KMG-Messpunkte.
Kundenspezifische Muster für nicht standardmäßige Lüfter und Schrauben
Standardlüfter verwenden Bohrungsabstände von 32 mm, 40 mm, 50 mm oder 60 mm. Wir bearbeiten jedoch regelmäßig ungewöhnliche Muster: 43 mm diagonal, versetzte Rechtecke für Radiallüfter oder Senkbohrungen für Flachkopfschrauben. Teilen Sie uns die Lüftermodellnummer mit – wir ziehen das Datenblatt und passen das Bohrungsbild exakt an. Wir bieten auch Gewindeeinsätze (Messing oder Edelstahl) für Kunststoffgehäuse an, bei denen ein wiederholtes Lösen der Schrauben erforderlich ist. Für kundenspezifische Muster gilt keine Mindestbestellmenge; ein Prototyp ist ausreichend.
Lieferzeit und Verpackung für den globalen Versand
Prototypen (1–5 Stück) werden in 7 Werktagen versendet. Produktionsserien (50–500 Stück) werden in 12–15 Werktagen versendet. Wir verpacken in antistatischen Schaumstoffschalen mit einzelnen Fächern für jeden Kühlkörper – keine Oberflächenkratzer, keine verbogenen Rippen. Für Bestellungen über 100 Stück verwenden wir Holzkisten mit Eckenschutz, um Transportschäden zu vermeiden. Der Seefrachtversand von unserer Fabrik in Dongguan nach Los Angeles dauert 18 Tage; Luftfracht dauert 4 Tage. Alle Exportdokumente (Handelsrechnung, Packliste, Ursprungszeugnis) sind enthalten.
Parameter
Spezifikation
Material
6061-T6, 6063-T5, C1100-Kupfer
Grundplattendicke
3,0 mm bis 25 mm (kundenspezifisch)
Rippenhöhe
5 mm bis 80 mm
Rippenteilung
1,2 mm (geschabt) bis 4,0 mm (gefräst)
Oberflächenhärte
45 HRC (harteloxiert) oder 95 HRB (unbehandelt)
Bohrungspositionstoleranz
±0,02 mm Form- und Lagetoleranz
Gewindetiefentoleranz
±0,05 mm
Ebenheit der Grundplatte
0,03 mm / 100 mm
Oberflächengüte (Grundplatte)
Ra 0,8 µm (Standard), Ra 0,4 µm (thermisch)
Lieferzeit
7 Tage (Prototyp), 12–15 Tage (Produktion)
Mindestbestellmenge
Keine Mindestbestellmenge – ein Stück wird akzeptiert
Wie hoch ist die Mindestbestellmenge für einen kundenspezifischen Kühlkörper mit Lüftermontagebohrungen?
Es gibt keine Mindestbestellmenge – wir akzeptieren ein Prototypenstück zum Testen, und Produktionspreise gelten erst ab 100+ Einheiten.
Können Sie das Bohrungsbild eines vorhandenen Lüfters anhand eines Datenblatts nachbilden?
Ja, senden Sie das Lüftermodell oder die Zeichnung; wir bearbeiten den exakten Bohrungsabstand, die Gewindegröße und die Senktiefe entsprechend.
Wie stellen Sie sicher, dass die Lüfterbohrungen bei der Montage nicht ausreißen?
Wir schneiden das Gewinde bis zur vollen Tiefe und testen jede Charge mit einer Stahlschraube bei 0,35 Nm Drehmoment. Zusätzlich bieten wir Messing-Einsätze für wiederholtes Lösen an.
Wie sind Ihre typische Lieferzeit und Versandart?
Prototypen werden in 7 Werktagen versendet, Produktionsserien in 12–15 Tagen; wir verwenden DHL/FedEx-Luftfracht für kleine Bestellungen und Seefracht für Massenbestellungen – beide mit vollständiger Sendungsverfolgung.
Beziehen Sie sich für die Lüfterbohrungsgeometrie immer auf den Leitfaden zur Auswahl von CNC-Schneidwerkzeugen, um zu verstehen, wie der Werkzeugdurchmesser die Kantenqualität der Bohrung beeinflusst. Und bevor Sie die Dicke Ihrer Grundplatte festlegen, lesen Sie den Leitfaden zu CNC-Bearbeitungstoleranzen – er erklärt, warum wir ±0,01 mm statt der großzügigeren ±0,1 mm Norm einhalten.
Senden Sie Ihre Lüfterzeichnung oder STEP-Datei. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot – einschließlich eines DFM-Kommentars zu Bohrungsgröße und Gewindeeingriff. E-Mail sc@bquq.com oder WhatsApp +86 13713157787. Rückmeldung zur Fertigbarkeit am selben Tag, keine Mindestbestellmenge, Präzisionsfertigung aus China.