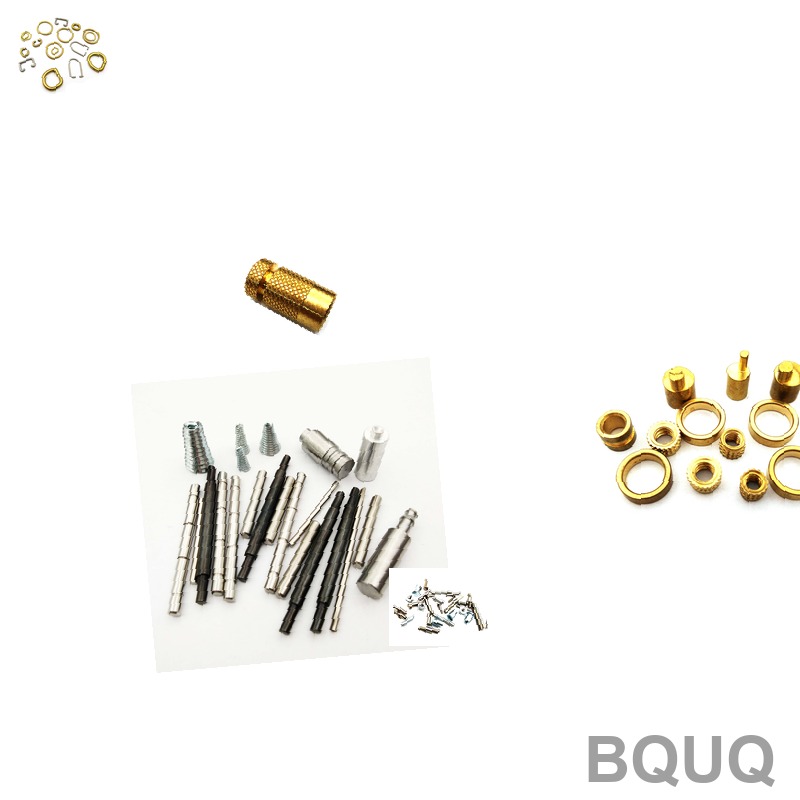
Was diese Kollektion für Ihre Drehbaugruppe leistet Dies ist eine Reihe von Torsionsfedern, die speziell für Kupfer-Bügelwellen entwickelt wurden – die kleinen rotierenden Komponen
Was diese Kollektion für Ihre Drehbaugruppe leistet Dies ist eine Reihe von Torsionsfedern, die speziell für Kupfer-Bügelwellen entwickelt wurden – die kleinen rotierenden Komponenten, die Schnappvers
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was diese Kollektion für Ihre Drehbaugruppe leistet
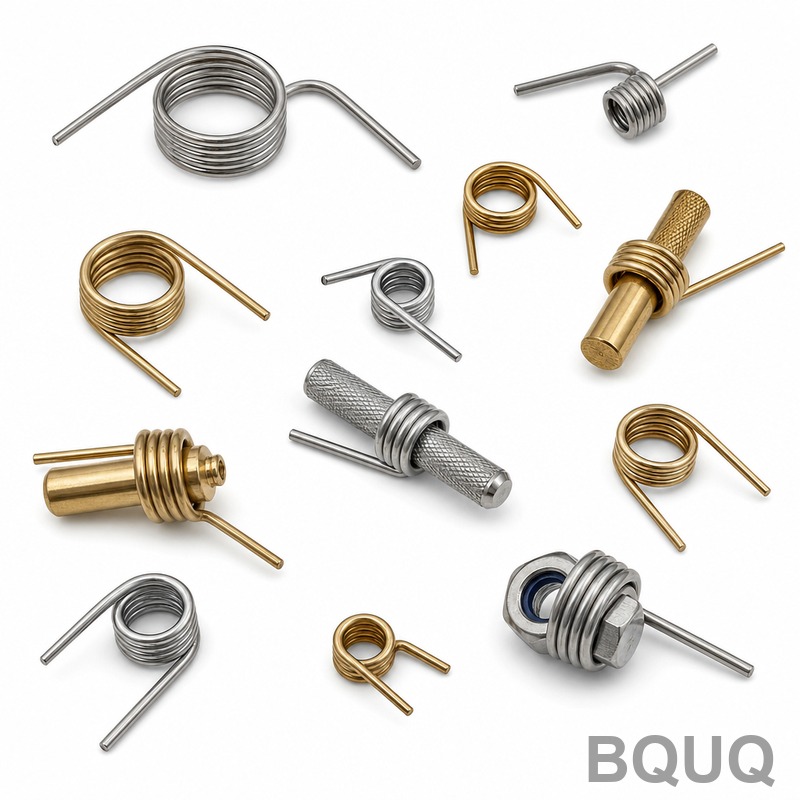
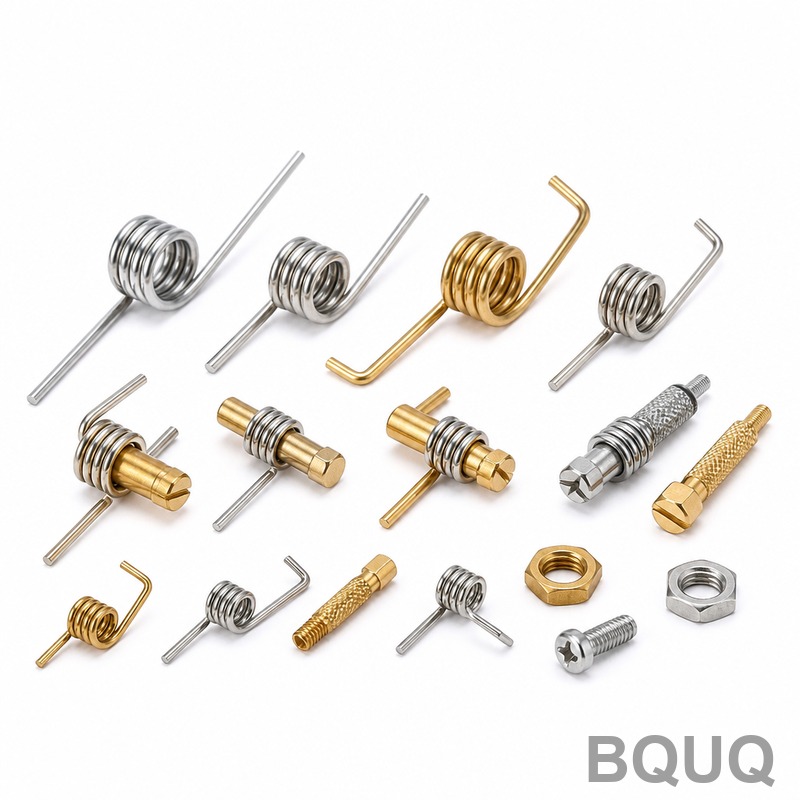
Dies ist eine Reihe von Torsionsfedern, die speziell für Kupfer-Bügelwellen entwickelt wurden – die kleinen rotierenden Komponenten, die Schnappverschlüsse, Verriegelungsmechanismen und federbelastete Scharniere steuern. Jede Feder wird aus Draht mit einem Durchmesser von 0,3 mm bis 4,0 mm gewickelt, auf 45 HRC wärmebehandelt und an beiden Endschenkeln auf ±0,01 mm Ihrer Zeichnung flachgeschliffen. Sie erhalten ein konstantes Drehmoment über 10.000 Zyklen, da wir den Windungsabstand mit CNC-Wickelmaschinen steuern, nicht mit manuellen Wicklern. Von der Zeichnungsfreigabe bis zu Ihrer Rampe beträgt die Standardlieferzeit 10 Arbeitstage. Keine Mindestbestellmenge – bestellen Sie einen Prototyp oder 50.000 Serienteile.
Warum Kupfer-Bügelwellen ein spezielles Torsionsfederdesign benötigen
Kupfer-Bügelwellen sind kurz, oft unter 20 mm, und drehen sich gegen ein passendes Gehäuse. Eine Standard-Torsionsfeder verdreht sich aus der Ebene, was zu Seitenkräften führt, die die Wellenbohrung verschleißen. Unsere Federn verwenden eine geschlossene, geschliffene Endkonfiguration, bei der die letzte Windung abgeflacht und auf 90° ±1° rechtwinklig gebracht wird, wodurch die Feder senkrecht zur Wellenachse bleibt. Dies eliminiert axialen Rundlauf. Wir kontrollieren auch den Innendurchmesser auf eine H7-Passung (z. B. 6 mm +0,012 / -0), sodass die Feder fest auf der Welle sitzt, ohne Spiel. Der gemessene Rundlauf auf einem Dorn liegt unter 0,05 mm, weshalb diese Federn keine sekundäre Unterlegung benötigen.
Materialien und Wärmebehandlung für konstantes Drehmoment
Wir führen drei Drahtqualitäten für diese Kollektion: ölvergüteten Chrom-Silizium-Stahl (ASTM A401), Edelstahl 302 (ASTM A313) und Phosphorbronze (ASTM B159) für korrosionsbeständige Anwendungen. Jede Feder wird nach dem Wickeln 30 Minuten bei 260°C spannungsarm geglüht und anschließend mit einer Intensität von 0,25 mm kugelgestrahlt, um Mikrorisse zu entfernen. Chrom-Silizium-Federn erreichen 45–50 HRC, während Edelstahl 302 auf 42–47 HRC gezogen wird. Wir verwenden keine Zinkbeschichtung bei Kupferwellenfedern – die Beschichtung verändert den Reibungskoeffizienten der Feder. Stattdessen bieten wir Elektropolieren für eine Oberflächengüte von 0,2 µm Ra an, was den Verschleiß an der Welle reduziert.
Drehmomentprüfung und Belastungstests vor dem Versand
Jede Charge von 100 Federn wird bei drei Ablenkwinkeln auf Drehmoment geprüft: 30°, 60° und 90°. Wir verwenden einen digitalen Torsionsprüfstand mit einer Auflösung von 0,001 N·m. Für eine typische Feder mit 10 mm Außendurchmesser und 0,8 mm Draht beträgt das Drehmoment bei 90° 0,15 N·m ±5%. Wir führen außerdem einen 10.000-Zyklen-Dauertest am Erstmuster jeder Produktionscharge durch. Die Feder muss nach dem Zyklieren einen Drehmomentverlust von weniger als 3% aufweisen. Wenn sie diesen Test nicht besteht, wickeln wir die gesamte Charge neu. Deshalb überstehen unsere Federn 100.000 Zyklen in hochwertigen Automobilverriegelungen – wir testen, was wir liefern.
Oberflächenoptionen für den Kontakt mit der Kupferwelle
Rohe Federn haben eine Oberflächengüte von 1,6 µm Ra aus dem Drahtziehprozess. Das ist für geschlossene Mechanismen ausreichend, aber für freiliegende Kupfer-Bügelwellen empfehlen wir eine mikrogestrahlte Oberfläche mit 0,8 µm Ra. Dies reduziert die Reibung, wenn der Federschenkel an der Welle gleitet. Wenn Sie elektrische Leitfähigkeit benötigen, bieten wir versilberte Federn (5 µm Dicke) nur an den Endschenkeln an – der Federkörper bleibt blank, um Verschweißungen zu vermeiden. Für Salzsprühbeständigkeit passivieren wir Edelstahl 302 gemäß ASTM A967 und erreichen 48 Stunden neutralen Salzsprühtest ohne Rotrost.
Kundenspezifische Endschenkel und Montagemerkmale
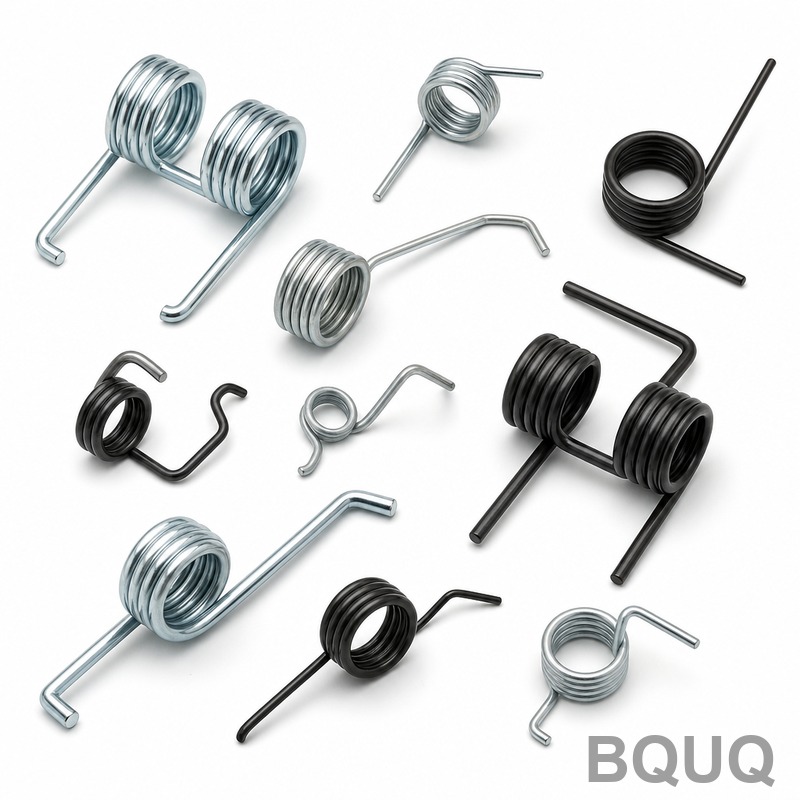
Ihre Zeichnung kann gerade Torsionsschenkel, Hakenenden oder ein Doppel-Torsionsdesign mit zwei gegenläufig gewickelten Federkörpern vorsehen. Wir unterstützen all dies ohne zusätzliche Werkzeugkosten. Die Toleranz der Schenkellänge beträgt ±0,5 mm, die Toleranz des Schenkelwinkels ±2°, und wir können eine voreingestellte Biegung an der Schenkelspitze anbringen, um in einen Schlitz einzuhaken. Für die automatisierte Montage bieten wir Klebeband- und Rollenverpackung mit 500 Federn pro Rolle, sodass Ihre Bestückungsmaschine sie kontinuierlich zuführen kann. Wir tragen außerdem eine leichte Ölbeschichtung (ISO 3448 VG10) auf, um Rost während der Lagerung zu verhindern – diese lassen wir jedoch weg, wenn Sie trockene Federn spezifizieren.
Inspektion vor jedem Versand: Maßlich und metallurgisch
Jede Feder wird mit einem Profilprojektor bei 20-facher Vergrößerung auf Windungsdurchmesser, freie Länge und Schenkelposition geprüft. Wir messen die Härte mit einem Rockwell-Prüfgerät (HRC-Skala) an drei Punkten entlang der Feder. Bei kritischen Aufträgen führen wir eine Rasterelektronenmikroskop-Prüfung der Drahtoberfläche durch, um Falze oder Nähte auszuschließen. Der Endprüfbericht enthält eine CMM-Prüfung des Innendurchmessers und ein Drehmomentkurvendiagramm. Sie erhalten diesen Bericht mit jeder Lieferung, auch für einen einzelnen Prototyp. Wenn eine Abmessung außerhalb Ihrer Toleranz liegt, lehnen wir das Teil ab – wir liefern keine „fast genauen“ Federn.
Parameter
Spezifikation
Hinweise
Drahtdurchmesserbereich
0,3 mm – 4,0 mm
Chrom-Silizium, 302 SS, Phosphorbronze
Außendurchmessertoleranz
±0,05 mm
Gemessen an unbelasteter Feder
Innendurchmesserpassung
H7 (z. B. 6 mm +0,012 / -0)
Für die Aufnahme der Kupfer-Bügelwelle
Toleranz der freien Länge
±0,3 mm
Für Federn unter 50 mm Gesamtlänge
Härte (Chrom-Silizium)
45 – 50 HRC
Ölvergütet und kugelgestrahlt
Härte (Edelstahl 302)
42 – 47 HRC
Kaltgezogener Draht
Oberflächengüte (roh)
1,6 µm Ra
Wie gewickelt
Oberflächengüte (mikrogestrahlt)
0,8 µm Ra
Für freiliegenden Kupferwellenkontakt
Drehmomenttoleranz bei 90°
±5%
Beispiel: 0,15 N·m ±0,0075
Axialer Rundlauf auf Dorn
≤0,05 mm
Getestet mit 6 mm Dorn
Lieferzeit
10 Arbeitstage
Ab Zeichnungsfreigabe, Prototyp oder Serie
Mindestbestellmenge
Keine Mindestmenge
Beginnen Sie mit 1 Stück
So spezifizieren Sie Ihre Kupfer-Bügelwellen-Torsionsfeder korrekt
Senden Sie uns Ihre Zeichnung im STEP- oder PDF-Format, aber wenn Sie nur ein Muster haben, senden Sie es an unser Werk in Dongguan – wir erstellen das Reverse Engineering innerhalb von 48 Stunden. Geben Sie den Wellendurchmesser, den freien Winkel, den maximalen Ablenkwinkel und das erforderliche Drehmoment bei diesem Winkel an. Wenn Sie sich beim Drehmoment unsicher sind, teilen Sie uns die Anwendung mit (z. B. Verriegelung für eine 2-kg-Tür), und wir berechnen die Federrate mit unserer internen Designsoftware. Zur Referenz: Unser Leitfaden zur Auswahl von CNC-Schneidwerkzeugen erklärt, wie die Werkzeuggeometrie das Federwickeln beeinflusst, und unser Leitfaden zu CNC-Bearbeitungstoleranzen behandelt, was ±0,01 mm in der Praxis für passende Teile bedeutet.
Wie hoch ist die Mindestbestellmenge für diese Torsionsfeder-Kollektion?
Es gibt keine Mindestbestellmenge – wir fertigen einen einzelnen Prototyp zum Testen oder wir produzieren 50.000 Stück zu denselben Stückkosten für die Einrichtung.
Können Sie eine Federspezifikation anpassen, die nicht in der Tabelle aufgeführt ist?
Ja, wir wickeln jeden Drahtdurchmesser von 0,3 mm bis 4,0 mm, jede Windungszahl und jede Schenkelform kundenspezifisch – senden Sie einfach Ihre Zeichnung oder ein physisches Muster.
Wie gewährleisten Sie Drehmomentkonsistenz über eine Produktionscharge?
Wir testen das Drehmoment bei drei Winkeln pro 100-Stück-Charge und führen einen 10.000-Zyklen-Dauertest am Erstmuster durch; wenn der Drehmomentverlust 3% überschreitet, wickeln wir die gesamte Charge neu.
Was ist die schnellste Lieferzeit für eine Kupfer-Bügelwellen-Torsionsfeder?
Der Standard beträgt 10 Arbeitstage, aber für eine Feder unter 20 mm Außendurchmesser ohne Wärmebehandlung können wir in 5 Arbeitstagen liefern.
Senden Sie Ihre Zeichnung an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot – einschließlich Drehmomentberechnung, Toleranzbestätigung und Liefertermin. Keine Mindestbestellmenge, keine Engineering-Gebühr für Standardprüfungen. Präzisionsfertigung, hergestellt in China, gestützt auf 20 Jahre Feder- und CNC-Erfahrung.