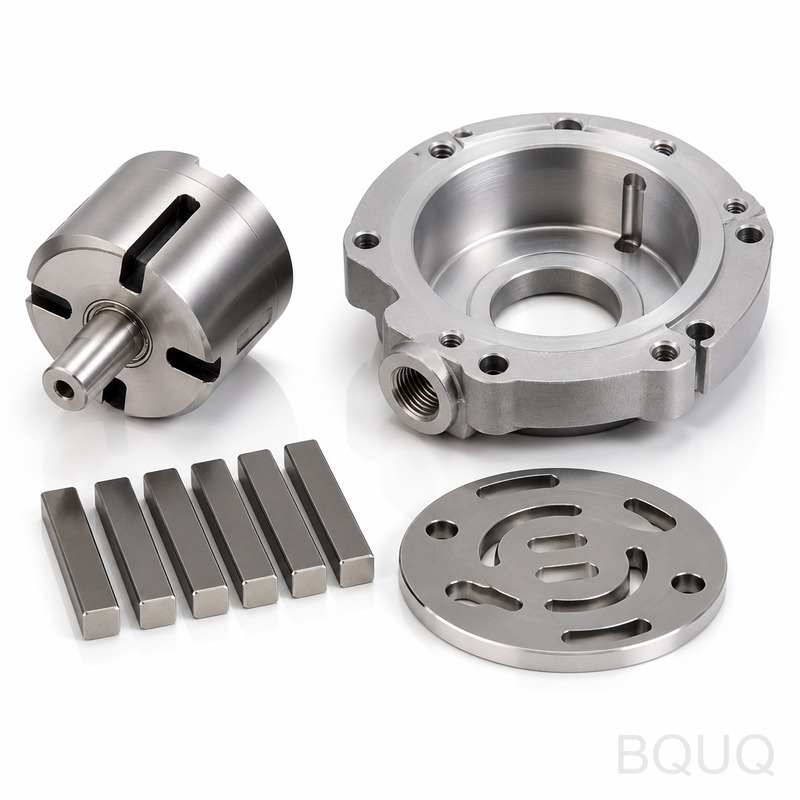
Diese CNC-gefrästen Vakuumpumpen-Teile sind die exakten Rotoren, Statorn, Endplatten und Ventilgehäuse, die Ihre Pumpe auf Spitzenleistung halten. Wir halten die Konzentrizität bei
CNC-gefräste Vakuumpumpen-Teile | BQUQ Präzisionsfertigung China
Diese CNC-gefrästen Vakuumpumpen-Teile sind die exakten Rotoren, Statorn, Endplatten und Ventilgehäuse, die Ihre Pumpe auf Spitzenleistung halten. Wir halten die Konzentrizität bei 0,008 mm TIR, die O
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Diese CNC-gefrästen Vakuumpumpen-Teile sind die exakten Rotoren, Statorn, Endplatten und Ventilgehäuse, die Ihre Pumpe auf Spitzenleistung halten. Wir halten die Konzentrizität bei 0,008 mm TIR, die Oberflächengüte bei Ra 0,4 und liefern Standardteile in 7 Tagen aus unserer Fabrik in Dongguan. Härte bis HRC 58 für Verschleißflächen, und jede Charge wird vor Verlassen des Werks mit einer KMM geprüft.
So kontrollieren wir das Rotor-Stator-Spiel bis auf 0,015 mm
Die Leistung einer Vakuumpumpe leidet, wenn das Spiel zunimmt. Wir bearbeiten den Rotor-Außendurchmesser und die Statorbohrung auf demselben 4-Achs-CNC-Zentrum in einer Aufspannung. Das eliminiert Stapelfehler. Typisches Spiel, das wir halten: 0,015–0,025 mm bei ölgeschmierten Drehschieberpumpen. Bei trockenen Schraubenpumpen gehen wir enger – 0,010 mm an den Flanken. Sie erhalten einen konstanten Enddruck, keine Pumpe, die nach 500 Stunden Vakuum verliert.
Werkstoffe und Wärmebehandlung für ölfreie und geschmierte Pumpen
Wir führen 6061-T6-Aluminium für leichte Rotoren, 304/316L-Edelstahl für korrosive Medien und 4140 oder 42CrMo4-Stahl für hochdrehmomentige Wellen. Für Flügeltaschen und Lappenrotoren härten wir auf HRC 50–58 und schleifen anschließend die Dichtflächen. Aluminiumteile erhalten eine Harteloxierung (Klasse 3, 50 µm), um Verschleiß durch Kohleflügel zu widerstehen. Sie wählen das Material; wir übernehmen die Verzugskontrolle nach der Wärmebehandlung.
Auswuchten und Rundlaufprüfung an jedem Rotor über 200 mm
Ein unwuchtiger Rotor erschüttert Ihre Pumpe, verschleißt Lager und erhöht den Geräuschpegel. Wir wuchten jeden Rotor länger als 200 mm dynamisch auf Güteklasse G2,5 gemäß ISO 1940. Der Rundlauf an Wellen- und Dichtflächen wird auf einer V-Prismenauflage mit einem Messgerät mit 0,001 mm Auflösung geprüft. Wir verwerfen alles über 0,008 mm TIR. Das ist der Unterschied zwischen einer Pumpe, die summt, und einer, die schreit.
Prüfung vor jeder Lieferung: KMM, Luftmessdorn und Härteprüfung
Keine Ausnahmen. Jedes Teil durchläuft eine 3-Achs-KMM für GD&T-Angaben, einen Luftmessdorn für den Bohrungsdurchmesser und einen Rockwell-Härteprüfer für die Härte. Wir senden Ihnen mit der Lieferung einen vollständigen Prüfbericht – als PDF, kein vages Zertifikat. Wenn ein kritisches Maß um 0,005 mm abweicht, verschrotten wir es, nicht versenden. Sie wollen Beweise, keine Versprechen. Wir liefern Daten.
Oberflächengüte-Optionen, die die Pumpeneffizienz beeinflussen
Raue Oberflächen fangen Gas ein und erhöhen die Ausgasung, was den Enddruck verschlechtert. Wir bearbeiten Dichtflächen standardmäßig auf Ra 0,4. Für Hochvakuumanwendungen polieren wir auf Ra 0,2 oder fügen einen Läppgang auf Ra 0,1 hinzu. Interne Strömungskanäle erhalten Ra 0,8, um Reibungsverluste zu reduzieren. Das sind keine kosmetischen Entscheidungen – sie verändern die Pumpgeschwindigkeit Ihrer Pumpe um bis zu 8 % bei gleichem Motor.
Lieferzeit und Chargenflexibilität für Prototypen und Serienproduktion
Prototypen von CNC-gefrästen Vakuumpumpen-Teilen werden in 7 Tagen versendet. Serienläufe von 50–5000 Stück dauern 15–20 Tage. Wir betreiben CNC-Zellen im unbeaufsichtigten Betrieb 24/5, sodass Ihre Bestellung nicht in der Warteschlange steht. Keine Mindestbestellmenge – bestellen Sie ein Teil zum Testen oder tausend für die Montage. Werkzeuge sind für Standardgrößen kostenlos. Für kundenspezifische Geometrien bieten wir eine einmalige Einrichtungsgebühr an, die wir nach 500 Stück erstatten.
Gewinde, O-Ring-Nuten und Anschlüsse nach Vakuumstandards bearbeitet
NPT-, BSPP- und SAE-Gewinde werden mit Einpunktwerkzeugen geschnitten, nicht mit Gewindebohrern, für leckagefreie Abdichtung. O-Ring-Nuten werden nach AS568A-Maßen bearbeitet, mit Schwalbenschwanz-Option für O-Ringe, die bei der Montage an Ort und Stelle bleiben. Anschlüsse werden entgratet und innen angesenkt, um Partikelbildung im Pumpenraum zu verhindern. Wir wissen, dass ein einziger Grat in einer Vakuumleitung zu einem katastrophalen Leck führen kann. Wir eliminieren dieses Risiko.
Wie hoch ist Ihre Mindestbestellmenge für kundenspezifische Vakuumpumpen-Teile?
Keine Mindestbestellmenge – wir bearbeiten einen einzelnen Prototypen oder eine komplette Serienproduktion; Ihr Stückpreis sinkt mit steigender Menge, aber wir zwingen Sie nie zu Überbestellungen.
Können Sie meine vorhandenen Pumpenteilmaße exakt nachbilden?
Ja, senden Sie Ihre Zeichnung oder ein Musterteil – wir rekonstruieren es mit einem 3D-Scanner und bestätigen jedes kritische Maß, bevor wir mit der Bearbeitung beginnen.
Wie stellen Sie Qualität bei engen Spielen wie 0,015 mm sicher?
Wir verwenden temperaturkontrollierte Bearbeitung (22°C ±1°C) und messen mit KMM und Luftmessdornen im selben Raum, sodass thermische Ausdehnung niemals ein Messergebnis verfälscht.
Wie ist Ihre tatsächliche Lieferzeit, wenn ich Teile dringend benötige?
Für Standardmaterialien und einfache Rotoren können wir mit Expressgebühr in 5 Tagen liefern; die normale Prototypen-Lieferzeit beträgt 7 Tage, Serie 15–20 Tage.
Senden Sie noch heute Ihre Zeichnung. Erhalten Sie eine feste Offerte innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Präzisionsfertigung, hergestellt in China, ohne Mindestbestellmenge – Ihre Vakuumpumpe läuft besser mit unseren Teilen.