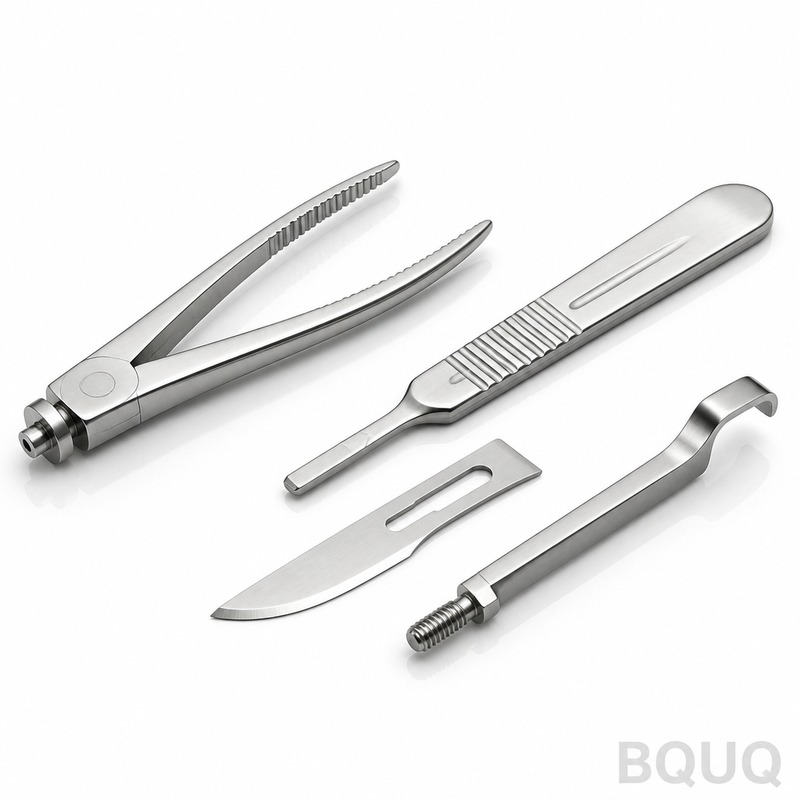
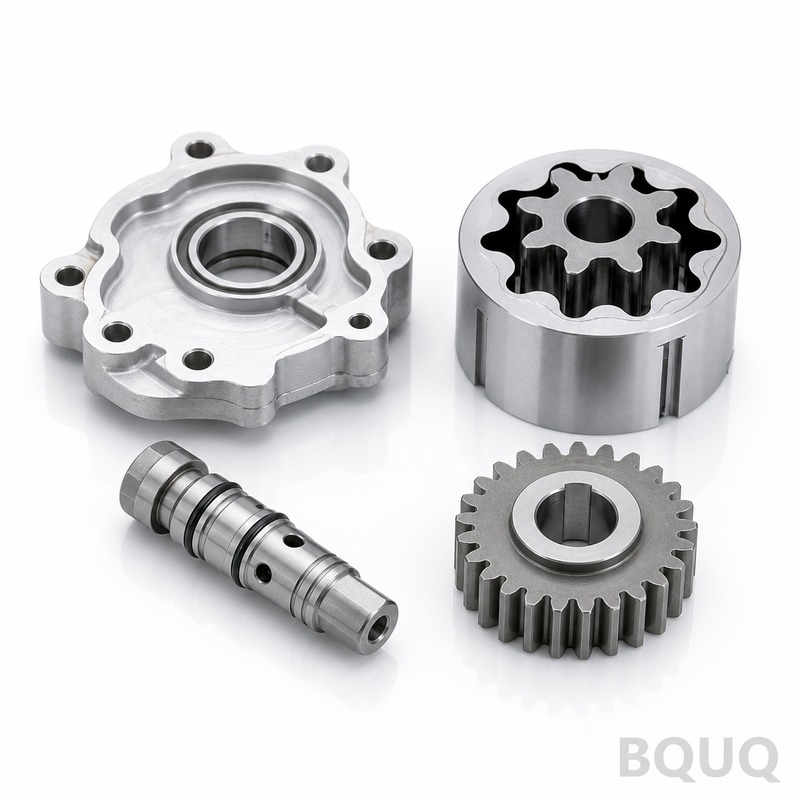
Diese CNC-gefrästen chirurgischen Instrumente sind kundenspezifische Metallkomponenten für Pinzetten, Wundhaken, Trokare und Roboter-Endeffektoren. Wir halten Toleranzen von 0,005
BQUQ CNC-gefräste chirurgische Instrumente | Präzisionsfertigung aus China
Diese CNC-gefrästen chirurgischen Instrumente sind kundenspezifische Metallkomponenten für Pinzetten, Wundhaken, Trokare und Roboter-Endeffektoren. Wir halten Toleranzen von ±0,005 mm (halber menschli
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Diese CNC-gefrästen chirurgischen Instrumente sind kundenspezifische Metallkomponenten für Pinzetten, Wundhaken, Trokare und Roboter-Endeffektoren. Wir halten Toleranzen von ±0,005 mm (halber menschlicher Haardurchmesser), Oberflächengüten bis zu Ra 0,2 µm und einen Härtebereich von 40–48 HRC bei martensitischem Edelstahl ein. Die Lieferzeit für Prototypen beträgt 3–5 Werktage, mit rundlaufgenauer Bearbeitung rotierender Wellen.
Warum 17-4 PH-Edelstahl 304 bei wiederholter Sterilisation übertrifft
Autoklavzyklen zerstören weiche Stähle. Wir verwenden standardmäßig 17-4 PH H900 wegen seiner Härte von 40–48 HRC und Korrosionsbeständigkeit nach über 500 Dampfzyklen. Für Schneidkanten wechseln wir auf 440C, gehärtet auf 58 HRC. Wenn Sie nichtmagnetische Eigenschaften für MRT-gestützte Chirurgie benötigen, verwenden wir Nitronic 60. Jede Güte ist werksgeprüft und bis zur Schmelznummer rückverfolgbar.
Unsere 5-Achs-Bearbeitungszentren fertigen komplexe Geometrien in einer Aufspannung
Wir betreiben 20 Fünf-Achs-Maschinen von DMG MORI und Fanuc. Eine einzige Aufspannung eliminiert Umspannfehler – so halten wir die Positionstoleranz innerhalb von 0,01 mm bei abgewinkelten Backenverzahnungen und gebogenen Wellen. Bei einer 150 mm langen Pinzettenbacke erreichen wir eine Geradheit von 0,008 mm über die gesamte Länge. Das ist Präzisionsfertigung ohne Rätselraten beim Handpolieren.
Passivierung und Elektropolieren: Der Unterschied zwischen Ablehnung und Zulassung
Roher, bearbeiteter Stahl weist freies Eisen an der Oberfläche auf – es korrodiert und besteht Biokompatibilitätstests nicht. Wir passivieren gemäß ASTM A967 (Salpetersäure, 30 Minuten), um freies Eisen zu entfernen. Anschließend elektropolieren wir auf Ra 0,2 µm, was die Bakterienadhäsion im Vergleich zu einer Ra 0,8 µm-Oberfläche um 90 % reduziert. Wenn Sie eine matte Oberfläche zur Blendungsreduzierung unter OP-Leuchten benötigen, mikro-strahlen wir vor der Passivierung.
Prüfung vor jeder Lieferung: KMM, Bildverarbeitung und Härteprotokolle
Wir versenden nichts ohne vollständigen Bericht. Jede Charge durchläuft ein Zeiss-Koordinatenmessgerät für 12–20 kritische Maße, ein Keyence-Bildverarbeitungssystem zur Erkennung von Kantenradien und Graten (max. 0,02 mm) sowie einen Rockwell-Härtetest an einer Opferprobe. Sie erhalten einen PDF-Prüfbericht mit jeder Teilenummer, Seriennummer und jedem Messwert. Keine Ausnahmen, unabhängig von der Bestellmenge.
Toleranzen, die für Scharniere Sinn ergeben – nicht nur als Aushängeschild
Ein Scharnierstift mit ±0,005 mm gewährleistet eine reibungslose Drehung ohne Spiel. Wir verwenden jedoch auch ein Spiel von 0,02 mm an Passflächen – dies verhindert ein Verklemmen, wenn das Instrument unter Last steht. Die folgende Tabelle zeigt, was wir tatsächlich garantieren, nicht nur, was wir an einem guten Tag erreichen können.
Spezifikation
Unsere Fähigkeit
Standardbereich
Bearbeitungstoleranz (linear)
±0,005 mm
±0,01 mm
Positionstoleranz (Loch-zu-Loch)
0,01 mm
0,02 mm
Oberflächengüte (elektropoliert)
Ra 0,2 µm
Ra 0,4–0,8 µm
Härte (17-4 PH H900)
40–48 HRC
28–34 HRC (geglüht)
Härte (440C Schneidkante)
58 HRC
50–55 HRC
Rundlauf (bei rotierenden Wellen)
0,005 mm TIR
0,02 mm TIR
Geradheit (150 mm Länge)
0,008 mm
0,05 mm
Maximale Bauteilgröße
500 mm x 300 mm x 300 mm
—
Lieferzeit (Prototyp)
3–5 Werktage
2–3 Wochen
Mindestbestellmenge
Keine Mindestbestellmenge – Einzelstücke akzeptiert
Sterilisationstests: Wir validieren, Sie müssen nicht raten
Unsere fertigen Teile überstehen 500 Autoklavzyklen bei 134 °C ohne Lochfraß oder Verfärbung. Wir führen bei jeder neuen Geometrie vor der Produktion einen beschleunigten 10-Zyklen-Test durch. Wenn Sie ETO- oder Gammasterilisation verwenden, passen wir das Passivierungsrezept entsprechend an – Gammastrahlung kann 17-4 PH verdunkeln, daher oxidieren wir vor, um Ihre endgültige Farbe zu erreichen.
Keine Mindestbestellmenge bedeutet: Sie testen ein Teil, bevor Sie sich auf 10.000 festlegen
Die meisten Fabriken verlangen Mindestmengen von 100 Stück. Wir nicht. Senden Sie eine Prototypenzeichnung, wir fertigen ein Teil, Sie testen es in Ihrem Labor. Nach der Validierung skalieren wir auf Ihre Stückzahl mit denselben Vorrichtungen und Programmen – ohne Prozessdrift. So bauen wir langfristige Lieferbeziehungen aus einer einzigen Musterbestellung auf.
Wie hoch ist die Mindestbestellmenge für CNC-gefräste chirurgische Instrumente?
Keine Mindestbestellmenge. Wir fertigen ein Teil zur Prototypenvalidierung und skalieren dann auf jede Stückzahl – 100 oder 100.000 Stück.
Können Sie mein bestehendes Design für chirurgische Instrumente exakt nachbilden?
Ja, wir kopieren aus Ihrem 3D-Modell oder reverse-engineeren von einer physischen Probe innerhalb von ±0,01 mm, einschließlich interner Kühlkanäle und Verzahnungsmuster.
Wie stellen Sie die Qualität bei einer Einzelstückbestellung sicher?
Jedes Teil, auch ein Einzelstück, durchläuft dieselbe KMM-Prüfung, Härtetest und visuelle Gratkontrolle wie eine Massenproduktionscharge – Sie erhalten denselben PDF-Bericht.
Wie hoch ist die tatsächliche Lieferzeit für einen gefrästen chirurgischen Prototypen?
3–5 Werktage für Standard-Edelstahl, plus 1 Tag für Passivierung und Elektropolieren. Komplexe mehrachsige Teile mit enger Positionstoleranz benötigen bis zu 7 Tage.
Senden Sie Ihre Zeichnung für ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten mit DFM-Feedback, einem Festpreis und einem Liefertermin – keine vagen Schätzungen.