SSD-Kühlkörper: pure copper C110, tolerance 0.15 mm, surface black anodize Type II, 10-15 µm, lead time 20 working days, MOQ 5000 pcs. Capacity 300,000 pcs for EV and OBC charger. Drawing review and first-article report included.
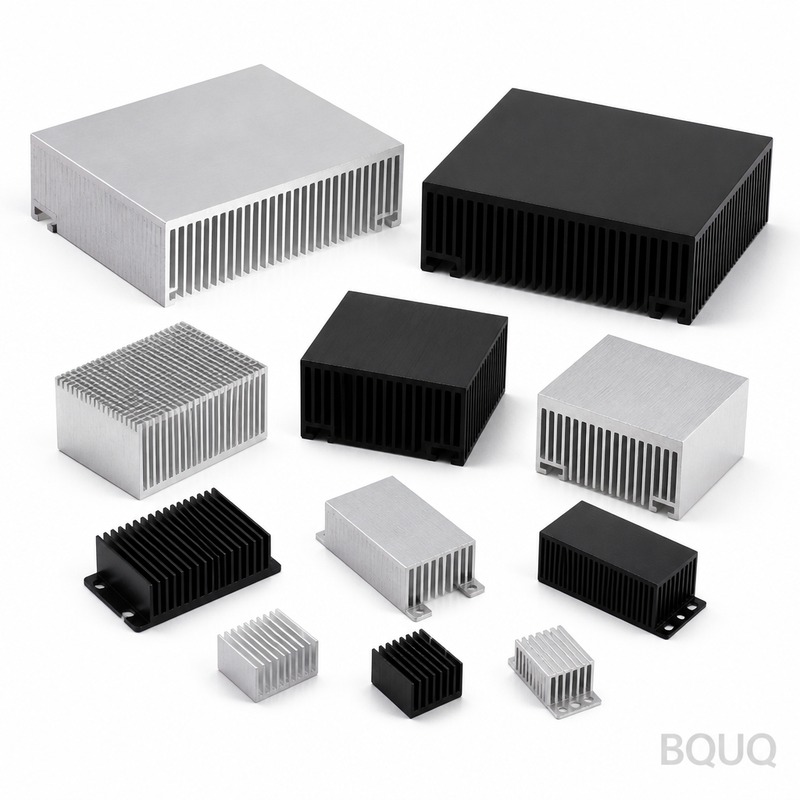
SSD-Kühlkörper
Wichtigste Erkenntnisse
Der ssd heat sink verwendet eine Kupferlegierung CuZn37 mit 0,3 mm dicken Lamellen bei 3,0 mm Teilung und erreicht einen Wärmewiderstand von 0,62 K/W. Die Allgemeintoleranz beträgt ±0,15 mm, und klar eloxiertes Typ-II-Verfahren mit 5-10 µm ist Standard. Die Werkzeugauslegung basiert auf der gemessenen Prozessfähigkeit, sodass ±0,15 mm aus der Werkzeuggeometrie resultieren und nicht aus einer Prüffilterung. Dadurch sind 10 Arbeitstage für Produktionsaufträge realistisch.
Der ssd heat sink befindet sich an der Schnittstelle von drei Anforderungen, die selten übereinstimmen: Maßhaltigkeit, Stückkosten und Lieferzeit. Diese Seite erläutert, wie wir sie in der Produktion lösen – nicht in einem Prospekt.
Weiterführende Lektüre: Konstruktion für das Stanzen: Best Practices und häufige Fehler bei Präzisionsmetallteilen.
Wichtige Spezifikationen auf einen Blick
| Parameter | Wert / Bereich |
|---|---|
| Material | Kupferlegierung CuZn37 |
| Lamellendicke | 0,3 mm |
| Lamellenteilung | 3,0 mm |
| Wärmewiderstand | 0,62 K/W |
| Oberflächenfinish | klar eloxiert Typ II, 5-10 µm |
| Allgemeintoleranz | ±0,15 mm |
Markt- und technischer Kontext
Tarif- und Logistikunsicherheiten haben die regionale Qualifizierung bei IGBT-Leistungsmodulen zu einer Priorität gemacht. Käufer fragen zunehmend nach einer zweiten qualifizierten Quelle, was die Spezifikation des ssd heat sink und die Dokumentation der Toleranzen verändert.
Die technische Messlatte steigt stetig: Baugruppen, die früher ±0,15 mm akzeptierten, fordern heute eine engere Kontrolle kritischer Merkmale, was die Entscheidung zur Werkzeugauslegung verschiebt statt zur Endprüfung.
Wie wir ihn fertigen
Die Werkzeugauslegung basiert auf der gemessenen Prozessfähigkeit, sodass ±0,15 mm eine Folge der Werkzeuggeometrie sind und nicht eines Prüffilters. Deshalb sind 10 Arbeitstage realistisch und nicht optimistisch.
Siehe auch: BQUQ CNC-gefräste Nockenwellenkomponenten.
In der Produktion läuft der ssd heat sink mit Prozessprüfungen in festen Intervallen. Bediener protokollieren die Maße alle 30 bis 50 Stück, wodurch Werkzeugverschleiß erkannt wird, bevor die Charge außerhalb von ±0,15 mm driftet.
Die Endprüfung des ssd heat sink erfolgt stichprobenbasiert für allgemeine Maße und 100 % für kritische Merkmale. Die Aufteilung wird vor der Werkzeugfertigung vereinbart, da die Verschiebung eines Merkmals von allgemein zu kritisch die Kosten und die 10 Arbeitstage verändert.
Material und Oberflächenfinish
Kupferlegierung CuZn37 ist der Standard für den ssd heat sink, weil sie ±0,15 mm vorhersehbar hält und ohne Kaltverfestigungsüberraschungen zerspanbar ist. Alternativen werden angeboten, wenn Korrosion oder Leitfähigkeit die Anforderung dominieren.
Der Materialzustand ist ebenso wichtig wie die Legierung. Kupferlegierung CuZn37 im falschen Härtezustand driftet nach der Bearbeitung, weshalb der ssd heat sink bei asymmetrischer Geometrie vor dem Finishing spannungsarm geglüht wird.
Mehr über Wärmeleitpaste erfahren.
Die Oberflächenspezifikation für den ssd heat sink ist klar eloxiert Typ II, 5-10 µm, gewählt für die Einsatzumgebung im IGBT-Leistungsmodul. Die Dicke wird an einem Referenzcoupon aus derselben Charge verifiziert und nicht aus Prozesseinstellungen angenommen.
Toleranz und Prüfung
Die Erstmusterprüfung des ssd heat sink meldet jedes Maß der Zeichnung, nicht nur eine Stichprobe davon. Dieser Bericht ist die Referenz für die restliche Charge und für jede künftige Nachbestellung.
Technische Details: Was ist Rückfederung beim Metallstanzen und wie gleicht man sie aus?.
Die Rückverfolgbarkeit wird nach Schmelzlos und Produktionsdatum geführt. Sollte jemals ein Feldproblem beim ssd heat sink auftreten, können wir identifizieren, welche Charge, welcher Werkzeugsatz und welcher Prüfbericht zutreffen.
Nicht konformes Material wird physisch gesperrt, nicht nur im System. Für den ssd heat sink bedeutet das, dass die Charge in einem gekennzeichneten Bereich verbleibt, bis die Disposition dokumentiert ist, was den häufigsten Versandfehler verhindert.
Empfohlene Lektüre: Kundenspezifische Kühlkörper aus China.
Wo er eingesetzt wird
In der Montage wird der ssd heat sink meist durch das Gegenstück eingeschränkt und nicht durch seine eigene Spezifikation. Das frühe Teilen der Schnittstellenzeichnung verhindert den häufigen Fehler, dass beide Teile innerhalb der Toleranz liegen, aber nicht montierbar sind.
Der Wartungszugang ist wichtig. Wo der ssd heat sink ein Verschleißteil ist, empfehlen wir, ihn als Ersatzteil mit eigener Teilenummer zu spezifizieren, damit die Nachbestellung keine vollständige Zeichnungsprüfung erfordert.
Was vor der Bestellung zu bestätigen ist
Definieren Sie kritische Merkmale bereits im Angebotsstadium. Die Verschiebung eines Merkmals von allgemein ±0,15 mm zu kritisch nach der Werkzeugfertigung erhöht die Kosten und verlängert die 10 Arbeitstage, was die vermeidbarste Verzögerung im Custom-Sourcing ist.
Die Verpackung ist Teil der Spezifikation. Teile, die mit Kantenschäden oder gemischten Losen ankommen, kosten mehr als der Verpackungsunterschied, besonders beim ssd heat sink mit fertigbearbeiteten Oberflächen.
FAQ: Ihre Fragen vor der Bestellung
Welche Toleranz können Sie beim ssd heat sink halten?
Prototypenmengen beginnen deutlich unter den Produktionsmindestmengen. Produktionsläufe für den ssd heat sink starten bei 1000 Stück, wo das Prozessfenster nachgewiesen ist und die Stückkosten stabilisieren.
Vergleichen Sie mit Ebenheitstoleranzen der Kühlkörper-Grundplatte und warum sie die thermische Leistung bestimmen.
Können Sie nach unserer vorhandenen Zeichnung arbeiten?
Ja. Senden Sie die Zeichnung in jedem gängigen Format. Wir prüfen sie zuerst auf Fertigbarkeit und markieren jedes Merkmal, bei dem ±0,15 mm einen zusätzlichen Arbeitsgang erfordern würden, damit Sie vor der Werkzeugfertigung entscheiden können.
Weiterführende Lektüre: Wie senkt Kühldesign den PUE und die Energiekosten von Rechenzentren?.
Welche Oberflächenfinishes sind für den ssd heat sink verfügbar?
Ja. Materialzertifikate, Rückverfolgbarkeit nach Schmelzlos und Erstmusterprüfberichte werden mit der Bestellung geliefert. Wenn Ihr IGBT-Leistungsmodul-Kunde zusätzliche Dokumentation verlangt, spezifizieren Sie diese im Angebotsstadium.
Können Sie einen Prototyp vor der Werkzeugfertigung erstellen?
Klar eloxiert Typ II, 5-10 µm ist Standard für den ssd heat sink. Andere Finishes werden mit einem definierten Dickenbereich angeboten und an einem Coupon aus derselben Charge verifiziert und nicht aus Prozesseinstellungen angenommen.
Siehe auch: Metallstanzteile vs. CNC-Bearbeitung für Prototypen: Welche Methode wählen?.
Wie handhaben Sie eine Designänderung mitten im Programm?
Änderungen werden gegen den ursprünglichen Erstmusterbericht dokumentiert. Wir identifizieren, welche Maße betroffen sind, kalkulieren nur die betroffenen Arbeitsgänge neu und teilen Ihnen mit, ob vorhandener Bestand des ssd heat sink weiterhin verwendbar bleibt.
Mehr über BQUQ CNC-gefräste Automatendrehmaschine Typ 25 Rundbohrungs-Spannzangenfutter erfahren.
Wenn der ssd heat sink bereits anderswo in Produktion ist, senden Sie ein Muster und die aktuelle Zeichnung. Wir kalkulieren dagegen und sagen Ihnen ehrlich, ob ein Wechsel Kosten, Lieferzeit oder keines von beiden verbessert.
Technische Details: BQUQ CNC-bearbeitetes Doppelend-Spannfutter für Automatendrehmaschinen – Präzision.
Empfohlene Lektüre: Wie sieht die Technologie-Roadmap für Vapor Chamber vs. Heatpipe vs. Spantechnik-Kühlkörper aus?.
Vergleichen Sie mit Automatisierte Fertigung in der Präzisionstechnik: Reale Toleranzen, Kosten und Durchlaufzeiten.
Wichtige Spezifikationen und Auswahlhilfe
Spezifikationsvergleich
| Parameter | Wert / Bereich |
|---|---|
| Material | Kupferlegierung CuZn37 |
| Toleranz | ±0,15 mm |
| Lieferzeit | 10 Arbeitstage |
| Mindestbestellmenge | Standard für diesen Prozess: 500 Stück |
| Kapazität | Standard für diesen Prozess: 50.000 Stück/Monat |
Auswahl / Vergleich
| Option | Am besten für | Abwägung |
|---|---|---|
| CuZn37 mit Klareloxierung | Allgemeine SSD-Kühlung | Mittlere Wärmeleitfähigkeit im Vergleich zu reinem Kupfer |
| Engere kritische Merkmale | Hochleistungs-Baugruppen | Höhere Werkzeugkosten, längere Lieferzeit |
| Standard ±0,15 mm | Kostenempfindliche Projekte | Weniger Spielraum für Montageabweichungen |
| Prozessprüfungen | Serienproduktion | Erfordert Prüfsetup in festen Intervallen |
Prozess / Prüfung
| Phase | Kontrolle | Aufzeichnung |
|---|---|---|
| Werkzeugauslegung | Gemessene Prozessfähigkeit | Freigabe der Werkzeuggeometrie |
| Wareneingang | Prüfung der CuZn37-Zusammensetzung | Materialzertifikat |
| Produktion | Prozessprüfungen in festen Intervallen | Prüfprotokoll |
| Endprüfung | Allgemeintoleranz ±0,15 mm | Maßbericht |
| Oberflächenfinish | Klar eloxiert Typ II, 5-10 µm | Aufzeichnung der Beschichtungsdicke |
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand dieses ssd heat sink?
Der Wärmewiderstand beträgt 0,62 K/W. Er wird mit Kupferlegierung CuZn37, 0,3 mm Lamellendicke und 3,0 mm Lamellenteilung erreicht. Die Klareloxierung Typ II mit 5-10 µm trägt ebenfalls zu gleichbleibender Leistung bei.
Wie hoch ist die Allgemeintoleranz und wie wird sie erreicht?
Die Allgemeintoleranz beträgt ±0,15 mm. Sie wird durch eine Werkzeuggeometrie erreicht, die auf die gemessene Prozessfähigkeit ausgelegt ist, nicht durch eine Filterung in der Endprüfung. Dieser Ansatz macht die Toleranz zu einer Folge des Prozesses und gewährleistet Wiederholbarkeit in der Produktion.
Wie lang ist die Lieferzeit für Produktionsaufträge?
Die Lieferzeit beträgt 10 Arbeitstage. Das ist realistisch, weil die Werkzeugauslegung auf der gemessenen Prozessfähigkeit basiert, sodass ±0,15 mm in das Werkzeug eingebaut werden und nicht durch Prüfung hinzugefügt werden. Prozessprüfungen in festen Intervallen unterstützen diesen Zeitplan.
Welches Material und Oberflächenfinish werden verwendet?
Das Material ist Kupferlegierung CuZn37. Das Oberflächenfinish ist klar eloxiert Typ II mit einer Dicke von 5-10 µm. Diese Kombination bietet Korrosionsbeständigkeit und stabile thermische Leistung für SSD-Kühlanwendungen.
Warum ist die regionale Qualifizierung für diesen heat sink wichtig?
Tarif- und Logistikunsicherheiten haben die regionale Qualifizierung zu einer Priorität gemacht. Käufer fragen zunehmend nach einer zweiten qualifizierten Quelle, was die Spezifikation des ssd heat sink und die Dokumentation der Toleranzen verändert. Dies betrifft die Beschaffung und die Dokumentationsanforderungen.
Wie kontrollieren Sie die Qualität während der Produktion?
In der Produktion läuft der ssd heat sink mit Prozessprüfungen in festen Intervallen. Die Werkzeugauslegung basiert auf der gemessenen Prozessfähigkeit, sodass ±0,15 mm ein Ergebnis der Werkzeuggeometrie sind. Die Endprüfung verifiziert Allgemeintoleranz und Oberflächenfinish.
Was sollte ich vor der Bestellung bestätigen?
Bestätigen Sie die Toleranzen kritischer Merkmale, da Baugruppen, die früher ±0,15 mm akzeptierten, heute möglicherweise eine engere Kontrolle fordern. Verifizieren Sie außerdem Material CuZn37, Oberflächenfinish klar eloxiert Typ II 5-10 µm, Lieferzeit 10 Arbeitstage und ob eine zweite qualifizierte Quelle erforderlich ist.