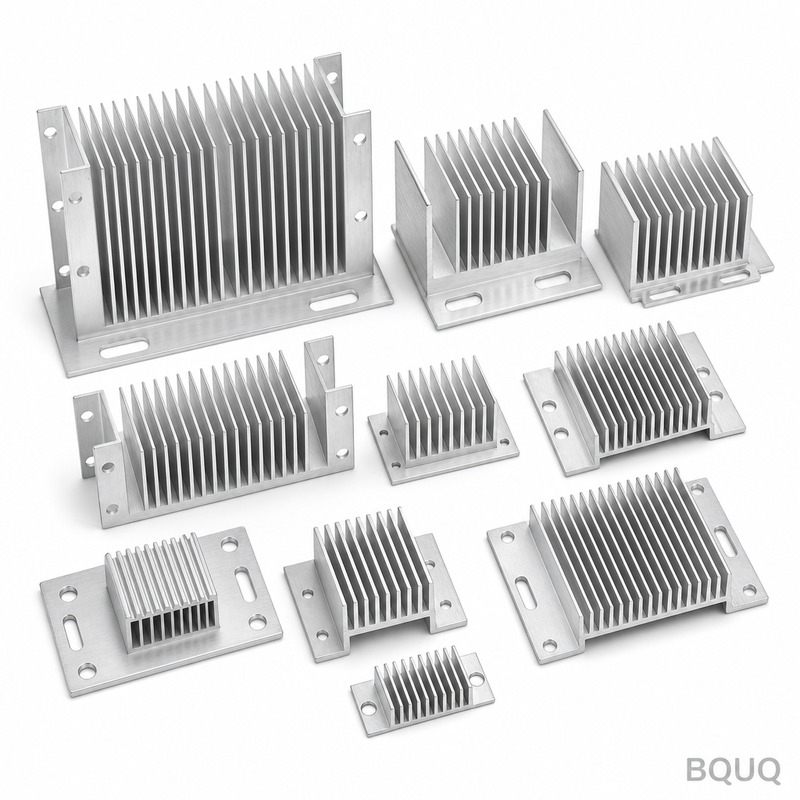
Wärmeleitpaste: ADC12-Druckgussaluminium, Toleranz 0,15 mm, Oberfläche harteloxiert Typ III, 25-40 µm, Lieferzeit 12 Arbeitstage, Mindestbestellmenge 1000 Stk. Kapazität 50.000 Stk. für Telekommunikation und Basisstation. Zeichnungsprüfung und Erstmusterbericht inklusive.
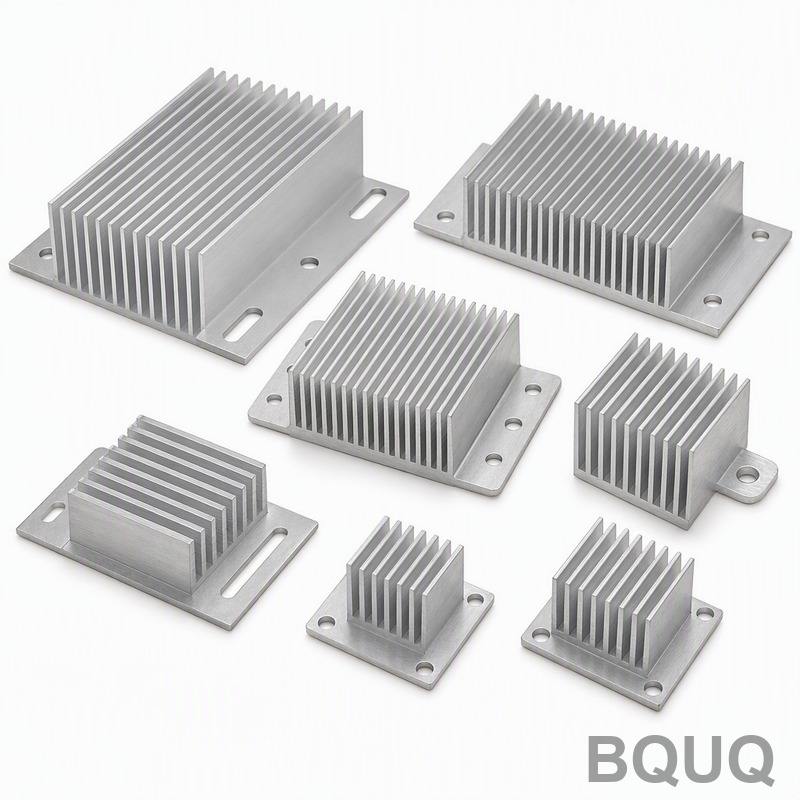
Wärmeleitpaste
Wichtigste Erkenntnisse
Wärmeleitpaste ist eine thermische Schnittstellenkomponente aus Aluminium-Druckguss mit 0,8 mm Rippenstärke, 3,0 mm Rippenabstand und 0,85 K/W Wärmewiderstand. Sie verwendet die Legierung ADC12 mit schwarzer Eloxierung Typ II bei 10-15 µm und hält eine allgemeine Toleranz von ±0,20 mm. Die Produktionskosten werden durch Sekundäroperationen wie Entgraten, Beschichten und 100 %-Prüfung bestimmt, nicht durch das Rohmaterial. Sie eignet sich für Schaltnetzteil-Programme, die eine dokumentierte Prozessfähigkeit bei 120.000 Stück erfordern.
Wärmeleitpaste befindet sich an der Schnittstelle dreier Einschränkungen, die selten übereinstimmen: Maßhaltigkeit, Stückkosten und Lieferzeit. Diese Seite erläutert, wie wir sie in der Produktion lösen und nicht in einem Prospekt.
Wichtige Spezifikationen auf einen Blick
| Parameter | Wert / Bereich |
|---|---|
| Material | ADC12 Aluminium-Druckguss |
| Rippenstärke | 0,8 mm |
| Rippenabstand | 3,0 mm |
| Wärmewiderstand | 0,85 K/W |
| Oberflächenbeschaffenheit | schwarze Eloxierung Typ II, 10-15 µm |
| Allgemeine Toleranz | ±0,20 mm |
Markt- und technischer Kontext
Der Kostendruck bei Schaltnetzteilen kommt selten vom Rohmaterial. Er kommt von Sekundäroperationen: Entgraten, Beschichten und 100 %-Prüfung. Das Eliminieren eines dieser Schritte bewegt die Stückkosten meist stärker als jede Materialsubstitution.
Die Konsolidierung unter den Käufern von Schaltnetzteilen bedeutet weniger, aber größere Programme. Das belohnt Lieferanten, die die Prozessfähigkeit bei 120.000 Stück dokumentieren können, und nicht jene, die mit einem einzelnen Muster gewinnen.
Weiterführende Lektüre: CNC-Bearbeitung von Netzteil-Kühlkörpern.
Wie wir es herstellen
Der Weg für Wärmeleitpaste beginnt mit einem Prozessfenster, nicht mit einer Maschine. Wir legen zuerst den Materialzustand und die Werkzeuggeometrie fest und bestätigen dann, dass ±0,20 mm bei Produktionsgeschwindigkeit gehalten wird und nicht an einem einzelnen langsamen Teil.
Siehe auch: CNC-Drehen vs. Stanzen: Welche Präzisionsteil-Methode gewinnt?.
In der Produktion läuft Wärmeleitpaste mit In-Prozess-Prüfungen in festen Intervallen. Bediener protokollieren die Maße alle 30 bis 50 Stück, was den Werkzeugverschleiß erkennt, bevor die Charge außerhalb von ±0,20 mm driftet.
Entgraten und Kantenbearbeitung sind in der Zeichnung für Wärmeleitpaste spezifiziert. Eine scharfe Kante, die die Maßprüfung besteht, kann dennoch die Montage beeinträchtigen, daher ist der Kantenbruch ein kontrollierter Parameter und nicht ein kosmetischer.
Material und Oberflächenbeschaffenheit
ADC12 Aluminium-Druckguss ist der Standard für Wärmeleitpaste, weil er ±0,20 mm vorhersehbar hält und ohne Überraschungen durch Kaltverfestigung bearbeitet werden kann. Alternativen werden angeboten, wenn Korrosion oder Leitfähigkeit die Anforderung dominieren.
Mehr über Aluminium-Kühlkörper passive Kühlung erfahren.
Wo Wärmeleitpaste Kontaktbelastung ausgesetzt ist, wird die Materialhärte zusammen mit der Maßtoleranz spezifiziert. Härte ohne definierte Prüfmethode ist die häufigste Ursache für Streitigkeiten bei der Eingangsprüfung.
Substitutionsanfragen sind häufig, wenn ADC12 Aluminium-Druckguss zugeteilt wird. Wir qualifizieren jeden Ersatz nach denselben Kriterien von ±0,20 mm und schwarzer Eloxierung Typ II, 10-15 µm, bevor wir versenden, und liefern das Zertifikat mit der Änderung.
Technische Details: Schwingungsdämpfung mit Spannzangensystemen.
Toleranz und Prüfung
Die Messmethode ist Teil der Spezifikation. Ein Merkmal, das auf einem KMG gemessen wird, und dasselbe Merkmal, das mit einer Lehre gemessen wird, können voneinander abweichen, daher geben die Zeichnungen für Wärmeleitpaste an, wie jedes kritische Maß verifiziert wird.
Empfohlene Lektüre: CNC-Bearbeitung für Medizingeräte-Prototypen: Wichtiger Leitfaden.
Die Prozessfähigkeit wird pro Merkmal verfolgt. Wenn der Cpk bei Wärmeleitpaste unter den vereinbarten Schwellenwert fällt, passen wir entweder den Prozess an oder klassifizieren das Merkmal neu, anstatt Teile am Ende zu sortieren.
Nicht konformes Material wird physisch abgesondert, nicht nur im System. Für Wärmeleitpaste bedeutet das, dass die Charge in einem markierten Bereich bleibt, bis die Disposition dokumentiert ist, was den häufigsten Versandfehler verhindert.
Wo es verwendet wird
Schaltnetzteil ist der größte Anwendungsbereich für Wärmeleitpaste, wo das Teil typischerweise Dauerlast und einen weiten Temperaturbereich statt Laborbedingungen sieht.
Nachrüstanfragen sind häufig: Eine bestehende Baugruppe benötigt Wärmeleitpaste in einer leicht anderen Größe. Da das Prozessfenster bereits bekannt ist, sind 10 Arbeitstage bei einer Nachrüstung normalerweise kürzer als bei einem neuen Teil.
Was vor der Bestellung zu bestätigen ist
Vergleichen Sie Angebote auf derselben Basis: Materialgüte, schwarze Eloxierung Typ II, 10-15 µm, Prüfumfang und Verpackung. Ein niedrigerer Stückpreis, der die 100 %-Prüfung weglässt, ist keine niedrigere Gesamtkosten.
Planen Sie das Qualifizierungsvolumen getrennt vom Produktionsvolumen. Für Wärmeleitpaste sind 1000 Stück der Punkt, an dem der Prozess bewiesen ist; alles davor ist Prozessentwicklung.
FAQ: Ihre Fragen vor der Bestellung
Welche Toleranz können Sie bei Wärmeleitpaste halten?
Allgemeine Maße werden auf ±0,20 mm gehalten. Kritische Merkmale werden in der Zeichnung identifiziert und auf ein engeres Band gehalten, wobei die Messmethode angegeben wird, damit die Eingangsprüfung mit unserer übereinstimmt.
Was ist die Mindestbestellmenge für Wärmeleitpaste?
Prototypenmengen beginnen weit unter den Produktionsmindestmengen. Produktionsläufe für Wärmeleitpaste beginnen bei 1000 Stück, wo das Prozessfenster bewiesen ist und die Stückkosten sich stabilisieren.
Wie lange dauert die Produktion für Wärmeleitpaste?
Ja. Senden Sie die Zeichnung in jedem gängigen Format. Wir prüfen sie zuerst auf Fertigbarkeit und markieren jedes Merkmal, bei dem ±0,20 mm einen zusätzlichen Arbeitsgang erfordern würde, damit Sie vor der Werkzeugerstellung entscheiden können.
Stellen Sie Material- und Prüfzertifikate bereit?
Ja. Materialzertifikate, Rückverfolgbarkeit der Schmelzcharge und Erstmusterprüfberichte werden mit der Bestellung versandt. Wenn Ihr Schaltnetzteil-Kunde zusätzliche Dokumentation verlangt, geben Sie diese im Angebotsstadium an.
Vergleichen Sie mit Was treibt das TDP-Wachstum in Rechenzentren an und wie ist der Ausblick für den Wärmemanagement-Markt 2026?.
Welche Oberflächenbeschaffenheiten sind für Wärmeleitpaste verfügbar?
Schwarze Eloxierung Typ II, 10-15 µm ist Standard für Wärmeleitpaste. Andere Beschichtungen werden mit einem definierten Dickenbereich angeboten und an einem Coupon aus derselben Charge verifiziert statt aus Prozesseinstellungen angenommen.
Wenn Wärmeleitpaste bereits anderswo in Produktion ist, senden Sie ein Muster und die aktuelle Zeichnung. Wir werden dagegen anbieten und Ihnen ehrlich sagen, ob ein Wechsel die Kosten, die Lieferzeit oder keines von beiden verbessert.
Weiterführende Lektüre: So erhalten Sie 2024 ein genaues CNC-Bearbeitungsangebot: 7 Dinge, die Lieferanten von Ihnen benötigen.
Siehe auch: So wählen Sie das richtige Wärmeleitmaterial für Ihren Kühlkörper.
Mehr über Beschaffung von Verbindungselementen und Standard-Hardware aus China erfahren.
Technische Details: Kundenspezifische Kühlkörper mit Lüftermontagebohrungen.
Wichtige Spezifikationen und Auswahlhilfe
Spezifikationsvergleich
| Parameter | Wert / Bereich |
|---|---|
| Material | ADC12 Aluminium-Druckguss |
| Toleranz | ±0,20 mm |
| Lieferzeit | Im Artikel nicht spezifiziert; Standard für Druckguss-Werkzeuge und Produktionsläufe |
| Mindestbestellmenge | Im Artikel nicht spezifiziert; typischerweise an Werkzeugamortisation und Programmvolumen gebunden |
| Kapazität | Dokumentierte Prozessfähigkeit bei 120.000 Stück |
Auswahl / Vergleich
| Option | Am besten für | Kompromiss |
|---|---|---|
| ADC12 Aluminium-Druckguss | Schaltnetzteil-Kühlkörper mit komplexer Rippengeometrie | Erfordert sekundäre Entgrat- und Beschichtungsoperationen, die die Stückkosten treiben |
| Schwarze Eloxierung Typ II, 10-15 µm | Korrosionsbeständigkeit und Emissionsvermögen in Schaltnetzteil-Umgebungen | Fügt einen Beschichtungsschritt und Prüfkosten gegenüber blankem Aluminium hinzu |
| 0,8 mm Rippenstärke / 3,0 mm Abstand | Ausgleich des Wärmewiderstands bei 0,85 K/W mit dem Druckgussfluss | Dünnere Rippen oder engerer Abstand können den Wärmewiderstand senken, riskieren aber Füllung und Werkzeugverschleiß |
| ±0,20 mm allgemeine Toleranz | Druckguss bei Produktionsgeschwindigkeit mit dokumentierter Fähigkeit bei 120.000 Stück | Engere Toleranzen erfordern langsamere Zyklen oder zusätzliche Bearbeitung |
| 100 %-Prüfung | Programme mit Null-Fehler-Erwartungen | Das Entfernen dieses Schritts bewegt die Stückkosten meist stärker als eine Materialsubstitution |
Prozess / Prüfung
| Stufe | Kontrolle | Aufzeichnung |
|---|---|---|
| Definition des Prozessfensters | Materialzustand und Werkzeuggeometrie vor der Produktion festlegen | Dokumentation des Prozessfensters |
| Toleranzvalidierung | Bestätigen, dass ±0,20 mm bei Produktionsgeschwindigkeit gehalten wird, nicht an einem einzelnen langsamen Teil | Fähigkeitsdaten bei 120.000 Stück |
| Entgraten | Sekundäroperation zum Entfernen von Druckgussgrat und scharfen Kanten | Arbeitsgang-Freigabe |
| Beschichten / Eloxieren | Schwarze Eloxierung Typ II, 10-15 µm | Aufzeichnung der Beschichtungsdicke |
| Endprüfung | 100 %-Prüfung, wenn durch Programm-Anforderungen spezifiziert | Prüfbericht |
Häufig gestellte Fragen
Aus welchem Material wird Wärmeleitpaste hergestellt?
Sie wird aus ADC12 Aluminium-Druckguss hergestellt. Diese Legierung unterstützt die 0,8 mm Rippenstärke und den 3,0 mm Rippenabstand, die für 0,85 K/W Wärmewiderstand erforderlich sind. Die Oberfläche ist mit schwarzer Eloxierung Typ II bei 10-15 µm veredelt, und die allgemeine Toleranz beträgt ±0,20 mm.
Was ist der Wärmewiderstand dieser Wärmeleitpaste?
Der Wärmewiderstand beträgt 0,85 K/W. Dieser Wert ist an die ADC12 Aluminium-Druckguss-Konstruktion, die 0,8 mm Rippenstärke und den 3,0 mm Rippenabstand gebunden. Er wird zusammen mit einer allgemeinen Toleranz von ±0,20 mm und der Oberflächenbeschaffenheit schwarze Eloxierung Typ II spezifiziert.
Empfohlene Lektüre: BQUQ CNC-gefertigtes Drehfutter Typ 643 mit Rundbohrung und Spannzange.
Welche Toleranz können Sie bei Wärmeleitpaste halten?
Wir halten eine allgemeine Toleranz von ±0,20 mm. Der Schlüssel ist, dies bei Produktionsgeschwindigkeit zu bestätigen und nicht an einem einzelnen langsamen Teil. Wir legen zuerst den Materialzustand und die Werkzeuggeometrie fest und dokumentieren dann die Prozessfähigkeit bei 120.000 Stück für Schaltnetzteil-Programme.
Welche Oberflächenbeschaffenheit bieten Sie für Wärmeleitpaste an?
Wir bieten schwarze Eloxierung Typ II bei 10-15 µm an. Diese Veredelung wird auf ADC12 Aluminium-Druckguss mit 0,8 mm Rippenstärke und 3,0 mm Rippenabstand aufgebracht. Sie fügt einen Beschichtungsschritt hinzu, der die Stückkosten beeinflusst, daher bestätigen Sie, ob sie für Ihre Schaltnetzteil-Anwendung erforderlich ist.
Vergleichen Sie mit China Dongguan Hardware-Stanzteile Hersteller, Schrapnell.
Warum kostet Wärmeleitpaste mehr, als das Rohmaterial vermuten lässt?
Der Kostendruck bei Schaltnetzteilen kommt selten vom Rohmaterial. Er kommt von Sekundäroperationen: Entgraten, Beschichten und 100 %-Prüfung. Das Eliminieren eines dieser Schritte bewegt die Stückkosten meist stärker als jede Materialsubstitution. Deshalb kalkulieren wir auf Basis des vollständigen Prozesswegs und nicht nur des Preises der ADC12-Legierung.
Können Sie Programme für Wärmeleitpaste mit hohem Volumen unterstützen?
Ja. Die Konsolidierung unter den Käufern von Schaltnetzteilen bedeutet weniger, aber größere Programme. Das belohnt Lieferanten, die die Prozessfähigkeit bei 120.000 Stück dokumentieren können, und nicht jene, die mit einem einzelnen Muster gewinnen. Wir legen zuerst den Materialzustand und die Werkzeuggeometrie fest und bestätigen dann ±0,20 mm bei Produktionsgeschwindigkeit.
Was sollte ich vor der Bestellung von Wärmeleitpaste bestätigen?
Bestätigen Sie Material ADC12 Aluminium-Druckguss, Rippenstärke 0,8 mm, Rippenabstand 3,0 mm, Wärmewiderstand 0,85 K/W, Oberflächenbeschaffenheit schwarze Eloxierung Typ II bei 10-15 µm und allgemeine Toleranz ±0,20 mm. Bestätigen Sie außerdem, ob Entgraten, Beschichten und 100 %-Prüfung erforderlich sind, denn diese Sekundäroperationen treiben die Stückkosten stärker als eine Materialsubstitution.