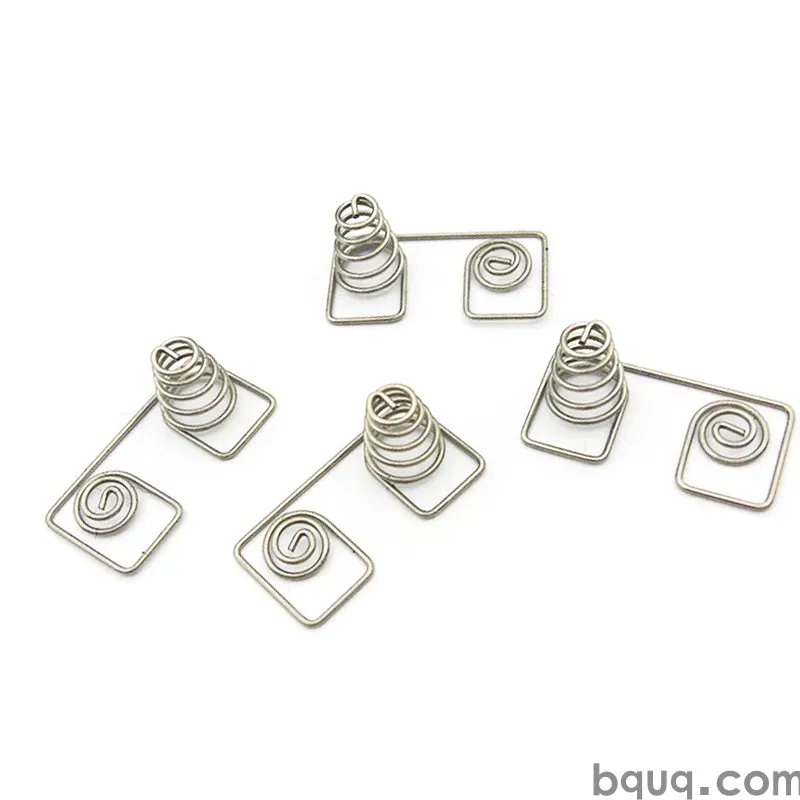
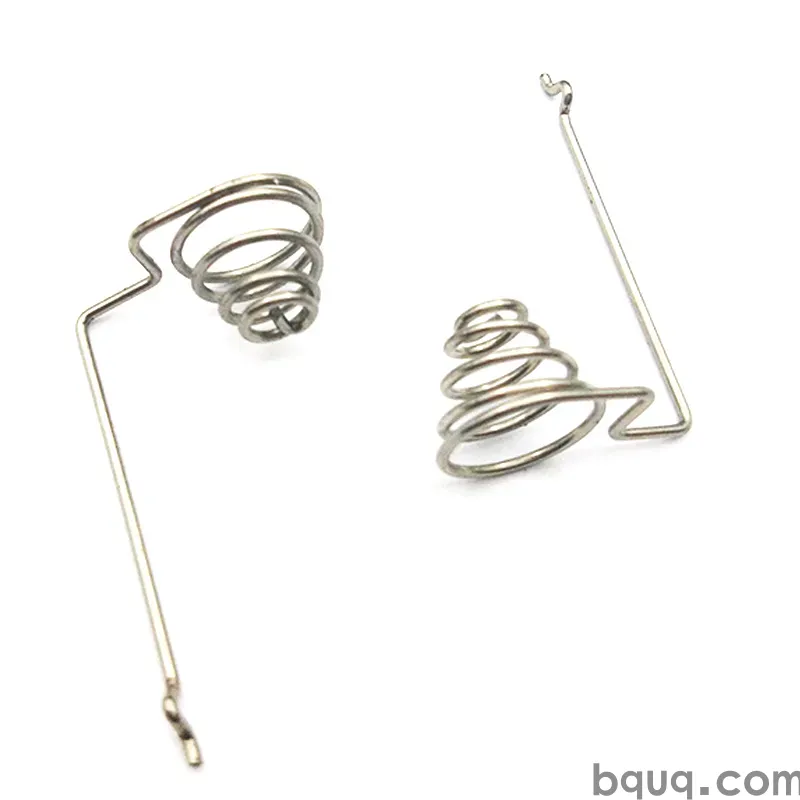
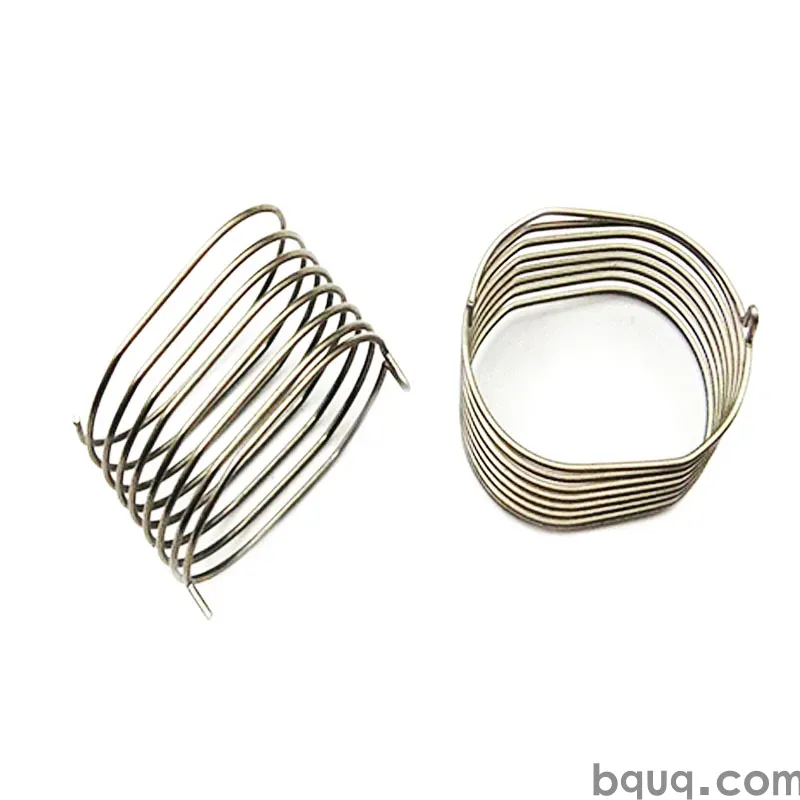
Blechumformteile-Exporteur: POM / PEEK / Nylon, Toleranz 0,003 mm, Oberfläche Hartverchromung 0,025 mm, Lieferzeit 10 Arbeitstage, Mindestbestellmenge 1000 Stk. Kapazität für Halbleiterausrüstung. Zeichnungsprüfung und Erstmusterbericht inklusive.
Blechbauteile-Exporteur
Wichtigste Erkenntnisse
Die Lieferung von Blechbauteilen durch BQUQ erfolgt aus Aluminium 6061-T6 mit Kugelstrahlen + Passivieren, einer Produktionsvorlaufzeit von 20 Arbeitstagen und einem MOQ von 200 Stück. Käufer sollten Toleranzen an kritischen Merkmalen, Kantenbearbeitung und Schichtdicke der Oberflächenbehandlung bestätigen, da Robotik-Baugruppen häufig eine engere Kontrolle als ±0,005 mm und eine zweite qualifizierte Quelle erfordern.
Die meisten Käufer beginnen mit einer Zeichnung und einem Zielpreis. Wir beginnen mit dem Blechbauteile-Exporteur und fragen, was das Bauteil tatsächlich aushalten muss: Lastwechsel, thermische Schwankungen oder eine korrosive Umgebung in der Robotik.
Wichtige Spezifikationen auf einen Blick
| Parameter | Wert / Bereich |
|---|---|
| Material | Aluminium 6061-T6 |
| Oberflächenbehandlung | Kugelstrahlen + Passivieren |
| Vorlaufzeit (Produktion) | 20 Arbeitstage |
| MOQ (Produktion) | 200 Stück |
Markt- und technischer Kontext
Zoll- und Logistikunsicherheiten haben die regionale Qualifizierung in der Robotik zu einer Priorität gemacht. Käufer fragen zunehmend eine zweite qualifizierte Quelle an, was die Spezifikation des Blechbauteile-Exporteurs und die Dokumentation der Toleranzen verändert.
Die technische Messlatte steigt stetig: Baugruppen, die einst ±0,005 mm akzeptierten, fordern heute eine engere Kontrolle kritischer Merkmale, was die Entscheidung eher in die Werkzeugkonstruktion als in die Endprüfung verlagert.
Weiterführende Lektüre: Wenn Flüssigkeitskühlung zum Mainstream wird: die sich entwickelnde Rolle von Hardware-Kühlkörpern im Zeitalter der Rechenzentren.
Wie wir es fertigen
Wärmebehandlung und Oberflächenbehandlung werden als kontrollierte Schritte geplant, nicht als Nachgedanken. Kugelstrahlen + Passivieren wird in einem definierten Schichtdickenbereich aufgebracht und verifiziert, da Abweichungen hier mehr Feldausfälle verursachen als Maßdrift.
Entgraten und Kantenbearbeitung werden in der Zeichnung für den Blechbauteile-Exporteur spezifiziert. Eine scharfe Kante, die die Maßprüfung besteht, kann dennoch die Montage beeinträchtigen, weshalb Kantenbruch ein kontrollierter Parameter und keine kosmetische Größe ist.
Die Endprüfung für den Blechbauteile-Exporteur erfolgt stichprobenbasiert für allgemeine Maße und zu 100 % für kritische Merkmale. Die Aufteilung wird vor der Werkzeugerstellung vereinbart, da die Verschiebung eines Merkmals von allgemein zu kritisch die Kosten und die 20 Arbeitstage verändert.
Material und Oberflächenbehandlung
Aluminium 6061-T6 ist der Standard für den Blechbauteile-Exporteur, da es ±0,005 mm zuverlässig hält und ohne Kaltverfestigungsüberraschungen zerspanbar ist. Alternativen werden angeboten, wenn Korrosion oder Leitfähigkeit die Anforderung dominieren.
Der Materialzustand ist ebenso wichtig wie die Legierung. Aluminium 6061-T6 im falschen Härtezustand neigt nach der Bearbeitung zu Verzug, weshalb der Blechbauteile-Exporteur bei asymmetrischer Geometrie vor der Endbearbeitung spannungsarm geglüht wird.
Siehe auch: Was sind Fräser-Spannzangenfutter und warum sind sie der Präzisionstrend für das Fräsen?.
Rezyklatanteil und RoHS/REACH-Erklärungen sind für den Blechbauteile-Exporteur auf Anfrage erhältlich. Wenn Ihr Robotik-Kunde die Materialherkunft prüft, fordern Sie das Walzwerkszeugnis bereits in der Angebotsphase an, nicht bei der Lieferung.
Toleranz und Prüfung
Die Messmethode ist Teil der Spezifikation. Ein auf einer CMM gemessenes Merkmal und dasselbe mit einer Lehre gemessene Merkmal können voneinander abweichen, weshalb Zeichnungen des Blechbauteile-Exporteurs festhalten, wie jedes kritische Maß verifiziert wird.
Die Rückverfolgbarkeit wird nach Schmelzlos und Produktionsdatum geführt. Sollte jemals ein Feldproblem beim Blechbauteile-Exporteur auftreten, können wir identifizieren, welche Charge, welcher Werkzeugsatz und welcher Prüfdatensatz gilt.
Mehr über Was sind Präzisionsfedern für KI-Rechenzentren und warum sind sie wichtig? erfahren.
Nicht konformes Material wird physisch abgesperrt, nicht nur im System. Für den Blechbauteile-Exporteur bedeutet das, dass die Charge in einem markierten Bereich verbleibt, bis die Disposition dokumentiert ist, was den häufigsten Versandfehler verhindert.
Technische Details: Präzisionsgefertigte Messingzahnräder per CNC – Kundenteile, ohne Mindestbestellmenge.
Wo es eingesetzt wird
In der Montage wird der Blechbauteile-Exporteur meist durch das Gegenstück eingeschränkt und nicht durch seine eigene Spezifikation. Das frühe Teilen der Schnittstellenzeichnung verhindert den häufigen Fehler, dass beide Teile innerhalb der Toleranz liegen, aber nicht montierbar sind.
Nachrüstanfragen sind häufig: Eine bestehende Baugruppe benötigt den Blechbauteile-Exporteur in einer leicht abweichenden Größe. Da das Prozessfenster bereits bekannt ist, sind 20 Arbeitstage bei einer Nachrüstung meist kürzer als bei einem Neuteil.
Was vor der Bestellung zu bestätigen ist
Definieren Sie kritische Merkmale bereits in der Angebotsphase. Die Verschiebung eines Merkmals von allgemein ±0,005 mm zu kritisch nach der Werkzeugerstellung erhöht die Kosten und verlängert die 20 Arbeitstage, was die vermeidbarste Verzögerung im individuellen Beschaffungsprozess ist.
Die Verpackung ist Teil der Spezifikation. Teile, die mit Kantenschäden oder gemischten Chargen ankommen, kosten mehr als der Verpackungsunterschied, insbesondere beim Blechbauteile-Exporteur mit fertigen Oberflächen.
FAQ: Ihre Fragen vor der Bestellung
Wie lange dauert die Produktion für den Blechbauteile-Exporteur?
Allgemeine Maße werden auf ±0,005 mm gehalten. Kritische Merkmale werden in der Zeichnung gekennzeichnet und auf ein engeres Band gehalten, wobei die Messmethode angegeben wird, damit die Eingangsprüfung mit unserer übereinstimmt.
Können Sie mit unserer bestehenden Zeichnung arbeiten?
Prototypenmengen beginnen deutlich unter den Produktionsmindestmengen. Produktionsläufe für den Blechbauteile-Exporteur beginnen bei 200 Stück, wo das Prozessfenster nachgewiesen ist und die Stückkosten stabilisieren.
Empfohlene Lektüre: BQUQ CNC-gefertigte Automatendrehmaschinen-Spannzange Typ 50 für Rundstangenmaterial.
Stellen Sie Material- und Prüfzeugnisse bereit?
Die Standardvorlaufzeit für den Blechbauteile-Exporteur beträgt 20 Arbeitstage nach Zeichnungsfreigabe und Werkzeugabnahme. Prototypen sind in der Regel schneller, da sie die Werkzeugerstellung umgehen, und Wiederholbestellungen sind noch schneller, da das Werkzeug vorhanden ist.
Welche Oberflächenbehandlungen sind für den Blechbauteile-Exporteur verfügbar?
Ja. Senden Sie die Zeichnung in jedem gängigen Format. Wir prüfen sie zuerst auf Fertigbarkeit und kennzeichnen jedes Merkmal, bei dem ±0,005 mm einen zusätzlichen Arbeitsgang erfordern würde, damit Sie vor der Werkzeugerstellung entscheiden können.
Vergleichen Sie mit Angebot für die Verarbeitung von Hochleistungs-IGBT-Kühlkörpern.
Wie handhaben Sie eine Designänderung während des Programms?
Änderungen werden gegen den ursprünglichen Erstmusterbericht dokumentiert. Wir identifizieren, welche Maße betroffen sind, kalkulieren nur die betroffenen Arbeitsgänge neu und teilen Ihnen mit, ob vorhandener Bestand des Blechbauteile-Exporteurs weiterhin verwendbar bleibt.
Die Kapazität für den Blechbauteile-Exporteur beträgt . Diese Zahl ist installierte Fähigkeit, keine Verkaufszahl, und sie bestimmt, ob die 20 Arbeitstage bei steigendem Volumen halten.
Weiterführende Lektüre: Wie ER-Spannzangenfutter mit Muttern den Werkzeugwechsel in der Automatisierung vereinfachen?.
Siehe auch: Hardware-Feder-Ermüdungsversagensanalyse und Lebensdauervorhersagetechnologie.
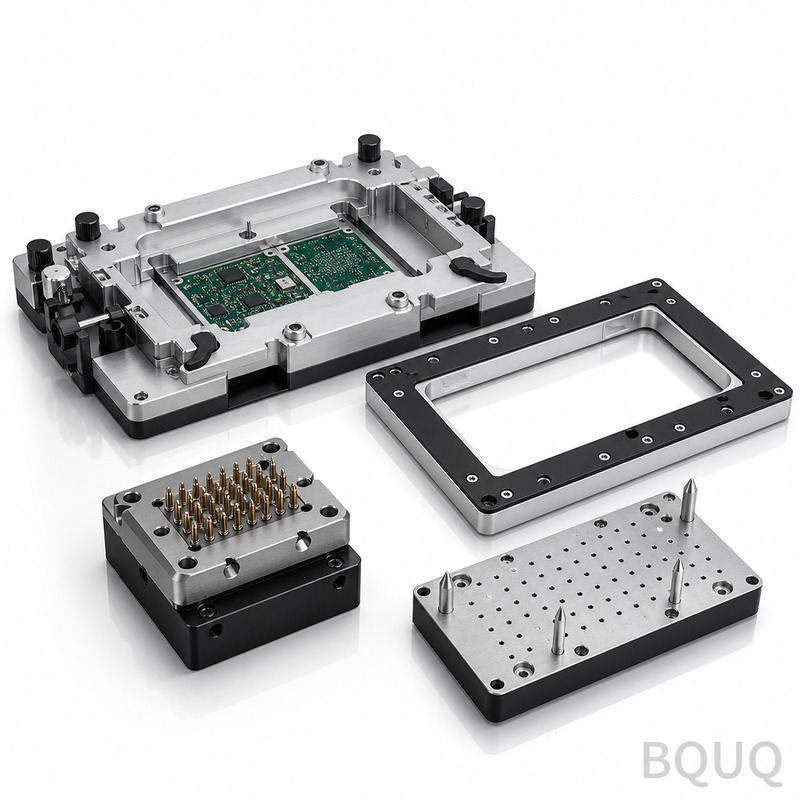
Mehr über Kosten für kundenspezifische Kühlkörper 2026: Preisfaktoren und Fertigungsschätzungen erfahren.
Technische Details: Herstellung von 5G-Infrastrukturkomponenten: Präzisionsprozesse und Kostentreiber.
Wichtige Spezifikationen und Auswahlleitfaden
Spezifikationsvergleich
| Parameter | Wert / Bereich |
|---|---|
| Material | Aluminium 6061-T6 |
| Toleranz | ±0,005 mm oder enger bei kritischen Merkmalen |
| Vorlaufzeit | 20 Arbeitstage |
| MOQ | 200 Stück |
| Kapazität | Produktionsmengen ab 200 Stück; Qualifizierung einer zweiten Quelle unterstützt |
Auswahl / Vergleich
| Option | Am besten geeignet für | Kompromiss |
|---|---|---|
| Aluminium 6061-T6 | Robotik-Strukturen mit gutem Festigkeits-Gewichts-Verhältnis | Geringere Korrosionsbeständigkeit als Edelstahl; erfordert Passivieren |
| Kugelstrahlen + Passivieren | Gleichmäßige matte Oberfläche mit Korrosionsschutz | Schichtdickenbereich muss kontrolliert und verifiziert werden |
| Engere Toleranzkontrolle | Kritische Merkmale in Baugruppen | Verlagert die Kosten in die Werkzeugkonstruktion statt in die Endprüfung |
| Zweite qualifizierte Quelle | Käufer mit Zoll- und Logistikunsicherheit | Erhöht Qualifizierungs- und Dokumentationsaufwand |
| Kantenbearbeitung / Entgraten | Teile, die Lastwechseln oder Handhabung ausgesetzt sind | Muss in der Zeichnung spezifiziert werden; fügt einen Prüfschritt hinzu |
Prozess / Prüfung
| Phase | Kontrolle | Aufzeichnung |
|---|---|---|
| Wärmebehandlung | Als kontrollierter Schritt geplant | Prozessprotokoll |
| Oberflächenbehandlung | Kugelstrahlen + Passivieren auf definierten Schichtdickenbereich | Nachweis der Schichtdickenverifikation |
| Entgraten / Kantenbearbeitung | In der Zeichnung spezifiziert | Prüfungsfreigabe |
| Endprüfung | Kritische Merkmale gegen Toleranz geprüft | Maßbericht |
| Quellenqualifizierung | Zweite qualifizierte Quelle dokumentiert | Qualifizierungspaket |
Häufig gestellte Fragen
Welches Material wird für die Lieferung des Blechbauteile-Exporteurs verwendet?
BQUQ liefert Blechbauteile aus Aluminium 6061-T6. Diese Legierung bietet ein gutes Festigkeits-Gewichts-Verhältnis für Robotik und ähnliche Anwendungen. Die Oberflächenbehandlung ist Kugelstrahlen + Passivieren, aufgebracht in einem definierten Schichtdickenbereich und verifiziert. Die Produktionsvorlaufzeit beträgt 20 Arbeitstage bei einem MOQ von 200 Stück.
Welche Toleranz können Sie bei kritischen Merkmalen halten?
Der Artikel merkt an, dass Baugruppen, die einst ±0,005 mm akzeptierten, heute eine engere Kontrolle kritischer Merkmale fordern. Die Toleranz hängt von der Werkzeugkonstruktion und nicht von der Endprüfung ab. Bestätigen Sie kritische Maße in Ihrer Zeichnung vor der Bestellung, da eine engere Kontrolle dedizierte Werkzeuge und einen dokumentierten Prüfplan erfordern kann.
Wie lange dauert die Produktion und wie hoch ist die Mindestbestellmenge?
Die Produktionsvorlaufzeit beträgt 20 Arbeitstage. Das MOQ für die Produktion beträgt 200 Stück. Diese Zahlen gelten für die im Artikel beschriebenen Blechbauteile aus Aluminium 6061-T6 mit Kugelstrahlen + Passivieren. Bestätigen Sie die Terminplanung vor der Auftragserteilung, wenn Ihr Projekt Zoll- oder Logistikfristen hat.
Empfohlene Lektüre: BQUQ CNC-gefräster TG150 Spannzangenfutter Schwerlast-Werkzeughalter für Präzision.
Warum ist die Schichtdicke der Oberflächenbehandlung wichtiger als die Maßdrift?
Der Artikel stellt fest, dass Abweichungen in der Schichtdicke von Kugelstrahlen + Passivieren mehr Feldausfälle verursachen als Maßdrift. Die Oberflächenbehandlung wird als kontrollierter Schritt geplant und in einem definierten Schichtdickenbereich aufgebracht. Verifikationsaufzeichnungen sollten mit dem Prüfpaket angefordert werden, um Korrosions- oder Passprobleme im Einsatz zu vermeiden.
Was sollte ich vor der Bestellung von Blechbauteilen bestätigen?
Bestätigen Sie Material, Schichtdickenbereich der Oberflächenbehandlung, kritische Toleranzen, Kantenbearbeitung und Entgratanforderungen in der Zeichnung. Bestätigen Sie außerdem die Vorlaufzeit von 20 Arbeitstagen und das MOQ von 200 Stück. Wenn Sie eine zweite qualifizierte Quelle benötigen, dokumentieren Sie, wie Toleranzen und Oberflächenbehandlung verifiziert werden.
Unterstützen Sie eine zweite qualifizierte Quelle für Robotik-Baugruppen?
Ja. Der Artikel merkt an, dass Zoll- und Logistikunsicherheiten die regionale Qualifizierung in der Robotik zu einer Priorität gemacht haben und Käufer zunehmend eine zweite qualifizierte Quelle anfragen. Dies verändert die Spezifikation des Exporteurs und die Dokumentation der Toleranzen. Der Qualifizierungsaufwand sollte vor der Produktionsfreigabe eingeplant werden.
Vergleichen Sie mit Was ist ein Transferwerkzeug? Hochgeschwindigkeitsstanzen für komplexe Bauteile.
Wie werden Entgraten und Kantenbearbeitung kontrolliert?
Entgraten und Kantenbearbeitung werden in der Zeichnung für Blechbauteile spezifiziert. Sie sind keine Nachgedanken. Da Lastwechsel und Handhabung Kantendefekte fortpflanzen können, sollte die Zeichnung den Kantenzustand definieren und die Prüfung die Freigabe aufzeichnen. Dies unterstützt den Arbeitsablauf mit 20 Arbeitstagen Produktion und 200 Stück MOQ.