
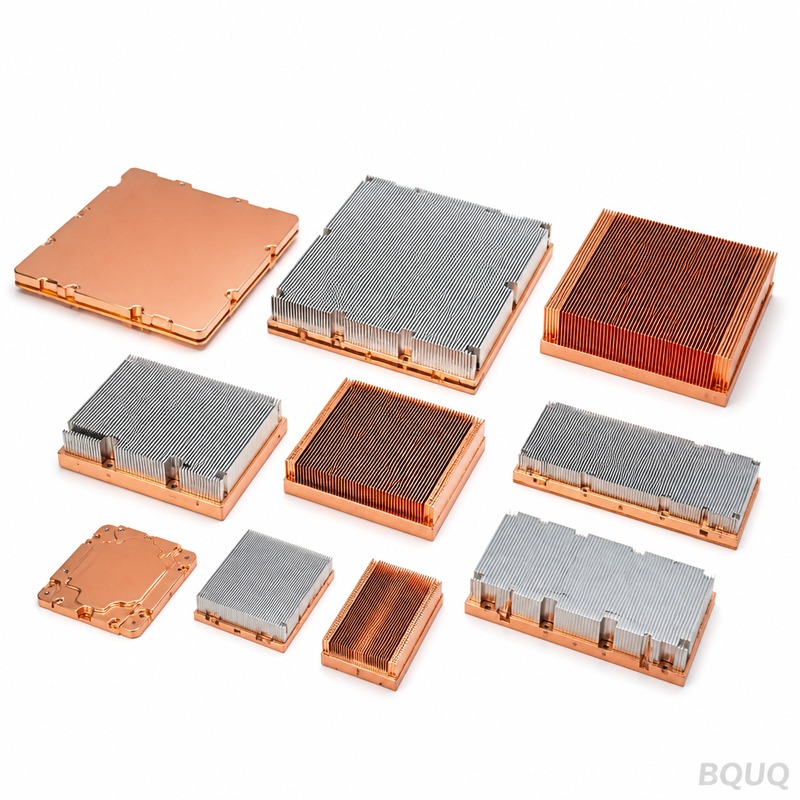
Skived-Kühlkörper: Prozess, Lamellendichte und Kosten
Kurze Antwort: Skiving ist ein Metallschneidverfahren, bei dem mit einer scharfen Klinge Lamellen aus einem massiven Aluminium- oder Kupferblock herausgeschält werden, sodass Lamellen und Boden ein durchgehendes Metallstück ohne Verbindung, ohne Füllmaterial und ohne Grenzflächenwiderstand bilden. Typische Skived-Lamellen sind 0,4–1,0 mm dick bei 0,8–2,0 mm Teilung, was etwa die 2–4-fache Lamellendichte eines vergleichbaren Strangpressprofils ergibt. Für einen 100 × 100 mm Aluminium-Skived-Kühlkörper sind die Werkzeugkosten in der Regel null, die Stückkosten betragen typischerweise das 1,5- bis 3-fache eines stranggepressten Äquivalents, und die Lieferzeit ab einem Dongguan-Quellwerk wie BQUQ beträgt üblicherweise 7–15 Tage nach Zeichnungsfreigabe, wobei Angebote innerhalb von 12 Arbeitsstunden zurückgesendet werden.
Skived-Kühlkörper liegen in einem schmalen Bereich zwischen stranggepressten Profilen und Bonded-Fin-Baugruppen. Sie existieren aufgrund einer einfachen physikalischen Grenze: Eine Strangpressmatrize kann Metall nur durch einen so engen Spalt drücken, bevor das Werkzeug bricht oder das Profil reißt. Skiving umgeht diese Grenze vollständig, indem Lamellen aus massivem Material geschnitten werden, anstatt sie durch eine Matrize zu pressen.
Dieser Artikel behandelt, wie der Skiving-Prozess tatsächlich funktioniert, welche Lamellendichten realistisch sind, wo er die Strangpressung übertrifft und wo nicht, und wie sich die Kosten zusammensetzen, damit Sie eine fundierte Beschaffungsentscheidung treffen können.
Was ist ein Skived-Kühlkörper?
Ein Skived-Kühlkörper ist ein monolithischer Kühlkörper, dessen Lamellen durch eine Klinge geformt werden, die Metall von der Oberfläche eines massiven Blocks abscheert und anhebt. Nichts wird geschweißt, gelötet, geklebt oder hartgelötet. Die Lamelle und der Boden bestehen aus derselben durchgehenden Aluminium- oder Kupferstruktur.
Diese Kontinuität ist thermisch entscheidend. Jede Verbindung in einem Kühlkörper fügt eine thermische Grenzfläche hinzu. Bonded-Fin-Kühlkörper verwenden Epoxid oder Lot zwischen Lamelle und Boden, und diese Schicht hat ihren eigenen Widerstand sowie ein Risiko für Lufteinschlüsse. Eine Skived-Lamelle hat keine solche Schicht, sodass Wärme vom Boden in die Lamelle nur mit Volumenleitungsverlusten wandert.
Der Prozess ist zudem flexibel. Da keine Matrize vorhanden ist, können Lamellenanzahl, Lamellenhöhe, Lamellendicke und Bodendicke zwischen Produktionsläufen ohne neue Werkzeuge geändert werden. Für Programme mit niedrigem bis mittlerem Volumen oder für Designs, die noch thermisch validiert werden, ist diese Flexibilität oft mehr wert als die niedrigeren Stückkosten einer Strangpressung.
Skiving vs. andere Lamellenformungsmethoden
| Methode | Typische Lamellendicke | Typische Lamellendichte | Werkzeugkosten | Verbindungswiderstand |
|---|---|---|---|---|
| Skiving | 0,4–1,0 mm | Hoch | Keine bis niedrig | Keiner (monolithisch) |
| Aluminium-Strangpressen | 1,0–3,0 mm | Niedrig bis mittel | Hoch (Matrize) | Keiner (monolithisch) |
| Gebundene / gelötete Lamellen | 0,3–1,0 mm | Hoch | Niedrig bis mittel | Vorhanden an jeder Lamelle |
| Gefaltete Lamellen | 0,2–0,5 mm | Sehr hoch | Mittel | Vorhanden an der Bodenverbindung |
| Druckguss | 2,0–5,0 mm | Sehr niedrig | Hoch | Keiner (monolithisch) |
Die obige Tabelle ist indikativ und spiegelt übliche kommerzielle Bereiche wider, nicht feste Grenzen. Druckguss beispielsweise ist hervorragend für komplexe 3D-Geometrien und Montagebosse, aber schlecht für dichte Lamellen. Skiving ist das Gegenteil: einfache Geometrie, dichte Lamellen.
Wie funktioniert der Skiving-Prozess?
Skiving ist eine kontrollierte Zerspanungsoperation, die üblicherweise auf einer speziellen Skiving-Maschine oder einer stark modifizierten Hobelmaschinenplattform ausgeführt wird. Die Reihenfolge ist einfach, aber unnachgiebig gegenüber Einstellfehlern.
Schritt 1: Materialvorbereitung
Der Prozess beginnt mit einem massiven Block oder Blech aus Aluminium (typischerweise 6061 oder 6063) oder Kupfer (typischerweise C11000). Der Block wird plangefräst und rechtwinklig gemacht, sodass die Oberfläche innerhalb einer engen Toleranz flach ist. Jede Verformung im Material wird sich in den Lamellenspitzen wiederfinden, daher legt dieser Schritt die Obergrenze für die endgültige Ebenheit fest.
Schritt 2: Klingeneinstellung und Winkel
Eine gehärtete Skiving-Klinge wird in einem flachen Winkel zur Werkstückoberfläche eingestellt. Die Klinge schneidet keinen Span im herkömmlichen Frässinn ab – sie schert eine Metallschicht ab und rollt sie nach oben. Klingenwinkel, Spanwinkel, Schneidenschärfe und Schnitttiefe bestimmen gemeinsam, ob die Lamelle sauber aufsteht oder reißt.
Schritt 3: Aufeinanderfolgende Durchgänge
Das Werkzeug rückt um eine Lamellenteilung vor, schert die nächste Lamelle ab und wiederholt den Vorgang. Jeder Durchgang hebt eine Lamelle an und hinterlässt eine flache Nut im Boden. Die Bodendicke wird daher progressiv abgetragen, weshalb die Bodendicke unter Berücksichtigung der Lamellenhöhe spezifiziert werden muss.
Schritt 4: Lamellenformung und -ausrichtung
Frisch geskivte Lamellen sind nicht perfekt gerade. Sie werden üblicherweise gepresst oder gewalzt, um eine gleichmäßige Höhe und parallele Ausrichtung zu erreichen. Hier wird die Lamellenhöhentoleranz tatsächlich festgelegt, typischerweise innerhalb von ±0,05 mm bis ±0,10 mm bei gut kontrollierter Produktion.
Schritt 5: Sekundärzerspanung
Der Boden wird auf Enddicke gefräst, Montagelöcher werden gebohrt und mit Gewinde versehen, Kanten werden angefast, und eventuelle Taschen für Heatpipes oder Komponentenfreiraum werden gefräst. Bei BQUQ erfolgt dies auf derselben CNC-Plattform, die für unsere CNC-bearbeiteten Kühlkörper verwendet wird, wobei ±0,005 mm bei kritischen Merkmalen wie Montagelochposition und Bodenebenheit gehalten werden.
Schritt 6: Oberflächenveredelung
Nackte Aluminium-Skived-Kühlkörper sind üblich. Schwarzes Eloxieren wird oft für das Aussehen oder das Emissionsvermögen gewünscht, obwohl bei typischen Bedingungen natürlicher Konvektion der Strahlungsvorteil im Vergleich zu Leitung und Konvektion bescheiden ist. Kupfer-Skived-Teile bleiben üblicherweise nackt oder werden vernickelt, um Oxidation zu verhindern.
Welche Lamellendichte kann Skiving tatsächlich erreichen?
Die Lamellendichte wird üblicherweise als Teilung (Mitte-zu-Mitte-Abstand) oder als Lamellen pro Zoll (FPI) ausgedrückt. Skiving erreicht routinemäßig 0,8–2,0 mm Teilung, was etwa 13–32 FPI entspricht. In der Produktion ist eine Lamellendicke von 0,5 mm bei einer Teilung von 1,0 mm eine sehr verbreitete, stabile Kombination.
Hier gibt es ein Zielkonflikt-Dreieck, das Ingenieure vor der Spezifikation verstehen sollten:
- Dünnere Lamellen erhöhen die Oberfläche, reduzieren aber die Wärmeleitung entlang der Lamelle, sodass die Lamellenspitze kühler läuft als der Boden und weniger beiträgt, als ihre Fläche vermuten lässt.
- Engere Teilung erhöht die Fläche, behindert aber den Luftstrom. Unter etwa 1 mm Spalt werden Staubablagerung und Druckabfall in Zwangskonvektionsdesigns zu echten Problemen.
- Höhere Lamellen erhöhen die Fläche, verstärken aber den Temperaturabfall an der Spitze. Seitenverhältnisse über etwa 15:1 (Höhe zu Dicke) werden schwierig gerade zu halten und sind anfällig für Beschädigungen bei der Handhabung.
| Parameter | Konservativ | Typische Produktion | Aggressiv |
|---|---|---|---|
| Lamellendicke | 0,8–1,0 mm | 0,4–0,6 mm | 0,3 mm |
| Lamellenteilung | 1,5–2,0 mm | 0,8–1,2 mm | 0,6 mm |
| Lamellenhöhe | 10–25 mm | 25–50 mm | 50–80 mm |
| Lamellenhöhentoleranz | ±0,10 mm | ±0,05 mm | ±0,03 mm |
| Bodendicke | 5–10 mm | 3–6 mm | 2 mm |
Werte in der Spalte "aggressiv" sind erreichbar, sollten aber mit einem thermischen Prototyp validiert werden, bevor man sich auf Volumen festlegt. Sie erhöhen auch die Stückkosten und reduzieren die Ausbeute.
Skiving vs. Strangpressen: Wann sollte man was wählen?
Dies ist die häufigste Beschaffungsfrage, und die ehrliche Antwort ist, dass sie unterschiedliche Probleme lösen.
Wählen Sie Strangpressen, wenn: Ihre Lamellenteilung 2 mm oder breiter ist, Ihr Jahresvolumen hoch genug ist, um eine Matrize zu amortisieren, Ihr Profil lang und konstant sein muss und Ihr thermisches Ziel moderat ist. Stranggepresste Profile sind bei Volumen günstig und in riesigen Standardbibliotheken erhältlich. Siehe unseren Vergleich in der Checkliste für Kühlkörperdesign.
Wählen Sie Skiving, wenn: Sie eine Lamellenteilung unter etwa 1,5 mm benötigen, Ihr Volumen niedrig bis mittel ist, Ihr Design sich noch ändert oder Sie einen Kupfer-Kühlkörper benötigen. Kupfer kann nicht wirtschaftlich zu dichten Lamellenprofilen stranggepresst werden, weshalb Kupfer-Skived-Lamellenkühlkörper High-End-Anwendungen dominieren.
Wählen Sie Bonded Fin, wenn: Sie Lamellen höher als etwa 60 mm benötigen oder Materialien mischen müssen, wie einen Kupferboden mit Aluminiumlamellen.
Eine praktische Regel: Wenn eine Strangpressung Ihr thermisches Ziel mit Lamellen bei 2 mm Teilung oder breiter erreichen kann und Ihr Volumen etwa 5.000 Stück pro Jahr übersteigt, ist Strangpressen pro Stück normalerweise günstiger. Darunter oder unter 1,5 mm Teilung gewinnt Skiving in der Regel bei den Gesamtbetriebskosten, da keine Matrize zu amortisieren ist.
Was bestimmt die Kosten für Skived-Kühlkörper?
Der Stückpreis für einen Skived-Kühlkörper setzt sich aus fünf Komponenten zusammen. Wenn Sie diese verstehen, können Sie Kostensenkungen gezielt angehen, anstatt nur um einen Rabatt zu bitten.
| Kostentreiber | Anteil an den Stückkosten (indikativ) | Wie man ihn reduziert |
|---|---|---|
| Rohmaterial (Al oder Cu) | 30–55% | Bodendicke reduzieren; Aluminium verwenden, wo Kupfer nicht erforderlich ist |
| Maschinenzeit | 25–40% | Größere Lamellenteilung, kürzere Lamellen, weniger Durchgänge |
| Sekundär-CNC | 10–20% | Montagemerkmale vereinfachen, Gewindelöcher reduzieren |
| Veredelung | 5–15% | Nacktes Aluminium anstelle von eloxiertem angeben, wo akzeptabel |
| Ausbeute / Ausschuss | 5–15% | Aggressive Lamellenseitenverhältnisse vermeiden |
Kupfer ist die dominierende Variable. Kupfer kostet pro Kilogramm mehrere Male mehr als Aluminium und ist etwa dreimal dichter, sodass ein Kupfer-Skived-Kühlkörper leicht das 3- bis 5-fache eines Aluminium-Kühlkörpers mit identischer Geometrie kosten kann. Geben Sie Kupfer nur an, wo die höhere Wärmeleitfähigkeit wirklich benötigt wird – typischerweise bei Anwendungen mit hohem Wärmefluss über etwa 50 W/cm² an der Quelle oder wo der Spreizwiderstand im Boden dominiert.
Die Maschinenzeit skaliert mit der Anzahl der Lamellendurchgänge. Eine Verdopplung der Lamellenanzahl verdoppelt ungefähr die Skiving-Zeit, weshalb aggressive Lamellendichten einen echten Kostenaufschlag mit sich bringen und nicht einfach kostenlose Oberfläche sind.
Für eine breitere Betrachtung, wo in einem Kühlkörperprogramm typischerweise Geld verschwendet wird, siehe Kostenreduzierung bei Kühlkörpern.
Designentscheidungen, die still Kosten hinzufügen
- Eloxieren für ein Teil spezifizieren, das nie sichtbar sein wird.
- Ein Gewindelochmuster hinzufügen, das eine separate Vorrichtungseinrichtung erfordert.
- Eine Lamellenhöhentoleranz von ±0,02 mm verlangen, wenn ±0,05 mm die thermische Validierung bestehen würde.
- Eine Lamellenhöhe entwerfen, die zwei Skiving-Durchgänge statt einem erzwingt.
- Kupferboden mit Aluminiumlamellen mischen, was eine Verbindung wieder einführt und den Zweck des Skivings zunichtemacht.
Was sollten Käufer vor der Bestellung überprüfen?
Skived-Kühlkörper sind einfach anzubieten und schwieriger konsistent zu produzieren. Bevor Sie eine Produktionsbestellung aufgeben, bestätigen Sie Folgendes mit Ihrem Lieferanten.
1. Bodenebenheit nach dem Skiving. Skiving induziert Spannungen, die den Boden verformen können. Fragen Sie nach einem Ebenheitswert, typischerweise 0,05–0,10 mm über die Montagefläche für ein 100-mm-Teil, und bestätigen Sie, dass er nach der Veredelung gemessen wird, nicht davor.
2. Zustand der Lamellenspitzen. Achten Sie auf Grate, Risse oder umgelegte Spitzen. Diese reduzieren die effektive Fläche und können benachbarte Lamellen kurzschließen.
3. Gleichmäßigkeit der Lamellenhöhe. Messen Sie über das gesamte Lamellenfeld, nicht nur in der Mitte. Randlamellen sind oft zu hoch oder zu niedrig.
4. Materialzertifizierung. Bestätigen Sie bei Aluminium die Legierung und den Zustand. Bestätigen Sie bei Kupfer die Leitfähigkeitsklasse.
5. Oberflächenbeschaffenheitsspezifikation. Nackte Aluminium-Skived-Teile sollten klar definiert sein – siehe Eloxieren und nackte Oberfläche bei Kühlkörpern, wie die Wahl der Oberfläche mit der thermischen Leistung und Korrosion interagiert.
6. Muster-zuerst-Politik. Testen Sie immer einen Prototyp thermisch, bevor Sie Werkzeuge anschaffen oder sich auf Volumen festlegen. Skiving hat keine Werkzeuge zu amortisieren, daher ist die Mustererstellung günstig und schnell.
BQUQ betreibt die Produktion von Skived-Kühlkörpern neben CNC-Bearbeitung, Metallstanzen und Sonderfedern auf vier Produktionslinien in einem Werk in Dongguan. Das bedeutet, dass die Bodenbearbeitung, das Lochmuster und die Veredelung für einen Skived-Kühlkörper in derselben Anlage wie das Skiving selbst erfolgen, was die Schleife zwischen Erstmuster und Produktion verkürzt. Die Mindestbestellmenge ist flexibel, und Angebote kommen innerhalb von 12 Arbeitsstunden zurück.
Häufig gestellte Fragen
F: Können Skived-Kühlkörper aus Kupfer hergestellt werden?
A: Ja. Kupfer-Skiving ist für Anwendungen mit hohem Wärmefluss üblich, da die Wärmeleitfähigkeit von Kupfer etwa doppelt so hoch ist wie die von Aluminium. Der Kompromiss sind die Kosten: Kupfer ist pro Kilogramm deutlich teurer und etwa dreimal dichter, sodass ein Kupfer-Skived-Kühlkörper typischerweise mehrere Male so viel kostet wie ein Aluminium-Kühlkörper gleicher Geometrie. Geben Sie Kupfer nur an, wenn der Spreizwiderstand im Boden oder die Flussdichte es wirklich erfordern.
F: Was ist die minimale Lamellendicke für Skiving?
A: In stabiler Produktion ist 0,4 mm ein realistisches Minimum für Aluminium, und 0,5 mm ist ein sicherer Standard. Kupfer kann manchmal dünner gewählt werden, da es duktiler ist, aber dünne Kupferlamellen verformen sich bei der Handhabung leicht. Lamellen unter 0,4 mm sind auf Entwicklungsbasis möglich, reduzieren aber üblicherweise die Ausbeute so stark, dass der thermische Gewinn ausgeglichen wird.
F: Ist Skiving teurer als Strangpressen?
A: Pro Stück bei hohem Volumen normalerweise ja – typischerweise das 1,5- bis 3-fache einer äquivalenten Strangpressung. Aber Strangpressen erfordert eine Matrize, die Tausende von Dollar kosten und Wochen für die Herstellung benötigen kann. Bei niedrigem bis mittlerem Volumen oder wenn die Lamellenteilung unter etwa 1,5 mm liegen muss, hat Skiving oft niedrigere Gesamtkosten, da keine Werkzeuge zu amortisieren sind und keine Matrizenlieferzeit anfällt.
F: Benötigen Skived-Kühlkörper ein thermisches Interfacematerial?
A: Ja. Das Skived-Lamellenfeld ist monolithisch, aber der Kühlkörper wird immer noch über eine mechanische Schnittstelle an einer Komponente montiert, und diese Schnittstelle benötigt ein TIM. Die Wahl zwischen Gap-Filler, Phasenwechsel-Pad oder Wärmeleitpaste hängt von der Oberflächenebenheit, dem Montagedruck und dem Spalt ab. Siehe unseren Leitfaden zur Auswahl thermischer Interfacematerialien, um TIM auf einen Skived-Boden abzustimmen.
F: Welche Lieferzeit sollte ich erwarten?
A: Von einem Dongguan-Quellwerk wie BQUQ wird ein Angebot typischerweise innerhalb von 12 Arbeitsstunden nach Erhalt einer Zeichnung oder eines 3D-Modells zurückgesendet. Prototypen von Skived-Kühlkörpern werden üblicherweise in 7–15 Tagen nach Zeichnungsfreigabe versendet, und Produktionsläufe hängen von Menge, Veredelung und Materialverfügbarkeit ab. Kupferteile dauern in der Regel länger als Aluminiumteile aufgrund der Materiallieferzeit.
Verwandte Ressourcen
- Über BQUQ und unsere vier Produktionslinien in Dongguan: /about/
- Vollständiges Kühlkörper-Produktsortiment, einschließlich Skived, stranggepresst und CNC-bearbeitet: /heat-sinks/
- CNC-bearbeitete Kühlkörper mit ±0,005 mm Toleranz: /cnc-machined-heat-sinks/
- Branchentrends im Thermomanagement und in der Elektronikkühlung: /industry-dynamics/
- Technische Artikel und Engineering-Leitfäden: /bquq-blog/
- Häufig gestellte Fragen zu Beschaffung und Fertigung: /faq/
- Fallstudien aus BQUQ-Produktionsprogrammen: /case/
- Kontaktieren Sie das Engineering-Team für ein 12-Stunden-Angebot: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einem ISO9001-Werk. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


