
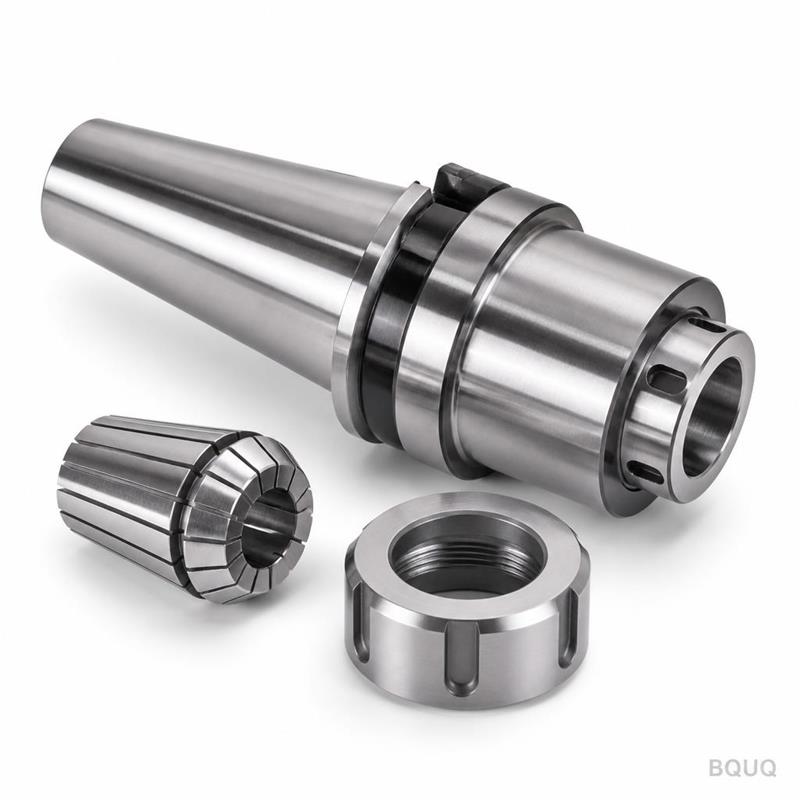
Spannzangenhalter für angetriebene Werkzeuge: Wuchtung und Drehmoment
Kurze Antwort: Ein Spannzangenhalter für angetriebene Werkzeuge versagt auf zwei Arten – Unwucht und Schlupf. Halten Sie den Gesamtrundlauf am Spannzangenkegel unter 0,005 mm, wuchten Sie den montierten Halter auf G2.5 bei Ihrer maximalen Spindeldrehzahl aus und passen Sie das Spannmoment an das Muttergewinde an, damit die Spannzange den Schaft greift und nicht auf ihm durchdreht. Für einen 20-mm-ER32-Halter bei 6.000 U/min bedeutet das: eine Mutter, die mit dem vom Hersteller angegebenen Drehmoment (typischerweise 80–100 N·m für ER32) angezogen wird, ein Schaft, der über mindestens zwei Drittel der Spannzangenlänge gegriffen wird, und eine Halterbaugruppe, deren Restunwucht innerhalb der ISO 1940-1 G2.5-Hüllkurve für diese Drehzahl bleibt.
Angetriebene Werkzeuge verwandeln eine Drehmaschine in ein leichtes Bearbeitungszentrum. Der Revolver oder die Gangplatte trägt eine angetriebene Einheit, der Antriebsstrang dreht sie, und ein Spannzangenfutter hält das Werkzeug. Alles vor der Schneidkante – Getriebezug, Lager, Spannzange, Mutter – entscheidet, ob das Werkzeug sauber schneidet oder rattert, wandert und bricht.
Dieser Artikel behandelt, was wirklich zählt, wenn Sie einen Spannzangenhalter für eine angetriebene Werkzeugstation spezifizieren: Wuchtgüte, Drehmomentpfad, Rundlauf-Toleranzkette und die Einrichtungsgewohnheiten, die ein angetriebenes Werkzeug am Leben erhalten. BQUQ fertigt Spannzangenfutter, Muttern und Kraftspannfutter in einer ISO9001-Fabrik in Dongguan, sodass die folgenden Zahlen widerspiegeln, was wir auf realen Fertigungszeichnungen sehen.
Warum ist die Wuchtung bei angetriebenen Werkzeugen wichtiger als bei einem Bearbeitungszentrum?
Bei einem vertikalen Bearbeitungszentrum ist die Spindel eine große, steife, gut gedämpfte Baugruppe. Bei einem Drehmaschinenrevolver ist die angetriebene Werkzeugeinheit klein, die Lager sind kompakt und der Halter hat Überhang. Ein angetriebener Werkzeughalter ist ein Kragarm: Die Schneidkante sitzt weit von dem Lagerpaar entfernt, das sie stützt.
Unwucht erzeugt eine Zentrifugalkraft, die mit dem Quadrat der Drehzahl wächst:
F = m · e · ω²
wobei m die unwuchtige Masse, e die Exzentrizität und ω die Winkelgeschwindigkeit ist. Verdoppeln Sie die Drehzahl, und die Kraft vervierfacht sich. Bei 4.000 U/min ist eine Restunwucht von 10 g·mm ein Ärgernis. Bei 8.000 U/min ist derselbe Fehler die vierfache Kraft, und er zeigt sich als Konizität der Bohrung, wellige Oberfläche an einer Stirnseite oder ein Werkzeug, das beim Eintritt ausbricht.
Wuchtgüten in der Praxis
| Wuchtgüte (ISO 1940-1) | Typische max. Drehzahl für einen 20-mm-Halter | Einsatzbereich |
|---|---|---|
| G6.3 | Bis ca. 4.000 U/min | Allgemeines Drehen, kurzer Überhang, Teile mit geringem Wert |
| G2.5 | Bis ca. 10.000 U/min | Standard-Antriebswerkzeuge, die meisten Produktionsarbeiten |
| G1.0 | Bis ca. 20.000 U/min | Hochgeschwindigkeits-Antriebswerkzeuge, kleine Durchmesser |
| G0.4 | Über ca. 20.000 U/min | Präzisionsspindeln, nicht typisch für Revolver-Antriebswerkzeuge |
Diese Drehzahlen sind Richtwerte. Die tatsächliche Grenze hängt von Haltermasse, Überhang und Steifigkeit der angetriebenen Einheit ab. Ein schwerer ER40-Halter mit langem Überhang verhält sich bei niedrigerer Drehzahl schlecht als ein kompakter ER16-Halter bei G2.5.
Was einen Spannzangenhalter unwuchtig macht
- Die Mutter. Eine Standardmutter mit einer einzigen Wuchtmarkierung ist keine gewuchtete Baugruppe. Muttern mit gebohrten Wuchtbohrungen oder geschliffenen Außenprofilen sind auf den Halterkörper abgestimmt.
- Die Spannzange. Geschlitzte Spannzangen sind von Natur aus asymmetrisch. Eine Spannzange, die nicht plan aufliegt, oder eine mit Grat an der Schlitzkante, erzeugt Unwucht.
- Der Werkzeugschaft. Ein geschliffener h6-Schaft ist in Ordnung. Ein Schaft mit gefräster Weldon-Fläche, einer Whistle-Notch oder einer beschädigten Fase ist es nicht.
- Späne und getrocknetes Kühlmittel. Die häufigste Ursache für plötzliche Vibrationsbeschwerden an einer Maschine, die gestern noch einwandfrei lief.
Wuchten Sie die Baugruppe, nicht die Komponenten. Ein G2.5-Halter mit einer G6.3-Mutter ist eine G6.3-Baugruppe.
Wie wird das Drehmoment tatsächlich von der Mutter auf das Werkzeug übertragen?
Die Drehmomentübertragung in einem Spannzangensystem erfolgt durch Reibung, nicht durch Formschluss. Die Mutter drückt die Spannzange in den Halterkegel. Der Kegel schließt die Spannzange. Die Bohrung der Spannzange greift den Werkzeugschaft. Jedes Newtonmeter, das der Fräser sieht, geht durch diese Reibungsschnittstelle.
Zwei Dinge müssen halten:
1. Die Spannzange darf sich nicht im Halterkegel drehen. Die Kegelpassung ist selbsthemmend, wenn sie sauber und korrekt belastet ist. Verunreinigungen – ein Ölfilm, ein Span, getrockneter Kühlmittelrückstand – verringern den Reibungskoeffizienten und lassen die Spannzange kriechen.
2. Der Werkzeugschaft darf sich nicht in der Spannzangenbohrung drehen. Dies ist der Fehler, den die meisten als „das Werkzeug ist gerutscht“ bezeichnen. Es ist fast immer ein Problem der Spannkraft, nicht der Spannzangenqualität.
Spannkraft und Mutterdrehmoment
| Haltergröße | Typisches Anzugsdrehmoment der Mutter | Typischer Spannbereich | Hinweise |
|---|---|---|---|
| ER11 | 12–16 N·m | 1,0–7,0 mm | Kleine angetriebene Werkzeuge, leichte Schnitte |
| ER16 | 25–35 N·m | 1,0–10,0 mm | Häufig an kompakten Revolvereinheiten |
| ER20 | 40–50 N·m | 1,0–13,0 mm | Gutes Verhältnis von Größe und Griffigkeit |
| ER25 | 60–80 N·m | 1,0–16,0 mm | Allgemeine angetriebene Werkzeuge |
| ER32 | 80–100 N·m | 2,0–20,0 mm | Häufigste Größe für angetriebene Werkzeuge |
| ER40 | 120–160 N·m | 3,0–26,0 mm | Schwere angetriebene Werkzeuge, langer Überhang |
Die Drehmomentwerte sind typisch und variieren je nach Hersteller. Verwenden Sie immer die Angabe des Halterherstellers. Zu festes Anziehen verformt das Muttergewinde und den Spannzangenkegel; zu lockeres Anziehen garantiert Schlupf.
Die drei Regeln der Drehmomentübertragung
- Mindestens zwei Drittel der Spannzangenbohrungslänge nutzen. Ein Schaft, der nur 10 mm in eine 40 mm lange Spannzange eingeführt wird, hat nur einen Bruchteil der Greiffläche. Markieren Sie die Einstecktiefe mit einem Lackstift auf dem Schaft.
- Niemals auf einer Weldon-Fläche, einer Whistle-Notch oder einem Gewindeabschnitt spannen. Diese unterbrechen das Kontaktband und konzentrieren die Last auf wenige Millimeter der Bohrung.
- Die richtige Mutter verwenden. Eine Kugelmuttern reduziert die Reibung, sodass mehr Ihres Drehmoments die Spannzange erreicht. Eine einfache Mutter verschwendet Drehmoment an Gewindereibung. Das Mischen von Muttern verschiedener Halterhersteller ist ein sicherer Weg, den Halt zu verlieren.
Welchen Rundlauf können Sie realistisch einhalten?
Der Rundlauf ist eine Toleranzkette: Fehler der Spindel oder Antriebseinheit, Halterkegelfehler, Spannzangenfehler, Mutteraufnahmefehler und Werkzeugschaftfehler. Jeder trägt bei, und sie addieren sich vektoriell, nicht linear.
| Fehlerquelle | Typischer Beitrag | Wie man ihn kontrolliert |
|---|---|---|
| Antriebseinheit / Revolverstation | 0,002–0,005 mm | Mit einem Prüfdorn prüfen, bevor der Halter beschuldigt wird |
| Halterkegel zum Schaft | 0,002–0,003 mm | Geschliffener Kegel, auf Dellen prüfen |
| Spannzangenbohrung zum Kegel | 0,003–0,008 mm | Präzisions- oder Hochpräzisions-Spannzangen verwenden |
| Mutterauflage | 0,002–0,005 mm | Gewinde reinigen, korrektes Drehmoment, Qualitätsmutter |
| Werkzeugschaft | 0,002–0,004 mm | Nur geschliffene h6-Schäfte |
Ein realistisches Ziel für eine gut gewartete angetriebene Werkzeugstation ist ein Gesamtrundlauf von 0,005–0,010 mm am Werkzeug, gemessen 2×D von der Mutterstirnfläche. Um unter 0,005 mm zu kommen, sind eine Präzisionsspannzange, eine abgestimmte Mutter und ein sauberer Kegel erforderlich – und es lohnt sich für kleine Bohrer und Reibahlen, bei denen der Rundlauf direkt die Bohrungsgröße bestimmt.
Für einen tieferen Einblick, wie die Spannzangenqualität diese Zahl beeinflusst, siehe wie man das richtige Spannzangensystem auswählt.
Sollten Sie einen Spannzangenhalter oder einen Schrumpffutterhalter an einem angetriebenen Werkzeug verwenden?
Schrumpffutter bieten eine bessere Wuchtung und einen geringeren Rundlauf, erfordern jedoch ein Erwärmungsgerät an der Maschine und tolerieren nicht die kleinen Schaftabweichungen, die Drehereien täglich sehen.
| Kriterium | Spannzangenhalter | Schrumpffutterhalter |
|---|---|---|
| Rundlauf bei 2×D | 0,005–0,010 mm | 0,003 mm oder besser |
| Wuchtung | G2.5 mit gewuchteter Mutter | G2.5 problemlos |
| Werkzeugwechselzeit | Sekunden, an der Maschine | Minuten, außerhalb der Maschine |
| Schafttoleranz | h6 bis h8 akzeptabel | Nur h6, enger Bereich |
| Kleine Bohrer und Gewindebohrer | Ausgezeichnet | Gut, aber begrenzter Bereich |
| Kosten pro Halter | Niedriger | Höher |
Für angetriebene Werkzeuge an einer Drehmaschine gewinnt der Spannzangenhalter meist an Flexibilität. Schrumpffutter gewinnen, wo Sie ein Werkzeug für Tausende von Teilen einsetzen und es nie wechseln. Die Kompromisse werden ausführlicher behandelt in Schrumpffutter versus Spannzangenhalter.
Wie richten Sie einen Spannzangenhalter für angetriebene Werkzeuge korrekt ein?
Bevor der Halter in den Revolver eingesetzt wird
1. Reinigen Sie den Kegel. Wischen Sie den Halterkegel und die Spannzange mit einem fusselfreien Tuch ab. Jeder Film verringert die Reibung und verschiebt den Rundlauf.
2. Prüfen Sie die Spannzange. Achten Sie auf Grate an den Schlitzkanten, eine verschlissene Bohrung oder einen verformten Kegel. Eine Spannzange, die auf einem zu kleinen Schaft übermäßig festgezogen wurde, ist Schrott.
3. Setzen Sie die Spannzange zuerst in die Mutter ein. Rasten Sie die Spannzange in den exzentrischen Ring der Mutter ein und schrauben Sie dann die Mutter auf den Halter. Dies ist die korrekte Montagereihenfolge und verhindert ein Verkanten der Spannzange.
4. Führen Sie das Werkzeug bis zur Tiefe ein. Mindestens zwei Drittel der Spannzangenbohrung.
5. Ziehen Sie mit dem vorgeschriebenen Drehmoment an – mit einem geeigneten Schlüssel oder einer drehmomentgesteuerten Spannvorrichtung.
Nachdem der Halter im Revolver ist
1. Messen Sie den Werkzeugschaft, nicht den Halterkörper, bei 2×D von der Mutter.
2. Führen Sie einen Aufwärmzyklus mit der vorgesehenen Drehzahl 30 Sekunden lang vor dem ersten Schnitt durch. Dies setzt die Spannzange und deckt grobe Wuchtprobleme auf, bevor sie zu Ausschuss führen.
3. Prüfen Sie das erste Teil und dann erneut nach 20 Teilen. Der Spannzangengriff lässt in der ersten Betriebsstunde leicht nach.
Wartungsintervalle
| Prüfung | Häufigkeit | Maßnahme bei Abweichung |
|---|---|---|
| Kegelsauberkeit | Bei jedem Werkzeugwechsel | Abwischen; Halter bei Lochfraß ersetzen |
| Verschleiß der Spannzangenbohrung | Alle 200–500 Werkzeugwechsel | Spannzange ersetzen |
| Zustand des Muttergewindes | Monatlich | Mutter ersetzen, wenn das Gewinde gefressen ist |
| Rundlauf am Werkzeug | Wöchentlich oder nach jedem Crash | Neu ausrichten; Quelle isolieren |
| Wuchtung (auf einem Wuchtbock) | Nach jedem Crash oder Mutterwechsel | Neu wuchten oder ersetzen |
Woher kommt der Halter selbst?
Ein Spannzangenhalter für angetriebene Werkzeuge ist nur so gut wie sein Kegelschliff und seine Mutter. Der Halterkörper benötigt einen geschliffenen Kegel, der innerhalb weniger Mikrometer konzentrisch zum Schaft ist, eine gehärtete und geschliffene Mutter und eine Spannzange, deren Bohrung und Kegel in einer Aufspannung geschliffen werden.
BQUQ betreibt vier Produktionslinien in einer Fabrik in Dongguan – CNC-Bearbeitung auf ±0,005 mm, Metallstanzen, Sonderfedern und Kühlkörperfertigung – alle unter ISO9001. Spannzangenfutter, Muttern und die passenden Kraftspannfutter für Langdreh- und Revolvermaschinen werden auf derselben Fläche gefertigt, was bedeutet, dass Toleranzen an der Quelle kontrolliert werden und nicht aus gemischten Lieferanten zusammengesetzt werden.
Hier können Sie die Standardbereiche einsehen:
- Werkzeughalter-Spannzangenfutter – ER- und TG-Serienkörper, Muttern und Schlüssel
- Kraftspannfutter für Langdrehmaschinen – hydraulische und pneumatische Betätigung für die Hochvolumen-Drehbearbeitung
- Spannzangen für Automatendrehmaschinen – Federspannzangen und Führungsbuchsen für Langdreh- und Kurvenmaschinen
Wie der Halter mit der Maschinenspindel zusammenwirkt, erfahren Sie unter Spannzangen-Spindelschnittstellen erklärt.
Häufig gestellte Fragen
F: Welche Wuchtgüte sollte ein Spannzangenhalter für angetriebene Werkzeuge haben?
A: G2.5 ist der praktische Standard für die meisten Revolver-Antriebswerkzeuge bis etwa 10.000 U/min. Darüber hinaus spezifizieren Sie G1.0 und bestätigen den eigenen Wuchtbeitrag der angetriebenen Einheit. Denken Sie daran, dass die Güte für den montierten Halter gilt – Körper, Spannzange, Mutter und Werkzeug – nicht nur für den Körper. Ein gewuchteter Körper mit einer nicht abgestimmten Mutter erreicht nicht G2.5.
F: Warum rutscht mein Werkzeug in der Spannzange, obwohl ich die Mutter fest anziehe?
A: Schlupf ist normalerweise ein Kontaktflächenproblem, kein Drehmomentproblem. Prüfen Sie, ob der Schaft mindestens zwei Drittel der Spannzangenbohrung eingeführt ist, ob Sie nicht auf einer Weldon-Fläche oder Kerbe spannen und ob Spannzange und Kegel sauber sind. Eine verschlissene Spannzange oder ein gefressenes Muttergewinde verringern ebenfalls den Halt. Ersetzen Sie die Spannzange, bevor Sie das Drehmoment erhöhen.
F: Kann ich denselben Spannzangenhalter zum Bohren und Fräsen an einer angetriebenen Werkzeugstation verwenden?
A: Ja, innerhalb von Grenzen. Bohren erfordert geringen Rundlauf und mäßigen Halt; Fräsen erfordert maximalen Halt und bessere Wuchtung, da die Belastung intermittierend ist. Verwenden Sie zum Fräsen die größte Spannzangengröße, die die Station zulässt, halten Sie den Überhang kurz und prüfen Sie die Wuchtung nach jedem Werkzeugwechsel. Für kleines Bohren priorisieren Sie den Rundlauf vor dem Halt.
F: Wie oft sollten Spannzangen für angetriebene Werkzeuge ersetzt werden?
A: In der Produktionsdreherei sind 200–500 Werkzeugwechsel pro Spannzange eine vernünftige Planungsgröße, aber der tatsächliche Auslöser ist die Messung. Ersetzen Sie, wenn der Rundlauf am Werkzeug Ihre Toleranz überschreitet, wenn die Bohrung ein Verschleißband zeigt oder wenn die Spannkraft merklich nachlässt. Spannzangen sind Verbrauchsmaterialien; sie als dauerhafte Werkzeuge zu behandeln, führt dazu, dass Werkstätten unerklärlicher Konizität nachjagen.
F: Verbessert eine Kugelmuttern wirklich den Halt?
A: Ja. Eine Kugelmuttern wandelt mehr des aufgebrachten Drehmoments in axiale Spannkraft um, weil sie den größten Teil der Reibung zwischen Mutter und Spannzange beseitigt. Das bedeutet, die Spannzange schließt bei gleichem Schlüsselaufwand fester. Sie verbessert auch die Wiederholbarkeit, was wichtig ist, wenn mehrere Bediener denselben Halter über Schichten hinweg anziehen. Verwenden Sie die für den Halter spezifizierte Mutter.
Verwandte Ressourcen
- Über BQUQ und unsere Produktionsstätte in Dongguan: /about/
- Spannzangenfutter, Muttern und Werkzeughalter: /tool-holder-collet-chucks/
- Kraftspannfutter und Betätigung für Langdrehmaschinen: /power-chucks-swiss/
- Spannzangen und Führungsbuchsen für Automatendrehmaschinen: /auto-lathe-collets/
- Branchentrends in der Präzisionsdreherei: /industry-dynamics/
- Technische Artikel und Engineering-Leitfäden: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien aus der Produktion: /case/
- Kontaktieren Sie das Engineering-Team: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperfertigung in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


