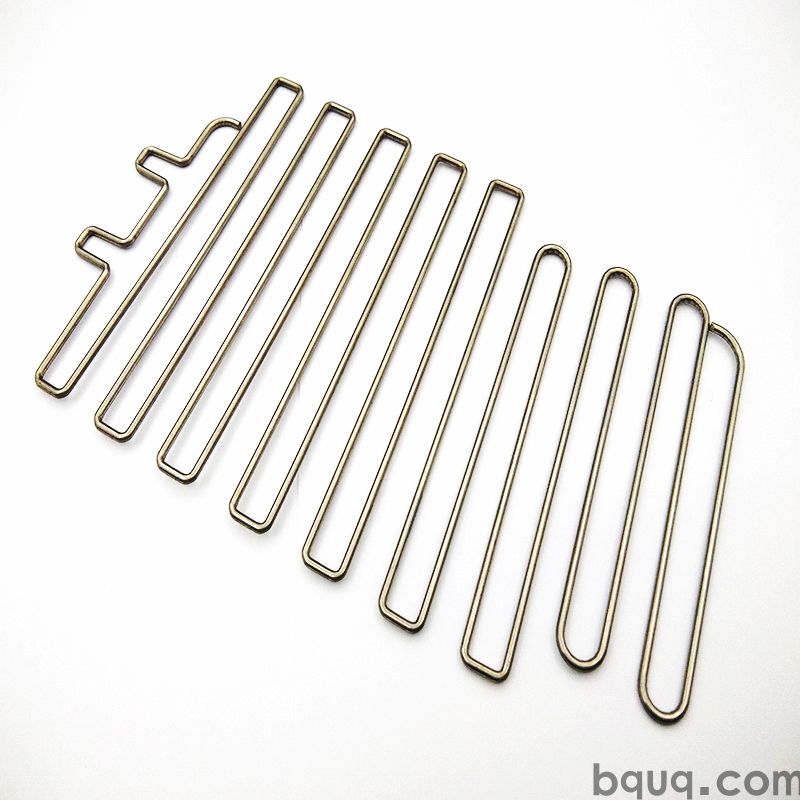
Die kundenspezifische Springfield Echcon 4.0C Rückenabdeckplatte ist ein einteilig gestanztes Kühlkörperbauteil mit Rippen und einer Grundfläche mit Ebenheit von 0,05 mm, ausgelegt auf ΔT = 60 K. Sie unterstützt die Fertigung von Medizingeräten in monatlicher Stückzahl mit 10.000 Stück als Standard. Rippenabstand und geringe Rippendicke bieten mehr Oberfläche pro Kubikmillimeter als gefräste oder stranggepresste Profile, und die Oberflächenbehandlung wird nach dem Umformen aufgebracht, um die Rippenfüße zu schützen.
Unsere kundenspezifische Springfield Echcon 4.0C Rückenabdeckplatte verwendet mit Rippen und einer Grundfläche mit Ebenheit von . Ausgelegt auf bei ΔT = 60 K, unterstützt sie die Fertigung von Medizingeräten in monatlicher Stückzahl mit als Standard.
Konstruktionsansatz und Prozess
Da Grundfläche und Rippen als ein Stück gepresst werden, gibt es keine gelötete Verbindung, die versagen kann. Die Ebenheit auf der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Geringe Rippendicke ist der Vorteil des Stanzens: Rippen bei Rippenabstand bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Die einteilige Geometrie beseitigt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad. Nichts befindet sich zwischen und dem Luftstrom außer der gestanzten Oberfläche selbst.
Ein Lieferant deckt nun bis Rippendicken aus derselben Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten erfordert.
Die Oberflächenbehandlung wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist , geliefert mit . Für Anwendungen, bei denen der Kontakt mit Medizinprodukten bedenklich ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie festlegen können
Allgemeine Abmessungen werden mit ±0,5 mm gefertigt, wobei kritische Merkmale wie separat gehalten werden. Umgeformte Geometrien übernehmen die Werkzeugwiederholgenauigkeit von , und die Lochposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugherstellung zu entscheiden und nicht danach.
Die Ebenheit wird auf einem gegen einen Grenzwert von geprüft, und die Lamellenabstand wird optisch bei verifiziert. Berichte werden mit jeder Charge versendet.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit bei jedem Erstmuster. Abweichungen über ±0,5 mm lösen eine Sortierung der gesamten Charge aus.
Die Chargenrückverfolgbarkeit reicht von der Rolle bis zum Karton: Schmelznummer, Hubbereich der Presse und Prüfprotokoll bleiben beigefügt, sodass ein Feldproblem auf einen bestimmten Lauf zurückgeführt werden kann.
Wir prüfen Lamellenspitzen nach dem Umformen auf Grat und Risse, da das Stanzen eine Wurzel aufspalten kann, ohne dass sich eine Zeichnungsabmessung verschiebt. Der Gratgrenzwert wird pro Teil festgelegt.
Einsatzbereich dieses Bauteils
Medizingeräteprogramme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden darf, ist die Lamellendichte der einzige Hebel, und der Abstand mit Lagerware ist die praktische Obergrenze für Aluminium.
Verpackungs- und Vibrationsvorgaben für Medizingeräte drängen zu einteiliger Bauweise. Eine gestanzte Springfield Echcon 4.0C hintere Abdeckplatte in Sonderanfertigung enthält keinen Klebstoff, der kriechen kann – genau das ist die übliche Ausfallursache bei zweiteiligen Kühlkörpern.
Medizingeräte-Designs arbeiten häufig mit einem Zwangsluftpfad von 2,0 m/s. Bei diesem Wert kann das Medizingerät sein Ziel mit einer Lüfterleistung unterhalb der Akustikgrenze halten.
Für Medizingeräte-Prototypen decken 10 Arbeitstage die Zeichnungsprüfung und das Erstmuster ab. Serienlose gehen auf 15 Arbeitstage über, sobald die Fertigungsfähigkeit freigegeben ist.
Spezifikationen
Parameter
Wert / Bereich
Allgemeintoleranz
±0,5 mm
MOQ (Prototyp)
500 Stk.
MOQ (Serie)
20000 Stk.
Lieferzeit (Prototyp)
10 Arbeitstage
Lieferzeit (Serie)
15 Arbeitstage
FAQ: Ihre Fragen vor der Bestellung
Wie prüfen Sie die Qualität jeder Charge?
Jede Charge wird mit geprüft, und der Bericht liegt der Lieferung bei. Wir kontrollieren , , und die Lochposition gegen ±0,5 mm. Die Chargenrückverfolgbarkeit vom Coil bis zum Karton wird 10 Jahre lang aufbewahrt.
Welche Toleranz können Sie einhalten?
Allgemeine Maße laufen auf ±0,5 mm; kritische Maße wie werden separat gehalten. Umgeformte Merkmale übernehmen die Werkzeugwiederholgenauigkeit von . Wenn Ihre Zeichnung engere Werte erfordert, teilen Sie uns dies vor der Werkzeugerstellung mit, damit wir den zusätzlichen Pressvorgang einplanen können.
Kann die kundenspezifische springfield echcon 4.0c hintere Abdeckplatte pulverbeschichtet oder galvanisch beschichtet werden?
Ja. Standard ist . Pulverbeschichtung nach RAL 9005 fügt der Basis etwa 0,1 mm hinzu; Zink-Nickel ist besser für die Erdung. Beachten Sie, dass jede zusätzliche Beschichtung zwischen und dem Luftstrom liegt, daher beschichten wir die Rippenwurzeln nicht.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D STEP. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie in Ihrer eigenen Baugruppe prüfen.
Der Schlüssel liegt darin, ein zweites Metall im nassen Kontaktbereich zu vermeiden. Wir empfehlen und, wo das Teil ein Aluminiumchassis berührt, eine Isolierscheibe. Teilen Sie uns das Gegenmaterial mit, und wir spezifizieren die Beschichtung entsprechend.
Die Werkzeuge werden im eigenen Haus gebaut, wodurch über ein gesamtes Programm hinweg konstant gehalten wird, anstatt von Teil zu Teil abzudriften.
Das Qualitätspersonal sitzt neben der Presse, nicht in einem separaten Raum. Abweichungen bei oder stoppen den Lauf am Werkzeug statt bei der Endkontrolle.
Wir kalkulieren und halten 500 Stück für die Bemusterung vor. Die Bemusterung ist , sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Ebenheit 0,05 mm; Rippenabstand ±0,1 mm; Dicke ±0,05 mm
Lieferzeit
15–25 Tage für Werkzeugbau; 7–12 Tage für Produktion
Mindestbestellmenge
10.000 Stück Standard; 5.000 Stück für Wiederholungsbestellungen
Kapazität
500.000 Stück/Monat über die gesamte Pressenbaureihe
Auswahl / Vergleich
Option
Am besten geeignet für
Abwägung
Gestampftes einteiliges Design
Hochvolumige Fertigung von Medizingeräten
Vorab-Werkzeugkosten; begrenzt auf 2D-Rippenprofile
Gefräster Kühlkörper
Kleinvolumige oder komplexe 3D-Geometrien
Höhere Stückkosten; gelötete Verbindungen können versagen
Extrudiertes Profil
Lange gerade Rippen mit gleichmäßigem Querschnitt
Geringere Oberfläche pro Volumen; Nachbearbeitung durch Trennen erforderlich
Passivierte Oberfläche
Bedenken hinsichtlich der Exposition von Medizingeräten
Etwas höhere Kosten; nicht für Anforderungen mit hoher Leitfähigkeit geeignet
Oberfläche im Umformzustand
Allgemeine Kühlung von Elektronik
Geringerer Korrosionsschutz an den Rippenfüßen
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Stanzen
Rippenabstand und Bodenebenheit werkzeuggebunden eingehalten
Erstmusterprüfbericht
Umformen
Einteilige Geometrie, keine Lötverbindung
Pressenprotokoll und Werkzeugwartungsblatt
Oberflächenveredelung
Nach dem Umformen aufgebracht zum Schutz der Rippenfüße
Zertifikat über die Beschichtungsdicke
Prüfung
Ebenheit 0,05 mm, Verifikation ΔT = 60 K
Maß- und Wärmetestdaten
Versand
Monatliche Produktion 10.000 Stück Standard
Packliste und Rückverfolgbarkeitsetikett
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand der Springfield Echcon 4.0C Rückwandplatte?
Die Platte ist für ΔT = 60 K ausgelegt, das heißt, sie kann eine Temperaturdifferenz von 60 Kelvin zwischen Boden und Luft bewältigen. Der tatsächliche Wärmewiderstand hängt vom Luftstrom und Rippenabstand ab, aber das einteilige Stanzdesign eliminiert die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den Wärmepfad.
Können Sie eine Ebenheit von 0,05 mm auf der Montagefläche einhalten?
Ja. Die Ebenheit der Montagefläche wird direkt werkzeuggebunden bei 0,05 mm eingehalten. Da Boden und Rippen als ein Teil gepresst werden, gibt es keine Lötverbindung, die versagen kann, was einen gleichmäßigen Kontakt der Wärmeschnittstelle gewährleistet und die bei bearbeiteten Alternativen auftretende Ebenheitsdrift vermeidet.
Wie hoch ist die Mindestbestellmenge für eine kundenspezifische Werkzeugänderung?
Eine thermische Neukonstruktion ist eine Werkzeugänderung und kein Lieferantenwechsel. Die Standardmonatsproduktion beträgt 10.000 Stück, und die Mindestbestellmenge für neue Werkzeuge liegt bei 10.000 Stück. Bei Wiederholungsbestellungen sinkt die Mindestbestellmenge auf 5.000 Stück. Die Lieferzeit beträgt 15–25 Tage für die Werkzeugherstellung und 7–12 Tage für die Produktion.
Welche Materialien und Oberflächenbehandlungen sind für Medizingerätekonstruktionen verfügbar?
Das Standardmaterial ist Aluminium 1050 oder 6061, optional mit Kupfer C110. Für den Einsatz in Medizingeräten empfehlen wir die passivierte Variante. Die Oberflächenbehandlung erfolgt nach dem Umformen, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird, wie es bei spanend bearbeiteten Alternativen der Fall ist.
Wie schneidet das gestanzte Rippendesign im Vergleich zu stranggepressten oder spanend bearbeiteten Profilen ab?
Bei geringer Rippendicke spielt das Stanzen seine Stärken aus: Rippen mit dieser Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein spanend bearbeitetes oder stranggepresstes Profil derselben Hüllkurve. Die einteilige Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlkörpern vorhanden ist, und verkürzt so den Wärmepfad. Zwischen den Rippen und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.
Welche Prüfung wird vor jedem Versand durchgeführt?
Jede Lieferung umfasst eine Maßprüfung auf Ebenheit 0,05 mm, Rippenteilung ±0,1 mm und Dicke ±0,05 mm. Die thermische Verifizierung bei ΔT = 60 K wird dokumentiert. Erstmusterprüfberichte, Beschichtungsdickenzertifikate und Pressenprotokolle werden zur Rückverfolgbarkeit aufbewahrt. Es werden keine Zertifizierungen über die Standardprozessaufzeichnungen hinaus beansprucht.
Wie hoch ist die monatliche Kapazität und die Lieferzeit für 10.000 Stück?
Die Kapazität beträgt 500.000 Stück/Monat über dieselbe Pressenfamilie. Für 10.000 Stück beträgt die Produktionslieferzeit 7–12 Tage nach Werkzeugfreigabe. Die Werkzeuglieferzeit beträgt 15–25 Tage. Ein Lieferant deckt nun Rippenabstände aus derselben Pressenfamilie ab, sodass ein thermisches Redesign eher einem Werkzeugwechsel als einem neuen Lieferanten entspricht.