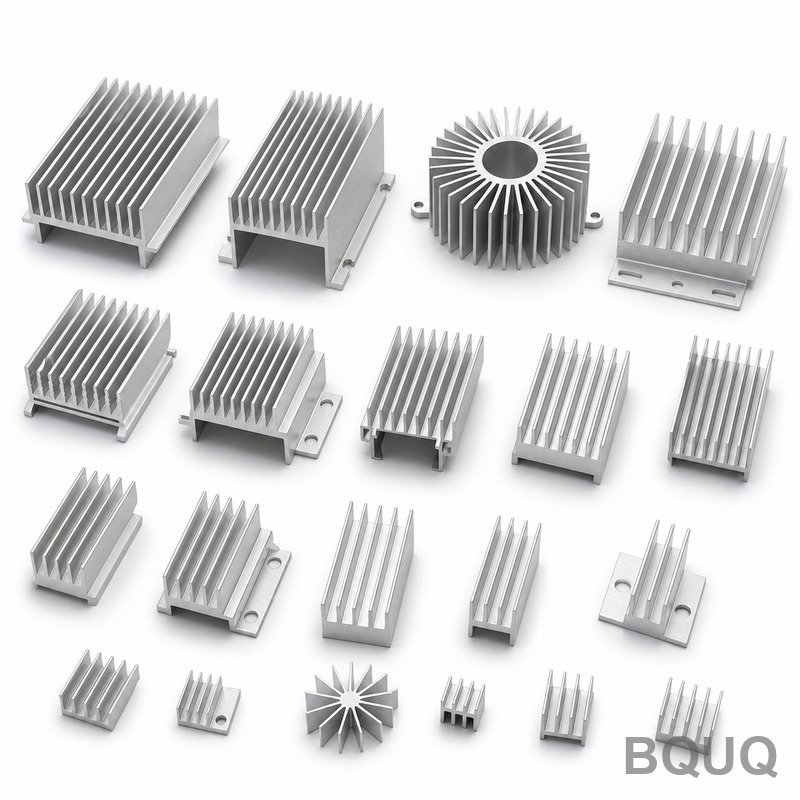
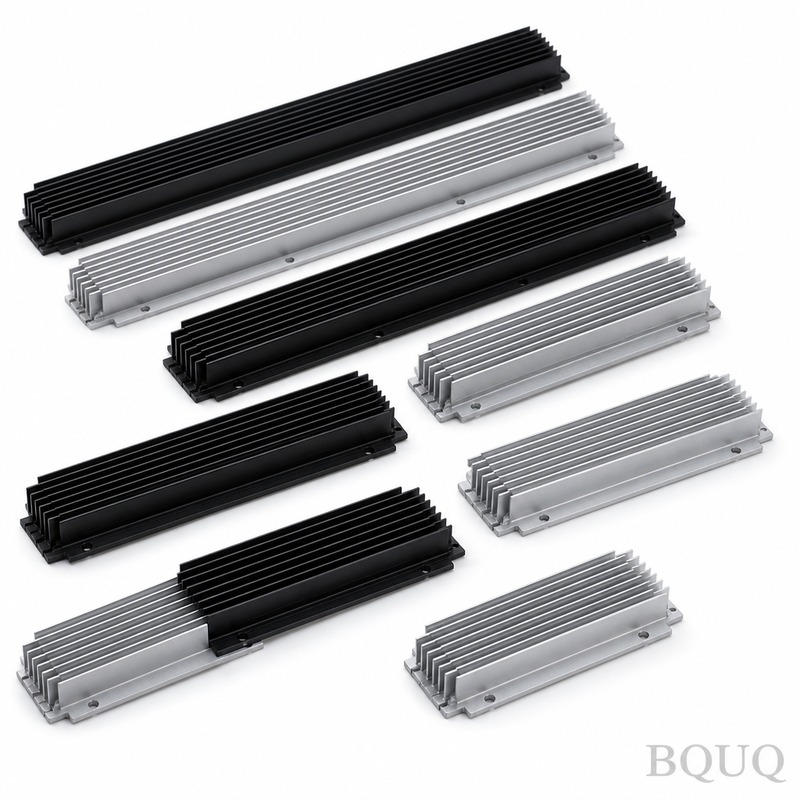
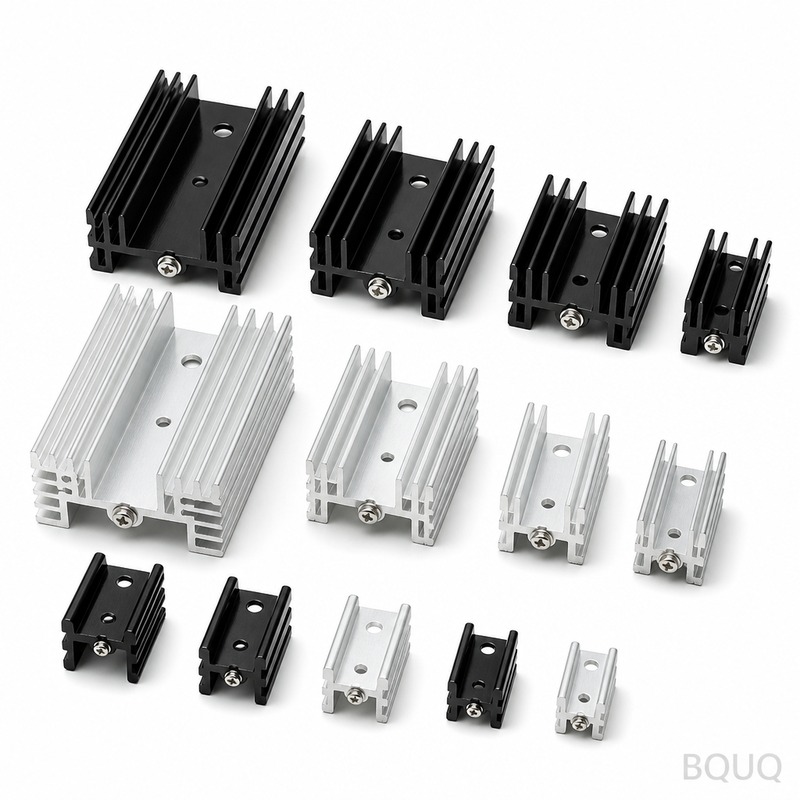
Ebenheit und Rippenteilung, die Sie bei Ankunft messen können Dies ist eine Kollektion geprägter Aluminium-Kühlkörper und Kühlrippen, die auf Hochgeschwindigkeitspressen von 25 bis
Geprägte Aluminium-Kühlkörper und Kühlrippen Kollektion | BQUQ Präzision
Ebenheit und Rippenteilung, die Sie bei Ankunft messen können Dies ist eine Kollektion geprägter Aluminium-Kühlkörper und Kühlrippen, die auf Hochgeschwindigkeitspressen von 25 bis 160 Tonnen hergeste
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ebenheit und Rippenteilung, die Sie bei Ankunft messen können
Dies ist eine Kollektion geprägter Aluminium-Kühlkörper und Kühlrippen, die auf Hochgeschwindigkeitspressen von 25 bis 160 Tonnen hergestellt werden. Der konkrete Vorteil: Die Rippenteilung hält +/-0,05mm, die Ebenheit bleibt innerhalb von 0,08mm über eine Länge von 150mm, und die Oberflächengüte erreicht Ra 8–12 ohne Nachbearbeitung. Wir liefern Standard-Rippendicken von 0,3mm bis 3,0mm, mit einer Lieferzeit von 15 Tagen für Prototypen und 25 Tagen für Serienproduktionen.
Alle Teile stammen aus 5052- oder 6061-Aluminiumbändern, werden intern geprägt, anschließend entgratet und spannungsarm geglüht. Das Werkzeug wird in unserer eigenen Werkstatt geschliffen, weshalb wir Wiederholbarkeit über Zehntausende von Stücken garantieren können. Wenn Sie Zwangsbelüftungs- oder passive Kühlbaugruppen konstruieren, bietet Ihnen diese Kollektion eine Komplettlösung ohne die Kosten einer CNC-Fräsbearbeitung jeder einzelnen Rippe.
Warum Stanzen besser ist als Strangpressen für dünne Rippengeometrien
Stranggepresste Kühlkörper stoßen unterhalb einer Rippendicke von 1,0mm an ihre Grenzen und erfordern oft kostspielige Nachbearbeitung, um enge Toleranzen zu halten. Das Stanzen hingegen stanzt das Rippenprofil direkt aus einem flachen Blech, sodass Sie eine gratfreie Kante und einen gleichmäßigen Querschnitt über die gesamte Länge erhalten. Unsere Hochgeschwindigkeitspressen laufen mit 40 bis 120 Hüben pro Minute, was bedeutet, dass ein Prototypenauftrag über 100 Stück in zwei Tagen erledigt ist.
Für Kühlrippen mit einem Höhen-zu-Dicken-Verhältnis über 8:1 verwenden wir Folgeverbundwerkzeuge mit einem Präzisionspilotsystem, um die Rippenteilung zu halten. Dies ist derselbe Ansatz, der bei Kühlerrippen für Kraftfahrzeuge und Server-Kühlkörperanordnungen verwendet wird. Das Ergebnis ist ein Teil, das ohne Unterlegscheiben flach auf einer Grundplatte aufliegt, und der thermische Grenzflächenspalt wird auf nahezu Null reduziert.
Materialien und Wärmebehandlung für langfristige Stabilität
Wir verwenden zwei Aluminiumlegierungen für diese Kollektion. 5052-H32 bietet bessere Korrosionsbeständigkeit und ist unsere Standardwahl für Außen- oder Feuchtumgebungen. 6061-T6 wird gewählt, wenn Sie höhere mechanische Festigkeit oder eine härtere Oberfläche für die Montage mit selbstschneidenden Schrauben benötigen. Für beide Legierungen spezifizieren wir einen Zustand, der die Streckgrenze nach dem Stanzen über 150 MPa hält.
Nach dem Stanzprozess führen wir ein Spannungsarmglühen bei 180°C für 45 Minuten durch. Dieser Schritt verhindert, dass sich die Rippen verziehen, wenn Sie sie an einer heißen CPU, GPU oder einem Leistungsmodul befestigen. Die Härte nach der Behandlung beträgt typischerweise 45–55 HRB für 5052 und 55–65 HRB für 6061, was weich genug ist, um Risse beim Biegen zu vermeiden, aber hart genug, um Dellen während der Montage zu widerstehen.
Maßkontrolle: Wie wir Rippenteilung und Ebenheit halten
Die kritischen Maße an jedem geprägten Kühlkörper sind Rippenteilung, Rippenhöhe und Grundplattenebenheit. Wir messen die Rippenteilung auf einem Zeiss-Koordinatenmessgerät mit einer Auflösung von 0,002mm und prüfen jedes Erstmuster gegen Ihre Zeichnung, bevor wir den Produktionsstart auslösen. Für die Serienproduktion beproben wir alle 30 Minuten und dokumentieren die Daten in einer SPC-Karte, die Sie mit Ihrer Lieferung anfordern können.
Die Ebenheit wird in der Werkzeugkonstruktion gesteuert: Wir fügen einen Prägeschritt am Boden jeder Rippe hinzu, der das Material verdichtet und die natürliche Rückfederung entfernt. Dies ergibt eine stabile Montagefläche, die auf einer Wärmequelle nicht kippt. Wenn Ihre Baugruppe Wärmeleitpaste oder Phasenwechselmaterial verwendet, beeinflusst die Ebenheit direkt den Wärmewiderstand – und unsere 0,08mm-Toleranz übertrifft die meisten Strangpresslieferanten um den Faktor zwei.
Oberflächenoptionen: Von blankem Aluminium bis eloxiertem Schwarz
Unsere Standardoberfläche ist eine saubere, entgratete blanke Aluminiumoberfläche mit Ra 8–12. Wenn Sie einen höheren Emissionsgrad für Strahlungskühlung benötigen, bieten wir eine Klar-Eloxierung (5–10 Mikrometer) oder eine Schwarz-Eloxierung (8–15 Mikrometer), die den Emissionsgrad auf 0,85 oder darüber anhebt. Die Eloxieranlage wird intern betrieben, sodass keine zusätzlichen Versandschritte oder Qualitätsschwankungen entstehen.
Für Teile, die auf eine Grundplatte gelötet oder hartgelötet werden, können wir eine Nickel-Unterplattierung oder eine selektive Zinnbeschichtung auf den Montageflächen aufbringen. Dies ist üblich für IGBT-Kühlbaugruppen und HF-Verstärkergehäuse. Wir empfehlen nicht, geprägte Rippen zu lackieren, da der Lackfilm zwischen den Rippen Brücken bilden und den Luftstrom blockieren kann; Eloxieren ist immer die bessere Wahl für die thermische Leistung.
Prüfung vor jeder Lieferung: KMG, Härte und Salzsprühtest
Jede Charge aus dieser Kollektion durchläuft eine dreistufige Prüfung. Zuerst prüft das Koordinatenmessgerät Rippenteilung, Höhe und Grundplattenebenheit an 5 Teilen pro 1000. Zweitens verifiziert ein Rockwell-Härteprüfgerät den Zustand an denselben Proben. Drittens bestätigt ein Salzsprühtest an einem Coupon aus Ihrer Charge die Korrosionsbeständigkeit, wenn Sie die Legierung 5052 gewählt haben.
Wir prüfen auch die Grathöhe an den Rippenkanten mit einem Digitalmikroskop. Grate über 0,03mm sind nicht akzeptabel, da sie in das Wärmeleitmaterial schneiden oder bei Hochspannungsanwendungen Kurzschlüsse verursachen können. Unser Entgratungsprozess ist ein Vibrationsläppen mit Keramikmedien, gefolgt von einer manuellen Sichtprüfung unter 10-facher Vergrößerung für kritische Bereiche.
Verpackung und Handhabung: Keine verbogenen Rippen beim Transport
Geprägte Rippen sind konstruktionsbedingt dünn und können in einer losen Box beschädigt werden. Wir verpacken jeden Kühlkörper in einer maßgeschneiderten Wellpappschale mit einzelnen Fächern und stapeln die Schalen dann mit Schaumstofftrennern. Für Überseelieferungen fügen wir ein Trockenmittelpaket und eine Feuchtigkeitsindikatorkarte hinzu, um Oxidation zu verhindern.
Bei Großserienbestellungen verwenden wir antistatische Luftpolsterfolie auf der Außenseite jeder Lage und einen doppelwelligen Karton mit einer Druckfestigkeit von 10 kg. Diese Verpackung wurde bei Luft- und Seefracht in die USA und nach Europa getestet, mit null gemeldeten Schäden in den letzten 12 Monaten.
| Spezifikation | Standardwert | Anmerkungen | | --- | --- | --- | | Grundlegierung | 5052-H32 / 6061-T6 | Wahl je nach Korrosions- oder Festigkeitsanforderungen | | Rippendicke | 0,3mm – 3,0mm | +/−0,03mm | | Rippenhöhe | bis 20mm | Höher auf Anfrage mit Werkzeugänderung | | Rippenteilung | 2,0mm – 8,0mm | +/−0,05mm | | Grundplattenebenheit | 0,08mm über 150mm | Geprägt für Stabilität | | Oberflächengüte | Ra 8–12 (blank) | Ra 3–5 nach sekundärem Polieren | | Härte | 45–55 HRB (5052) / 55–65 HRB (6061) | Nach Spannungsarmglühen | | Grathöhe | ≤0,03mm | Vibrationsentgratet | | Lieferzeit | 15 Tage (Prototyp) / 25 Tage (Serie) | Ab Zeichnungsfreigabe | | Mindestbestellmenge | Keine Mindestbestellmenge | 1 Stück für Muster ist in Ordnung |
FAQ: Schnelle Antworten für technische Leiter
Gibt es wirklich keine Mindestbestellmenge für geprägte Aluminium-Kühlkörper?
Ja, wir akzeptieren Einzelstückbestellungen für Muster und Tests, und Produktionsmengen können bei nur 50 Stück beginnen, wenn Sie eine neue Montagelinie validieren möchten.
Können Sie das Rippenmuster oder die Grundplattenbohrungen anpassen?
Absolut, wir bauen neue Folgeverbundwerkzeuge für Ihr Rippenmuster innerhalb von 10–14 Tagen, und wir können Gewindebohrungen, Montagepfosten oder eine dickere Grundplatte im selben Stanzvorgang hinzufügen.
Wie stellen Sie sicher, dass mein Kühlkörper die Zeichnungstoleranz einhält?
Wir führen eine vollständige KMG-Erstmusterprüfung vor der Produktion und SPC-Stichproben während des Laufs durch und versenden den Prüfbericht standardmäßig mit den Waren.
Was ist die schnellste Lieferzeit für einen geprägten Kühlkörper-Prototyp?
Wenn Ihr Design in unsere bestehende Werkzeugbibliothek passt, können wir einen Prototyp in 3 Tagen versenden; für ein neues Werkzeug rechnen Sie mit 14 Tagen von der Zeichnungsfreigabe bis zu Ihrem Schreibtisch.
Abstimmung geprägter Rippen mit Ihrem Fertigungsprozess
Geprägte Kühlkörper sind ideal für Produkte mit hohem Volumen, bei denen die Kosten pro Teil wichtiger sind als exotische Geometrien. Wenn Sie diese Kollektion mit Ihrer bestehenden CNC-Bearbeitung der Grundplatte oder des Gehäuses kombinieren, können Sie die Gesamtproduktionskosten um 30–40% im Vergleich zu einem vollständig bearbeiteten Kühlkörper senken. Als Referenz sehen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen, um zu verstehen, wie wir die Passflächen bearbeiten.
Wenn Sie Toleranzen für die Rippen spezifizieren, denken Sie daran, dass gestanzte Teile ein anderes Toleranzprofil haben als bearbeitete. Unser Leitfaden zu CNC-Bearbeitungstoleranzen erklärt den Unterschied in praktischen Begriffen, damit Sie vermeiden, ein Merkmal zu überz spezifizieren, das Kosten erhöht, ohne die Leistung zu verbessern.
Direkt ab Werk bestellen: Verbindliches Angebot in 12 Stunden
Senden Sie uns Ihre Zeichnung oder eine grobe Skizze mit Zieldimensionen und Mengen. Unsere Ingenieure antworten innerhalb von 12 Stunden mit einem verbindlichen Stückpreis, Werkzeugkosten (falls zutreffend) und einem Liefertermin. Wir sind eine Präzisionsfertigungsfabrik in Dongguan, China, mit 20 Jahren Erfahrung in CNC-Bearbeitung, Stanzen, Federn und Kühlkörpern.
E-Mailen Sie Ihre Datei an sc@bquq.com oder senden Sie sie über WhatsApp an +86 13713157787. Geben Sie Ihre erforderliche Rippendicke, Rippenteilung und Grundplattenabmessungen an. Sie erhalten innerhalb eines Werktags eine Antwort mit einem PDF-Angebot und einer DFM-Feedbackliste.