
Stanzen vs. CNC-Bearbeitung im Hinblick auf Werkzeugkosten, Toleranz, Stückpreis und Volumen-Crossover – aus einer ISO9001-Fabrik in Dongguan, die beide Linien betreibt.
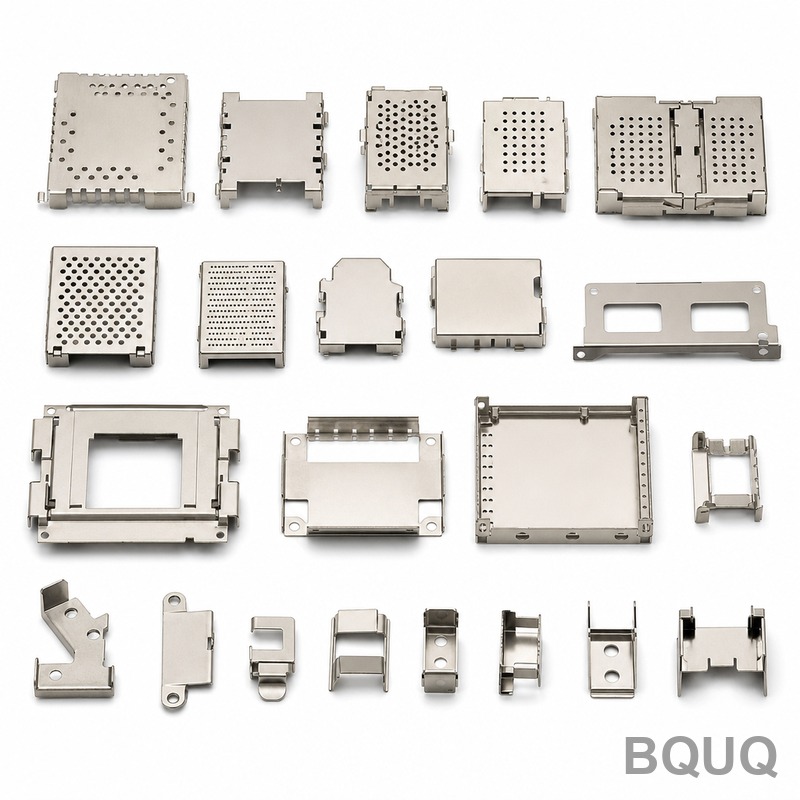
Stanzen vs. CNC-Bearbeitung: Die Volumengrenze, die entscheidet
Kurze Antwort: Das Stanzen gewinnt das Rennen um die Stückkosten, sobald das Volumen hoch genug ist, um das Werkzeug zu amortisieren, und die CNC-Bearbeitung gewinnt unterhalb dieser Linie. Für eine typische gestanzte Halterung oder Klemme liegt der Crossover normalerweise zwischen etwa 1.000 und 5.000 Stück pro Jahr. Darunter ist die Bearbeitung in der Regel pro Teil billiger und benötigt keine Werkzeuge; darüber amortisiert sich eine Folgeverbundwerkzeug schnell und senkt den Stückpreis auf einen Bruchteil der Bearbeitungskosten. Teilegröße, Toleranz, Material und Geometrie entscheiden, wo genau die Linie verläuft.
Die Frage ist nicht, welches Verfahren besser ist. Es ist die Frage, welche Menge, Toleranz und Geometrie Ihr Teil unterstützt. BQUQ betreibt beide Linien – CNC-Drehen und -Fräsen sowie Metallstanzen – in einer ISO9001-Fabrik in Dongguan. Der folgende Vergleich ist daher keine Verkaufsargumentation für ein Verfahren. Es ist dieselbe Kostenlogik, die wir anwenden, wenn eine Zeichnung eintrifft und wir den Weg empfehlen müssen, der Ihr Budget und Ihren Liefertermin schützt.
Zwei Verfahren, die unterschiedliche Fragen beantworten
Die CNC-Bearbeitung entfernt Material von einem massiven Block oder Stab. Jedes Teil wird einzeln geschnitten, was das Verfahren flexibel macht: keine Werkzeugbindung, schnelle Konstruktionsänderungen und enge Toleranzen bis zu ±0,005 mm bei kritischen Merkmalen. Die Kosten sind Zeit – jedes Teil benötigt Minuten an Spindelzeit, sodass der Stückpreis hoch bleibt.
Das Stanzen formt Blech mit einer Matrize in einem einzigen Hub oder einer schnellen Serie von Hüben. Die Matrize ist teuer und langsam herzustellen, aber sobald sie läuft, werden Teile in Sekundenbruchteilen ausgegeben. Die Stückkosten sinken drastisch, aber jede Konstruktionsänderung bedeutet eine Matrizenänderung, und die Toleranz ist durch das begrenzt, was eine Matrize wiederholbar halten kann.
| Entscheidungsinput | CNC-Bearbeitung | Stanzen |
|---|---|---|
| Werkzeuginvestition | Niedrig (nur Vorrichtungen, oft keine) | Hoch (Matrize: typisch 2.000–50.000+ USD) |
| Stückkostenverlauf | Flach, mengenunabhängig | Sinkt stark mit dem Volumen |
| Kosten für Konstruktionsänderungen | Niedrig, Programm bearbeiten | Hoch, Matrize neu bauen oder ändern |
| Typische Toleranz | ±0,01–0,05 mm üblich; ±0,005 mm bei CNC-Kritisch | ±0,05–0,13 mm Standard; ±0,02 mm mit Präzisions-Folgeverbundwerkzeugen |
| Optimale Teilegröße | Klein bis mittel, 3D-Formen | Dünne flache oder geformte Teile, klein bis groß |
| Geschwindigkeit pro Teil | Minuten | Sekundenbruchteile |
Die Kernaussage der Tabelle: Stanzen ist ein Volumengeschäft und CNC ist ein Flexibilitätsgeschäft. Eine Fabrik, die nur eines davon anbietet, wird Sie stillschweigend zu dem lenken, was sie verkauft; eine Fabrik, die beide betreibt, wie wir, kann deutlich sagen, welche Route tatsächlich zu Ihrer Zeichnung passt.
Was eine Matrize wirklich kostet
Die Werkzeugkosten sind das gesamte Argument für CNC bei geringem Volumen. Ein einfaches Stanzwerkzeug könnte 2.000–8.000 USD kosten. Ein Folgeverbundwerkzeug für eine kleine Klemme mit 8–15 Stationen kostet typischerweise 5.000–25.000 USD. Ein großes Hochleistungs-Folgeverbundwerkzeug für ein Automobilteil kann 50.000 USD übersteigen. Die Werkzeugvorlaufzeit beträgt je nach Komplexität 4–10 Wochen, während ein CNC-Erstmuster in Tagen versandfertig sein kann.
| Volumen pro Jahr | Typische sinnvolle Route | Warum |
|---|---|---|
| 1–100 Stück | CNC-Bearbeitung | Keine Werkzeugkosten, Teile in Tagen |
| 100–1.000 Stück | CNC oder Weichwerkzeug bei Wiederholbestellungen | Matrize amortisiert sich bei diesem Volumen selten |
| 1.000–10.000 Stück | Stanzen mit einfachem oder Folgeverbundwerkzeug | Crossover-Zone; beide Angebote modellieren |
| 10.000+ Stück | Folgeverbundwerkzeug-Stanzen | Stückkosten typischerweise 1/3–1/10 der Bearbeitung |
| 100.000+ Stück | Hochgeschwindigkeits-Folgeverbund, Mehrfachwerkzeuge | Stanzkosten werden materialdominiert |
Die Kernaussage: Amortisieren Sie die Matrize über Ihre Jahresmenge, bevor Sie Stückpreise vergleichen. Wenn Sie fünf Jahre lang 500 Stück pro Jahr benötigen, addiert eine 15.000-USD-Matrize 6 USD pro Teil, bevor ein einziger Stanzhub ausgeführt wird – CNC wird dieses Argument fast immer gewinnen.
Toleranz und Geometrie: Wo CNC nicht ersetzt werden kann
Das Stanzen hält die Position gut, hat aber ehrliche Grenzen. Gestanzte Kanten sind geschert, nicht geschnitten: Erwarten Sie ein poliertes Band mit einer Bruchzone, typischerweise 20–40 % der Dicke geschert und der Rest gebrochen. Das Feinschneiden glättet diese Kante, erhöht aber die Kosten. Geformte Merkmale federn zurück, sodass Biegewinkel größere Toleranzen aufweisen als Löcher, und enge Ebenheit über große Flächen ist in einer Matrize schwer zu halten.
CNC verdient seinen Platz, wenn das Teil dick ist, 3D-Merkmale aufweist, enge Rundheit oder Gewinde erfordert oder Präzision der Klasse ±0,005 mm benötigt – nichts davon liefert eine Stanzmatrize wirtschaftlich. Ein CNC-gefrästes Bauteil, das als gestanzte Konstruktion begann, ist gerade deshalb üblich, weil der Konstrukteur ein Merkmal entdeckte, das eine Matrize nicht halten kann.
| Merkmal | Stanzen typisch | CNC typisch |
|---|---|---|
| Lochposition | ±0,05–0,10 mm | ±0,01–0,03 mm |
| Gestanztes Profil | ±0,05–0,13 mm | ±0,01–0,05 mm |
| Biegewinkel | ±0,5–1° | ±0,1–0,3° |
| Gewinde | Nur Nachbearbeitung Gewindeschneiden | Im Prozess geschnitten oder gewalzt |
| Kantenbeschaffenheit | Scher- + Bruchzone | Saubere bearbeitete Oberfläche |
| Materialdicke | 0,05–6 mm typisch, nur Blech | Bis zu massivem Stangenmaterial |
Die Kernaussage ist, dass die Geometrie, nicht nur das Volumen, die Untergrenze setzt: Ein Teil, das wirklich ein kleiner 3D-Block ist, ist bei keinem Volumen ein Kandidat für das Stanzen, während eine dünne Verbindungsklemme bei jedem Volumen über ein paar tausend Stück selten wirtschaftlich zu bearbeiten ist.
Die hybride Antwort
Die schärfsten Konstruktionen teilen den Unterschied auf: Stanzen Sie den Körper, wo die Volumenwirtschaftlichkeit stimmt, und fügen Sie dann ein bearbeitetes Merkmal hinzu, das das Stanzen nicht halten kann. Eine gestanzte Stromschiene erhält CNC-gefräste Montagelöcher und eine gefräste Kontaktfläche; eine gestanzte Halterung erhält ein Gewindeloch in einer Sekundäroperation; eine gestanzte Klemme erhält eine CNC-bearbeitete Passfläche, wo Verschleiß eine Rolle spielt.
Da wir Stanzen und CNC unter einem Dach betreiben, bewegen sich hybride Teile ohne zweiten Lieferanten zwischen den Linien, und die Prüfberichte decken beide Prozesse ab. Das ist die praktische Antwort, wenn Ihre Zeichnung zehn einfache Merkmale und ein unmögliches hat: Stanzen Sie die zehn, bearbeiten Sie das eine.
So entscheiden Sie vor der Angebotseinholung
Führen Sie die Rechnung selbst in fünf Schritten durch. Erstens: Legen Sie Ihre reale Jahresmenge und die Lebensdauer des Teils fest. Zweitens: Holen Sie ein Werkzeugangebot und ein CNC-Stückpreisangebot für dieselbe Zeichnung ein. Drittens: Teilen Sie die Werkzeugkosten durch die Menge und addieren Sie sie zum Stanzstückpreis. Viertens: Prüfen Sie die Toleranz- und Kantenbeschaffenheitsangaben – wenn ein Merkmal unter der praktischen Grenze des Stanzens liegt, addieren Sie Sekundärkosten oder wechseln Sie zu hybrid. Fünftens: Vergleichen Sie die Vorlaufzeiten: Ein Werkzeugbau addiert Wochen zu Ihrer ersten Lieferung. Wenn der Start dringend ist, gewinnt die Bearbeitung die erste Bestellung, auch wenn das Stanzen die zweite gewinnt.
Wenn die Zahlen nahe beieinanderliegen, kippt das Qualitätsrisiko die Waage. Die Konsistenz eines gestanzten Teils hängt von der Werkzeugwartung und der Materialtemperatur ab; die eines bearbeiteten Teils von Einrichtung und Werkzeugverschleiß. Fragen Sie jede Fabrik nach ihrem standardmäßigen Maßbericht – bei BQUQ wird jede Charge mit Prüfdaten unter unserem ISO9001-System versandt, unabhängig davon, ob die Teile von der Pressenlinie oder der CNC-Linie stammen.
Häufig gestellte Fragen
F: Ab welcher Menge ist Stanzen billiger als CNC-Bearbeitung?
Für die meisten kleinen Teile liegt der Crossover zwischen etwa 1.000 und 5.000 Stück pro Jahr, sobald die Werkzeugkosten amortisiert sind. Große oder dicke Teile verschieben ihn nach oben, winzige Hochgeschwindigkeitsklemmen nach unten. Modellieren Sie beide Angebote mit amortisierten Werkzeugkosten.
F: Kann das Stanzen CNC-Niveau-Toleranzen halten?
Im Allgemeinen nicht. Standardstanzen hält ±0,05–0,13 mm; Präzisions-Folgeverbundwerkzeuge erreichen etwa ±0,02 mm bei der Position. CNC hält routinemäßig ±0,01 mm und erreicht ±0,005 mm bei kritischen Merkmalen. Spezifizieren Sie Stanztoleranzen nur dort, wo die Matrize sie wiederholen kann.
F: Was ist, wenn mein Volumen unter dem Crossover liegt, aber wachsen wird?
Bearbeiten Sie die ersten Chargen für schnelle Lieferung und Design-Freeze, und wechseln Sie dann zu einer Matrize, sobald sich das Design stabilisiert und das Volumen es rechtfertigt. Zu früh gebaute Stanzwerkzeuge legen ein Design fest, das Sie möglicherweise noch ändern, und Matrizenänderungen sind teuer.
F: Ist ein gestanztes Teil schwächer als ein bearbeitetes?
Nicht grundsätzlich – das Material ist dasselbe. Aber gestanzte Kanten haben eine Bruchzone und geformte Ecken sind kaltverfestigt und beansprucht, sodass sich Ermüdung und Kantenqualität unterscheiden. Für tragende Kanten spezifizieren Sie Feinschneiden oder Bearbeitung, wo der Scherbruch nicht akzeptabel ist.
F: Welches Verfahren sollte eine Fabrik empfehlen, wenn sie beide betreibt?
Das, das zur Zeichnung passt: Menge, Toleranz, Geometrie und Zeitplan. Eine Fabrik, die Stanzen für ein 200-Stück-Teil oder CNC für eine 200.000-Stück-Klemme empfiehlt, verkauft ihre Kapazität, nicht Ihr Teil. Fragen Sie nach der Kostenlogik, nicht nach der Präferenz.
Verfasst vom BQUQ-Ingenieurteam. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


