
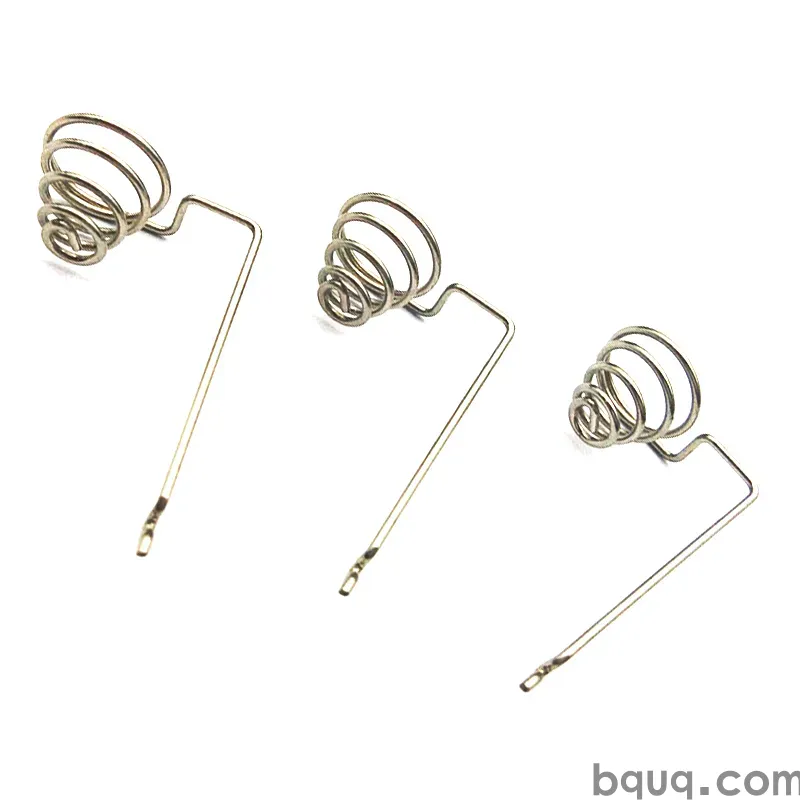
Gestampfte Reed-Schalter- und Sensorbauteile
Kurze Antwort: Gestampfte Reed-Schalter- und Sensorbauteile sind dünnwandige Metallkomponenten – Reed-Blätter, Leadframes, Kontaktpads, Gehäuse und Montageclips – die auf Folgeverbundwerkzeugen aus 0,05–0,50 mm Band hergestellt werden. Die kritischen Parameter sind Blattplanheit (typischerweise 0,02 mm oder besser), Kontaktspaltkonsistenz (±0,02 mm indikativ), Gratüberhöhung unter 0,02 mm und kontrollierte Beschichtungsdicke auf der Kontaktzone. BQUQ stanzt diese Teile auf vier Produktionslinien in einer ISO9001-Fabrik in Dongguan, hält ±0,005 mm auf CNC-bearbeiteten Werkzeugeinsätzen und liefert ein Angebot in 12 Arbeitsstunden mit flexibler Mindestbestellmenge.
Reed-Schalter und kleine Sensoren sehen von außen einfach aus: eine Glas- oder Kunststoffhülle, zwei oder drei Metallblätter, ein paar Anschlüsse. Im Inneren lebt oder stirbt das Gerät von Metallteilen, die mit Toleranzen gestanzt werden, die die meisten Menschen nie sehen. Ein Reed-Schalter, der nach 200.000 Operationen ausfällt, ist normalerweise nicht wegen des Glases ausgefallen. Er ist ausgefallen, weil ein Blatt 0,03 mm aus der Planheit war, weil die Kontaktbeschichtung auf einer Seite 0,4 µm dünn war oder weil ein Grat an einer Leadframe-Kante ein Partikel in den Spalt freigesetzt hat.
Dieser Artikel behandelt, was Käufer und Konstrukteure bei der Beschaffung von gestanzten Reed-Schalter-Teilen und Sensorkomponenten spezifizieren sollten, wie der Stanzprozess gesteuert wird und wo die tatsächlichen Kosten- und Qualitätskompromisse liegen.
Was zählt als „gestanztes Reed-Schalter-Teil“?
Der Reed-Schalter selbst ist eine Baugruppe, aber der Großteil seines Metallgehalts ist gestanzt. Typische gestanzte Teile in dieser Familie sind:
- Reed-Blätter – flache, dünne, ferromagnetische Blätter (normalerweise Nickel-Eisen-Legierung), die sich biegen, um den Kontaktspalt zu schließen.
- Kontaktpads / Kontaktnieten – Edelmetall- oder beschichtete Kontaktzonen, manchmal als geprägtes Pad direkt auf dem Blatt gestanzt.
- Leadframes – der Trägerstreifen, der Blätter, Anschlüsse und manchmal die Glasumhüllung während der Montage hält.
- Sensoranschlüsse und -stifte – die elektrische Schnittstelle für Hall-Effekt-, Reed-, induktive und optische Sensorpakete.
- Gehäuse, Halterungen und Montageclips – gestanztes Blech, das den Sensor im Endprodukt positioniert.
In der Massenproduktion werden diese Teile fast immer auf einem Folgeverbundwerkzeug hergestellt, bei dem das Band durch eine Abfolge von Stationen geführt wird: Stanzen, Lochen, Prägen, Umformen und manchmal In-Die-Montage oder Trennung.
Warum das Reed-Blatt das schwierigste Teil ist
Ein Reed-Blatt muss drei Dinge gleichzeitig tun: wiederholbar federn, Strom führen und in einer präzisen Position innerhalb der Hülle sitzen. Diese Kombination treibt den Toleranzstapel:
| Blattmerkmal | Typische Anforderung | Warum es wichtig ist |
|---|---|---|
| Dicke | 0,10–0,25 mm, ±0,01 mm | Bestimmt Federrate und Ansprechempfindlichkeit |
| Planheit | 0,02 mm oder besser | Verhindert Spaltdrift über die Lebensdauer |
| Wölbung / Biegung | < 0,05 mm pro 10 mm | Hält den Spalt parallel |
| Gratüberhöhung | < 0,02 mm | Vermeidet Partikelbildung und Kurzschlüsse |
| Kontaktzonenbeschichtung | 0,5–3,0 µm Au oder Ag, kontrolliert | Kontaktwiderstand und Verschleiß |
| Blattlänge | ±0,05 mm typisch | Konsistenz der Ansprech-Amperewindungen |
Diese Zahlen sind indikativ für kleine Signal-Reed-Schalter. Hochzuverlässigkeits- oder Hochfrequenzteile verschärfen sie weiter, und die Werkzeugkosten folgen.
Wie wird ein gestanztes Reed-Schalter-Teil tatsächlich hergestellt?
Der Prozess ist eine Kette, und jedes Glied kann die Endtoleranz beeinflussen.
1. Bandauswahl und Eingangskontrolle
Reed-Blätter bestehen normalerweise aus Nickel-Eisen-Legierungen (NiFe) wie 52 Alloy oder 42 Alloy, die wegen ihres vorhersehbaren Wärmeausdehnungskoeffizienten und ihrer magnetischen Permeabilität gewählt werden. Sensoranschlüsse bestehen häufiger aus Messing, Phosphorbronze, Berylliumkupfer oder Kupfer-Nickel-Silizium. Die Dickentoleranz der eingehenden Spule ist der erste Punkt, an dem Genauigkeit gewonnen oder verloren wird – eine Spule, die über ihre Breite um ±0,015 mm variiert, erzeugt Blätter mit unterschiedlicher Federrate, egal wie gut das Werkzeug ist.
2. Werkzeugdesign und Einsatzbearbeitung
Das Werkzeug bestimmt die Geometrie. Für Reed-Blätter sind die kritischen Stationen das Stanzprofil, die Präge- oder Biegestation, die das Kontaktpad festlegt, und jede Umformstation, die eine kontrollierte Biegung einbringt. Werkzeugeinsätze und Stempel werden oft drahterodiert und dann auf einem CNC-Bearbeitungszentrum auf ±0,005 mm fertigbearbeitet, was BQUQ im Haus macht, damit Werkzeugkorrekturen nicht auf einen externen Lieferanten warten müssen.
3. Stanzen und In-Die-Überwachung
Eine gut geführte Folgeverbund-Stanzlinie für Reed-Teile läuft mit:
- Bandvorschubgenauigkeit von ±0,01 mm oder besser
- Tonnen- oder Kraftüberwachung an den Präge- und Stanzstationen
- Regelmäßige Erstmuster- und In-Prozess-Maßprüfungen
- Kontrollierte Schmierung, da die Ölfilmdicke die Prägetiefe verändert
4. Beschichtung und Nachbearbeitung
Die Beschichtung ist der Punkt, an dem viele Reed- und Sensorbauteile still und leise schiefgehen. Gold, Silber, Palladium-Nickel und Zinn verhalten sich auf dünnem Band unterschiedlich, und die Kontaktzone benötigt oft selektive oder Spot-Beschichtung statt vollflächiger Beschichtung. Maskierung, Trommelbeschichtung versus Rolle-zu-Rolle-Beschichtung und das Risiko der Beschichtung in einen Grat sind alles reale Variablen – dieselben Themen, die in Beschichtung von gestanzten Federkontakten behandelt werden.
5. Trennung, Reinigung und Verpackung
Teile, die im Werkzeug getrennt werden, kommen sauber und unverheddert an. Teile, die trommelpoliert oder vibrationsfertigbearbeitet werden, können Medienstaub und Kantenschäden aufnehmen. Bei Reed-Blättern ist die Verpackungsplanheit genauso wichtig wie die Fertigungsplanheit: Ein Blatt, das an der Presse perfekt ist, kann durch einen unachtsamen Beutel verbogen werden.
Toleranz und Prozessfähigkeit: Was sollte ein Käufer tatsächlich spezifizieren?
Der häufigste Beschaffungsfehler ist die Über-Spezifikation von allem. Das Verschärfen einer Toleranz, die die Funktion nicht beeinflusst, erhöht die Werkzeugkosten, verlangsamt die Presse und erhöht die Ausschussrate, ohne das Gerät zu verbessern.
| Parameter | Locker / unkritisch | Funktional / dies spezifizieren | Kostentreiber |
|---|---|---|---|
| Blattlänge | ±0,10 mm | ±0,05 mm | Werkzeuggenauigkeit, Bandvorschub |
| Blattplanheit | 0,05 mm | 0,02 mm | Richten, Prägen, Handhabung |
| Gratüberhöhung | < 0,05 mm | < 0,02 mm | Werkzeugwartungsintervall |
| Beschichtungsdicke | ±50% | ±20% auf der Kontaktzone | Beschichtungsmethode, Maskierung |
| Kontaktspalt (montiert) | ±0,05 mm | ±0,02 mm | Blatt- + Hüllenstapel |
| Oberflächenbeschaffenheit am Kontakt | Wie gestanzt | Kontrolliert, kein Rollover-Grat | Design der Präge station |
Eine praktische Regel: Spezifizieren Sie enge Toleranzen nur für die zwei oder drei Merkmale, von denen die elektrische Leistung des Geräts abhängt. Alles andere sollte „wie gestanzt, gratkontrolliert“ sein.
Wo ±0,005 mm passt
±0,005 mm ist eine realistische CNC-Bearbeitungstoleranz für Werkzeugeinsätze, Stempel und Lehren – keine pauschale Stanztoleranz. Sie ist wichtig, weil sie bestimmt, wie präzise das Werkzeug korrigiert werden kann, wenn ein Lauf driftet. Ein Werkzeug, das nur in 0,02-mm-Schritten eingestellt werden kann, erzeugt immer Teile, die stärker streuen als ein Werkzeug, das in 0,005-mm-Schritten einstellbar ist. Mehr dazu in Hochpräzisions-Stanztoleranzen.
Materialien und Beschichtung für Reed- und Sensorkontakte
| Material | Typische Verwendung | Hinweise |
|---|---|---|
| 52 Alloy / 42 Alloy (NiFe) | Reed-Blätter | Angepasste Wärmeausdehnung, magnetische Reaktion |
| Phosphorbronze | Sensoranschlüsse, Federn | Gute Ermüdungslebensdauer, mäßige Leitfähigkeit |
| Berylliumkupfer | Hochzyklus-Sensorfedern | Beste Ermüdungsfestigkeit, erfordert sorgfältige Handhabung |
| Messing | Allgemeine Anschlüsse, Halterungen | Geringe Kosten, einfache Beschichtung |
| Kupfer-Nickel-Silizium | Präzisionsanschlüsse | Gute Balance aus Festigkeit und Leitfähigkeit |
| Edelstahl 301/304 | Gehäuse, Clips, Halterungen | Korrosionsbeständigkeit, Optionen für Federhärte |
Die Beschichtungswahl folgt der Kontaktphysik. Gold ist Standard für Niedrigpegel-Signalkontakte, bei denen Oxidfilme den Stromkreis unterbrechen würden. Silber bietet niedrigeren Widerstand, aber Sulfide in der Umgebung. Zinn ist billig und lötbar, bildet aber mit der Zeit Whisker. Palladium-Nickel liegt bei Kosten und Leistung zwischen Gold und Silber.
Inspektion: Wie beweisen Sie, dass die Teile gut sind?
Reed- und Sensorbauteile sind klein, dünn und leicht durch die Messung selbst beschädigt. Gute Inspektionspläne kombinieren:
- Optische / Vision-Messung für Profil, Spalt und Grat, berührungslos
- Kraft-Weg-Prüfung auf Stichprobenbasis zur Bestätigung der Federrate
- Beschichtungsdickemessung per XRF an definierten Punkten auf der Kontaktzone
- Planheit auf einer Granit-Messplatte oder per Laserscan
- Funktionale Ansprech-/Abfallprüfung an montierten Mustern, wo der Kunde dies zulässt
Die Stichprobenfrequenz sollte an den Prozess gebunden sein, nicht an einen Kalender. Eine stabile Presse, die ein ausgereiftes Werkzeug fährt, benötigt möglicherweise stündliche Prüfungen; ein neues Werkzeug, das eine neue Legierung fährt, benötigt weit mehr, bis die Prozessfähigkeit nachgewiesen ist.
Kosten-, MOQ- und Lieferzeiten-Realitäten
Gestampfte Reed- und Sensorbauteile sind normalerweise Hochvolumenartikel, aber nicht immer. Konstrukteure, die einen Sensor prototypisieren, benötigen oft 500 Stück, nicht 500.000. Die Wirtschaftlichkeit wird durch Werkzeuge bestimmt, nicht durch den Stückpreis:
- Werkzeuge sind der dominierende Vorabkostenfaktor. Ein einfaches 3–5-Stationen-Folgeverbundwerkzeug für eine Halterung ist bescheiden; ein 10–15-Stationen-Werkzeug mit Prägen, In-Die-Montage und selektiver Beschichtung ist eine ernsthafte Investition.
- Stückpreis fällt steil mit dem Volumen, da die Pressenzeit pro Hub fest ist.
- MOQ kann flexibel sein, wenn das Werkzeug bereits existiert oder wenn das Teil auf einer gemeinsamen Werkzeugplattform gefahren werden kann.
- Lieferzeit teilt sich in Werkzeuglieferzeit und Produktionslieferzeit. Werkzeuge dominieren normalerweise.
BQUQ bietet Angebote in 12 Arbeitsstunden und betreibt vier Produktionslinien in einer Fabrik in Dongguan, sodass ein Reed-Blatt, sein Leadframe und die Montagehalterung zusammen beschafft werden können, anstatt von drei Lieferanten mit drei Toleranzstapeln.
Designregeln, die teure Probleme verhindern
Eine kurze Checkliste, bevor Sie eine Reed- oder Sensor-Stanzzeichnung freigeben:
1. Halten Sie das Kontaktpad auf einer einzigen Ebene – vermeiden Sie Umformung durch die Kontaktzone.
2. Geben Sie an jeder Biegung einen großzügigen Radius vor; scharfe Innenkanten reißen in NiFe-Legierungen.
3. Spezifizieren Sie Gratrichtung und Gratüberhöhung, nicht nur „entgraten“.
4. Vermeiden Sie enge Hälse zwischen Trägerstreifen und Teil, wo der Streifen das Prägen überleben muss.
5. Definieren Sie das Datum für die Planheitsmessung – sonst ist die Messung nicht reproduzierbar.
6. Geben Sie die Beschichtungsdicke auf der Kontaktzone getrennt vom Rest des Teils an.
7. Fordern Sie einen Erstmusterprüfbericht mit tatsächlichen Zahlen an, nicht nur Bestanden/Nicht bestanden.
Häufig gestellte Fragen
F: Was ist die engste erreichbare Toleranz bei gestanzten Reed-Schalter-Blättern?
A: Auf dünnem NiFe-Band sind ±0,02 mm bei der Blattlänge und 0,02 mm Planheit realistische Produktionstoleranzen, wobei engere Werte bei ausgewählten Merkmalen zu höheren Kosten möglich sind. Die Werkzeugeinsätze selbst können auf ±0,005 mm bearbeitet werden, was den Korrekturspielraum bietet, um die Teiletoleranz zu halten. Alles, was enger als ±0,01 mm bei einem gestanzten Blatt ist, sollte durch gemessene Geräteleistung gerechtfertigt sein, nicht durch Gewohnheit.
F: Welches Material ist am besten für Reed-Schalter-Blätter?
A: Nickel-Eisen-Legierungen wie 52 Alloy sind die Standardwahl, weil ihr Wärmeausdehnungskoeffizient zur Glasumhüllung passt und ihre magnetische Permeabilität ein vorhersehbares Ansprechverhalten ermöglicht. Die Dicke liegt typischerweise bei 0,10–0,25 mm. Für Sensoranschlüsse und Federn ist Phosphorbronze oder Berylliumkupfer normalerweise besser, weil Ermüdungslebensdauer und Leitfähigkeit wichtiger sind als magnetische Reaktion.
F: Wie kontrollieren Sie Grate an kleinen gestanzten Sensorkontakten?
A: Die Gratkontrolle beginnt im Werkzeug: korrekter Stempel-zu-Werkzeug-Spalt, scharfe Schneidkanten und ein Wartungsintervall basierend auf der Hubzahl statt auf sichtbarem Verschleiß. Eine Präge- oder Schabstation kann den Rollover-Grat flachdrücken oder entfernen. Die In-Prozess-Vision-Inspektion bestätigt dann die Gratüberhöhung, die typischerweise unter 0,02 mm für Reed- und Sensorbauteile gehalten wird, bei denen lose Partikel intermittierenden Kontakt verursachen würden.
F: Können Reed-Blätter und Leadframes in einem Folgeverbundwerkzeug gestanzt werden?
A: Ja, und es ist oft der bessere Ansatz. Blätter, Leadframes und jede kleine Halterung in einem Werkzeug zu fahren, hält die Toleranzbeziehung zwischen ihnen konsistent, reduziert die Handhabung und senkt die Anzahl der Eingangsprüfpunkte. Der Kompromiss ist ein komplexeres Werkzeug und eine längere Werkzeuglieferzeit, was sich nur bei aussagekräftigem Volumen auszahlt.
F: Welche Beschichtung sollte für Niedrigpegel-Signalkontakte spezifiziert werden?
A: Gold über Nickel ist die übliche Antwort für Niedrigpegel-Signale, weil es die Bildung von Oxid- und Sulfidfilmen widersteht. Die Dicke beträgt üblicherweise 0,5–1,5 µm Gold über 1–2 µm Nickel, selektiv auf die Kontaktzone aufgebracht, um Kosten zu kontrollieren. Silber ist eine Alternative, wenn der Kontaktwiderstand wichtiger ist als die Umgebungsstabilität, aber es benötigt eine kontrollierte Atmosphäre oder eine Sperrschicht.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Kundenspezifische Metallstanzfähigkeiten: /custom-metal-stamping/
- Gestampfte Anschlüsse und Kontakte: /stamping-terminals-contacts/
- Gestampfte Halterungen und Befestigungen: /stamping-brackets-mounts/
- Branchentrends: /industry-dynamics/
- Technische Artikel: /bquq-blog/
- FAQ und Fallstudien: /faq/ | /case/
Verfasst vom BQUQ Engineering Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


