
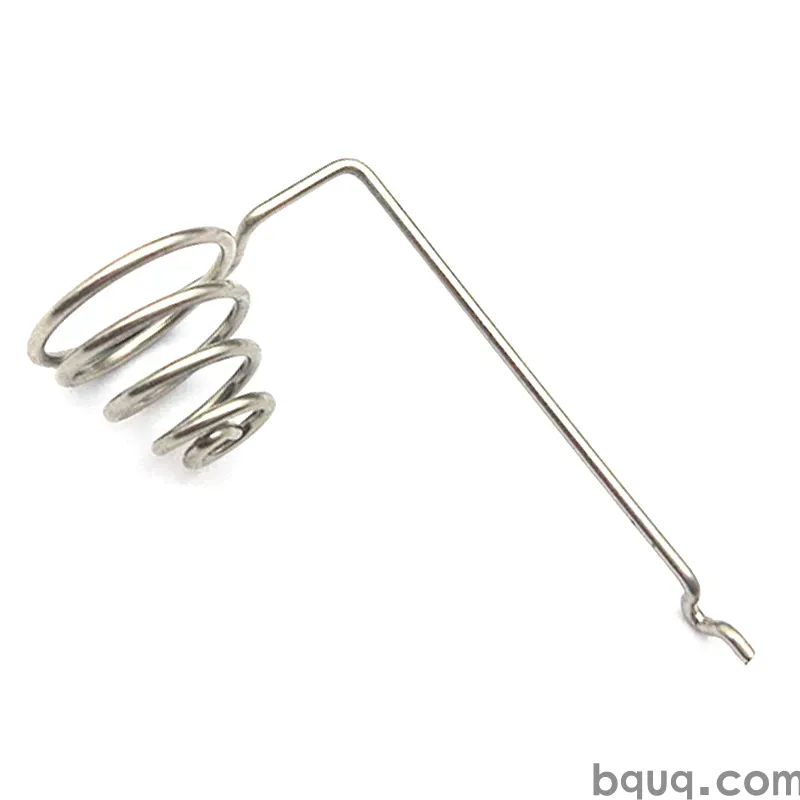
Geprägte Erdungshardware für die Elektronik
Kurze Antwort: Geprägte Erdungshardware sind die kleinen Metallteile – Clips, Federfinger, gezahnte Scheiben und Schraubanschlüsse –, die eine Leiterplatte, ein Chassis oder eine Abschirmung mit einer gemeinsamen Masse verbinden. Ihre Aufgabe erscheint trivial, doch die elektrische Anforderung ist streng: Der Kontaktwiderstand muss niedrig und stabil bleiben, typischerweise unter etwa 10 Milliohm pro Verbindung, über Temperatur, Vibration und Korrosion während der gesamten Produktlebensdauer. Die Teile, die EMC- oder Sicherheitstests nicht bestehen, sind selten die teuren. Es sind die billigen geprägten Kontakte, die ihre Normalkraft verloren haben oder an der Grenzfläche korrodiert sind.
Erdung ist der Punkt, an dem mechanisches Design und elektrische Leistung aufeinandertreffen. Ein Clip, der auf einer Zeichnung gut aussieht, kann auf dem Prüfstand Durchgang zeigen und dennoch im Salzsprühtest versagen oder nach Vibration den Kontaktdruck verlieren und einen Sicherheitserdungspfad unterbrechen. Dieser Leitfaden behandelt, was geprägte Erdungsteile leisten, welche Materialien und Beschichtungen niedrige Widerstände gewährleisten und wie man die Verbindungen für die Praxis auslegt und prüft.
Warum Erdungshardware in der Elektronik wichtig ist
Eine Erdungsverbindung dient drei verschiedenen Herren. Für die Sicherheit bietet sie einen niederimpedanten Fehlerstrompfad, damit ein Kurzschluss den Schutzschalter auslöst, anstatt ein Chassis unter Spannung zu setzen. Für die EMC gibt sie hochfrequenten Rückströmen einen kontrollierten Pfad, damit sie nicht abstrahlen. Für die ESD leitet sie statische Ladung zu einem definierten Bezugspunkt ab, ohne empfindliche Komponenten zu beschädigen.
Jeder Zweck hat eine andere Toleranz gegenüber dem Widerstand. Eine Sicherheitserdung muss wiederholten Fehlerströmen standhalten; eine HF-Erdung muss bei Hunderten von MHz niederimpedant sein, was ebenso von der Geometrie wie vom Material abhängt. Deshalb ist ein Erdungsclip ein Präzisionsstanzteil und kein Halter: Kontaktkraft, Kontaktfläche und Beschichtung bestimmen den Widerstand, und alle drei verschlechtern sich durch Korrosion und mechanische Relaxation.
Arten von geprägten Erdungsteilen
Die Familie der geprägten Erdungsteile ist breiter, als die meisten Stücklisten vermuten lassen.
Federfinger sind freitragende oder U-förmige Kontakte, die ein Board-Pad oder eine Chassis-Schiene pressen, um eine nachgiebige Erdung herzustellen. Einzel- und Doppelfinger tauschen Kontaktkraft gegen Einsteckkraft. Gezahnte Scheiben – Stern-, Innenzahn- oder Außenzahn-Scheiben – beißen durch Oxid und Lack, um unter einem Schraubenkopf blankes Metall zu erreichen. Erdungsclips halten eine Abschirmhaube oder ein Metallgehäuse fest und erden es gleichzeitig. Schraubanschlüsse und Erdungsplatten bieten eine verschraubte Schnittstelle für einen Erdungsbolzen. EMI-Zäune und Dichtungen auf Board-Ebene bilden einen durchgehenden leitfähigen Umfang um einen störenden Bereich. Chassis-Abstandshalter mit leitfähiger Spitze positionieren und erden eine Platine.
Da diese Teile oft in derselben Baugruppe vorkommen, lohnt es sich meist, die ganze Familie auf gemeinsamen Werkzeugen zu stanzen. Deshalb beziehen Einkäufer häufig Stanzklemmen und Kontakte zusammen mit ihren Abschirm- und Gehäuseteilen.
Materialien und Beschichtungen für niedrigen Kontaktwiderstand
Das Grundmetall bestimmt Leitfähigkeit und Federeigenschaften; die Beschichtung bestimmt, was an der Grenzfläche passiert.
| Oberfläche | Typischer Kontaktwiderstand | Korrosionsbeständigkeit | Lötbarkeit | Typische Verwendung |
|---|---|---|---|---|
| Matte Zinn über Nickel | Niedrig, stabil | Mäßig | Ausgezeichnet | Lötbare Erdungen, hohe Stückzahlen |
| Glänzendes Zinn | Anfangs niedrig | Geringer; Whisker-Risiko | Gut | Kostengetriebene Lötverbindungen |
| Nickel (blank) | Niedrig bis mäßig | Gut | Schlecht ohne Flussmittel | Verschleißflächen, Schraubenschnittstellen |
| Nickel + Gold-Flash | Sehr niedrig, sehr stabil | Ausgezeichnet | Gut | Niedrigpegel-Signal- und HF-Erdung |
| Silber | Am niedrigsten | Schlecht ohne Deckschicht | Gut | Hochstromkontakte, nicht exponiert |
| Zink / Chromat auf Stahl | Mäßig | Gut | Nicht lötbar | Chassis-zu-Chassis-Verbindung |
Für eine lötbare Board-Erdung ist matte Zinn über einer Nickelbarriere die Standardwahl. Für eine verschraubte oder wiederholt gesteckte Verbindung hält eine Nickel-Unterbeschichtung mit dünnem Gold-Flash den Widerstand niedrig und stabil und widersteht Reibkorrosion. Spezifizieren Sie Gold nicht über eine ganze Scheibe oder einen ganzen Clip – beschränken Sie es auf die Kontaktzone, denn die Goldkosten werden von der Fläche bestimmt. Der Beitrag Beschichtung für Stanzkontakte erklärt, wie man je nach Schnittstellentyp zwischen Zinn, Nickel und Gold wählt.
Auslegung auf Kontaktwiderstand und Haltekraft
Der Widerstand ist keine einzelne Zahl; er ist eine Summe aus Volumenwiderstand, Einschnürungswiderstand an den Kontaktpunkten und Filmwiderstand an der Oberfläche. Die letzten beiden steuern Sie über Normalkraft, Kontaktgeometrie und Beschichtung.
| Designparameter | Typisches Ziel | Warum es wichtig ist |
|---|---|---|
| Normalkraft pro Kontakt | 0,5–3 N | Ausreichend, um Filme zu durchbrechen und verbunden zu bleiben; zu viel verformt das Chassis |
| Kontaktwiderstand pro Verbindung | < 10 mΩ | Hält Fehlerstrom- und HF-Rückpfade niederimpedant |
| Wischweg beim Fügen | 0,3–1,0 mm | Reinigt Oxid vom Kontaktpunkt beim Einführen |
| Steckzyklen | 10–100 für Service-Teile | Bestimmt Federhärte und Beschichtungswahl |
| Betriebstemperatur | -40 bis +105 °C | Treibt Spannungsrelaxation und Beschichtungswahl |
Federfinger sollten aus einer Federlegierung – Phosphorbronze oder einer Kupfer-Beryllium-Legierung – gefertigt und so geformt werden, dass der Finger in einem Durchbiegungsbereich arbeitet, der die Spannung unter der Streckgrenze des Materials hält. Ein bei der Montage überdehnter Finger relaxiert und verliert innerhalb weniger Temperaturzyklen an Kraft. Geben Sie der Gegenfläche einen definierten Wischweg, damit der Kontaktpunkt sich selbst reinigt, und vermeiden Sie Konstruktionen, bei denen der Finger bei jedem Zyklus denselben Punkt ohne Gleitbewegung kontaktiert.
Prüfung und Qualitätskontrolle
Der Kontaktwiderstand wird mit einer Vierdraht-(Kelvin-)Methode gemessen, um Leitungswiderstände zu eliminieren, und typischerweise in Milliohm bei einem festgelegten Prüfstrom angegeben. Steckkraft- und Haltekrafttests bestätigen, dass der Finger die ausgelegte Normalkraft liefert. Salzprüh- und Mixed-Flowing-Gas-Tests prüfen das Korrosionsverhalten der Beschichtung. Vibrations- und Temperaturwechseltests prüfen, dass die Verbindung nach mechanischer und thermischer Belastung niederohmig bleibt.
Bei BQUQ liefern wir geprägte Erdungsteile standardmäßig mit Maßprüfprotokollen und können Kontaktwiderstands- oder Beschichtungsdickenprüfungen in den Qualitätsplan aufnehmen. Für das vollständige Bild, wie Stanzkontakte geprüft werden, behandeln die Leitfäden Erdungsclips und EMI-Abschirmkontakte die Geometrie- und Testaspekte.
Häufig gestellte Fragen
F: Welchen Kontaktwiderstand sollte eine Erdungsverbindung haben?
A: Für die meisten elektronischen Erdungsverbindungen sollte ein Ziel von unter etwa 10 Milliohm pro Schnittstelle angestrebt werden, gemessen mit einer Vierdraht-Methode. HF-Erdungen benötigen oft niedrigere und stabilere Widerstände, was üblicherweise eine Nickel-Unterbeschichtung mit Gold-Flash auf der Kontaktzone statt blankem Zinn bedeutet.
F: Welche Beschichtung ist am besten für einen Erdungsclip?
A: Das hängt von der Schnittstelle ab. Für eine gelötete Erdung ist matte Zinn über Nickel die Standard- und kostengünstigste zuverlässige Option. Für eine Schraub- oder wiederholt gesteckte Verbindung hält eine Nickel-Unterbeschichtung mit dünnem Gold-Flash den Widerstand niedrig und stabil und widersteht Reibkorrosion. Blankes Nickel ist eine gute Verschleißfläche, aber schwer zu löten.
F: Warum verliert ein Erdungsclip nach einigen Monaten den Kontakt?
A: Normalerweise durch Spannungsrelaxation oder Korrosion. Ein bei der Montage überdehnter Finger verliert allmählich an Normalkraft, und am Kontaktpunkt bildet sich ein Oxid- oder Korrosionsfilm. Beheben Sie dies, indem Sie den Finger so auslegen, dass er in seinem elastischen Bereich arbeitet, einen Wischweg beim Fügen vorsehen und eine für die Umgebung geeignete Beschichtung wählen.
F: Können geprägte Erdungsteile mit engen Toleranzen gefertigt werden?
A: Ja. Erdungsclips, Federfinger und Scheiben werden standardmäßig mit ±0,05 mm an kritischen Merkmalen gestanzt, mit engerer Kontrolle, wo eine bestimmte Kontakthöhe oder Fingerposition dies erfordert. Da diese Teile die elektrische Leistung bestimmen, behandeln wir die kontaktkritischen Maße als Schlüsselmerkmale im Prüfplan.
F: Wie sind die Lieferzeit und die Mindestbestellmenge für geprägte Erdungshardware?
A: Es gibt keine feste Mindestbestellmenge; das praktische Minimum hängt vom Werkzeug ab. Weiche oder Bridge-Werkzeuge unterstützen Kleinserien, während Folgeverbundwerkzeuge hohe Stückzahlen bedienen. Senden Sie die Zeichnung mit Material, Beschichtung und Menge an sc@bquq.com, und BQUQ gibt innerhalb von 12 Arbeitsstunden ein indikatives Angebot zurück.
Verwandte Ressourcen
- Geprägte Erdungsclips: Geometrie- und Designhinweise für Clips, die auch Erdungsstrom führen.
- Klemmen und Kontakte: geprägte Kontakt- und Erdungsteile, hergestellt auf Folgeverbundwerkzeugen.
- Über BQUQ: ein ISO9001-zertifiziertes Quellwerk in Dongguan, das Stanzen, CNC, Federn, Spannzangen und Kühlkörper unter einem Dach betreibt.
- Kontaktieren Sie uns: Senden Sie Ihre Zeichnung an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden.
Verfasst vom BQUQ-Engineering-Team. BQUQ ist ein ISO9001-zertifiziertes Quellwerk in Dongguan, China, das CNC-Bearbeitung, Metallstanzen, Sonderfedern, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


