
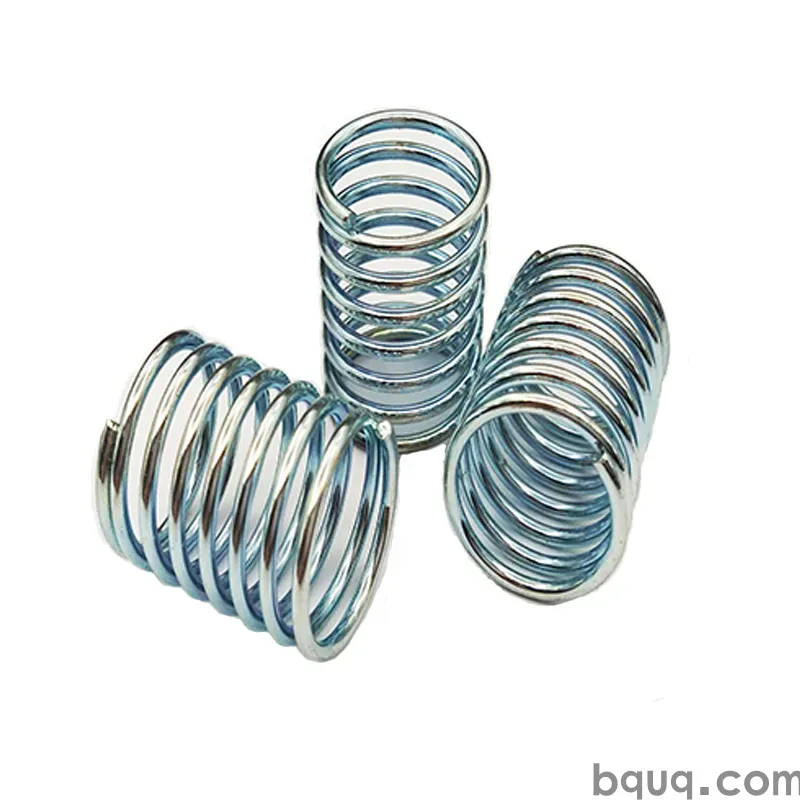
Federn in Haushaltsgeräten: Kosten, Lebensdauer und Konsistenz
Kurze Antwort: Für die meisten Haushaltsgeräte sollte eine gut spezifizierte Druck-, Zug- oder Torsionsfeder 100.000 bis 1.000.000+ Zyklen bei 30–50 % der Zugfestigkeit ihres Materials überstehen und innerhalb von ±5 % der Nennlast bei wettbewerbsfähigen Stückkosten von etwa 0,01–0,15 USD in mittleren Stückzahlen liegen. Die drei Variablen, die darüber entscheiden, ob Sie dieses Ziel erreichen, sind Drahtgüte, Spannungsindex (D/d) und Endwindungssteuerung – nicht das visuelle Erscheinungsbild der Feder. Käufer, die Federn als Massenware behandeln, zahlen später meist durch Feldrückläufer, klemmende Deckel und hörbare Verriegelungsausfälle. BQUQ fertigt Sonderfedern in Dongguan unter ISO9001, bietet Angebote in 12 Arbeitsstunden und unterstützt flexible MOQ für Geräte-OEMs.
Federn in Haushaltsgeräten versagen selten dramatisch. Sie sacken ab, verlieren Vorspannung, korrodieren, klappern oder kommen in einer Charge an, die sich anders verhält als die letzte. Bei einem Waschmaschinen-Deckelverschluss oder einem Kühlschranktürscharnier ist eine Lastdrift von 10 % der Unterschied zwischen einem befriedigenden Einrasten und einem Garantieeinsatz. Dieser Artikel erläutert den dreifachen Zielkonflikt, den Geräteentwickler tatsächlich managen – Kosten, Lebensdauer und Konsistenz – und zeigt, wo jede Entscheidung gewonnen oder verloren wird.
Warum versagen Federn in Haushaltsgeräten im Feld?
Feldausfälle bei Gerätefedern lassen sich in vier Mechanismen gruppieren, und nur einer davon ist „die Feder ist gebrochen“.
Ermüdung und Lastverlust
Unter wiederholter Wechselbeanspruchung verliert eine Feder, die oberhalb von etwa 45 % der Zugfestigkeit ihres Materials betrieben wird, an freier Länge und Tragfähigkeit, bevor sie reißt. Eine Geschirrspülertürfeder, die zehn Jahre lang zweimal täglich betätigt wird, sieht etwa 7.300 Zyklen – unkritisch. Eine Kühlschranktürschalterfeder, die 40-mal täglich betätigt wird, sieht im selben Zeitraum 146.000 Zyklen – ein völlig anderes Konstruktionsproblem. Die Ermüdungslebensdauer skaliert stark mit dem Spannungsverhältnis, sodass eine Reduzierung der Betriebsspannung um 10 % die Zyklenlebensdauer um ein Mehrfaches erhöhen kann.
Korrosion und galvanischer Angriff
Geräteumgebungen umfassen Dampf, Reinigungsmittel, Kondensation und Lebensmittelsäuren. Verzinkter Kohlenstoffstahl ist in trockenen Innenbereichen ausreichend; in der Nähe einer Geschirrspülerwanne oder eines Kühlschrank-Abtauablaufs ist 302 oder 304 Edelstahl die sicherere Standardwahl. Wo die Feder ein anderes Metall berührt – eine Aluminiumhalterung, einen Messinganschluss – beschleunigt sich die galvanische Korrosion am Kontaktpunkt, selbst wenn die Feder selbst beschichtet ist.
Relaxation und Kriechen
Bei erhöhten Temperaturen (Backofentüren, Trocknertrommeln, Heizungsgehäuse) verlieren Federn Last ohne sichtbare Beschädigung. Dies ist Spannungsrelaxation, und sie wird von Temperatur und Anfangsspannung bestimmt, nicht von der Zyklenzahl. Eine Feder, die bei 25 °C einwandfrei ist, kann bei 120 °C in wenigen hundert Stunden 15 % ihrer Last verlieren.
Charge-zu-Charge-Drift
Der am meisten unterschätzte Ausfallmodus. Zwei Lieferungen „derselben“ Feder können sich um 8–12 % in der Last unterscheiden, wenn Drahtdurchmesser, Windungszahl oder Wärmebehandlung driften. Das Gerät lässt sich noch montieren; das Gefühl ändert sich; der Kunde bemerkt es.
Kosten, Lebensdauer und Konsistenz: der eigentliche Zielkonflikt
Geräteprogramme sind kostengetrieben, daher lohnt es sich, explizit zu machen, was jede Konstruktionsentscheidung kostet und bringt.
| Konstruktionsentscheidung | Typische Kostenauswirkung | Auswirkung auf die Lebensdauer | Auswirkung auf die Konsistenz |
|---|---|---|---|
| Musikdraht → 302 Edelstahl | +25 % bis +60 % | Großer Gewinn in nassen/feuchten Bereichen | Lasttoleranz etwas schwerer zu halten |
| D/d-Index von 6 auf 10 erhöhen | Neutral bis +5 % | Großer Gewinn (geringere Spannung) | Toleranz leichter zu halten |
| Kugelstrahlen hinzufügen | +8 % bis +15 % | 2–5× Ermüdungslebensdauer | Neutral |
| Lasttoleranz ±10 % → ±5 % verschärfen | +10 % bis +20 % | Neutral | Großer Gewinn |
| Heißes Vorsetzen (Scragging) hinzufügen | +5 % bis +10 % | Reduziert frühes Absacken | Großer Gewinn bei der Stabilität der freien Länge |
| Wechsel zu konischen/geformten Enden | +5 % bis +15 % | Neutral | Besserer Sitz, weniger Klappern |
Das Muster ist konsistent: Der günstigste Weg, Lebensdauer zu kaufen, ist die Geometrie (Index und Spannung), und der günstigste Weg, Konsistenz zu kaufen, ist Prozesskontrolle (Vorsetzen, Messen, Drahtchargendisziplin). Materialaufwertungen sollten echten aggressiven Umgebungen vorbehalten bleiben.
Woher die Kosten tatsächlich kommen
Der Stückpreis in mittleren Stückzahlen wird durch Drahtverbrauch, Maschinenzeit und Ausschussrate bestimmt – nicht durch die Länge der Feder. Eine kurze Feder mit niedrigem Index und engen Toleranzen kann mehr kosten als eine längere mit lockerer Toleranz, weil sie langsamer läuft und mehr Ausschuss produziert. Wenn Käufer Kostensenkungen fordern, geht es in der produktiven Diskussion meist darum, eine unkritische Toleranz zu lockern oder zwei ähnliche Federn zu einer Teilenummer zusammenzufassen, nicht darum, die Marge des Lieferanten zu drücken.
Wie spezifiziert man eine Gerätefeder für lange Lebensdauer?
Eine vollständige Spezifikation beseitigt Mehrdeutigkeiten und ermöglicht es dem Hersteller, zu optimieren statt zu raten.
| Parameter | Was anzugeben ist | Warum es wichtig ist |
|---|---|---|
| Funktion | Halten, Rückstellen, Verriegeln, Dämpfen, Vorspannen | Bestimmt, ob Last oder Federrate maßgeblich ist |
| Last bei Position | z. B. 12 N bei 18 mm | Primäres Abnahmekriterium |
| Federrate | N/mm, mit Toleranz | Steuert Gefühl und Weg |
| Freie Länge | mm, mit Toleranz | Wechselwirkt mit der Einbauhöhe |
| Max. Einbauhöhe | mm | Setzt das Risiko der Blockhöhe |
| Ziel der Zyklenlebensdauer | z. B. 200.000 Zyklen | Treibt die Wahl des Spannungsindex |
| Umgebung | Temperaturbereich, Feuchtigkeit, Chemikalien | Treibt Material und Beschichtung |
| Endzustand | Geschlossen, geschliffen, offen, Haken | Beeinflusst Sitz und Kosten |
| Erscheinungsbild | Beschichtung, Farbe, Gratgrenzen | Optik und Sicherheit |
| Referenznorm | ISO oder DIN, wo anwendbar | Beseitigt Interpretationsrisiko |
Den richtigen Index wählen
Der Federindex (D/d, mittlerer Windungsdurchmesser geteilt durch Drahtdurchmesser) ist der stärkste Hebel für die Lebensdauer. Ein Index unter 4 macht die Feder schwer zu wickeln und konzentriert die Spannung auf die Innenseite der Windung. Ein Index über 12 macht die Feder anfällig für Knicken und erschwert die Konzentrizität. Für Geräteanwendungen ist ein Index von 6 bis 10 der praktische Optimalbereich: fertigbar, stabil und tolerant gegenüber realen Einbaufehlausrichtungen.
Materialauswahl in einem Absatz
Musikdraht (ASTM A228) ist die Standardwahl für trockene Mechanismen bei moderaten Temperaturen und bietet die beste Ermüdungsleistung pro Dollar. Ölvergüteter Draht eignet sich für größere Durchmesser und höhere Lasten. 302 und 304 Edelstahl bewältigen Feuchtigkeit, Dampf und Lebensmittelkontaktbereiche. 17-7 PH ist den Aufpreis nur wert, wenn Sie hohe Festigkeit plus Korrosionsbeständigkeit bei erhöhter Temperatur benötigen. Für einen tieferen Vergleich lesen Sie unseren Artikel über Federn aus ölvergütetem Draht.
Konsistenz: der versteckte Kostentreiber
Konsistenz ist der Bereich, in dem Geräteprogramme still Geld verlieren. Eine Feder, die um ±12 % in der Last schwankt, zwingt die Montagelinie, ein breiteres Gefühlsband zu akzeptieren, und zwingt das Qualitätsteam, mehr Beschwerden zu bearbeiten. Drei Kontrollen schließen die meisten Lücken.
Disziplin bei eingehendem Draht
Die Toleranz des Drahtdurchmessers skaliert direkt mit der Last: Bei einer Druckfeder variiert die Last ungefähr mit der vierten Potenz des Drahtdurchmessers. Eine Drahtdurchmesservariation von 1 % kann eine Lastvariation von 4 % erzeugen, bevor überhaupt ein Wickelfehler hinzukommt. Lieferanten, die Draht chargenweise einkaufen und den Durchmesser bei Wareneingang verifizieren, starten mit einem strukturellen Vorteil.
Prozessbegleitende Messung
Lastprüfung bei der spezifizierten Einbauhöhe, nicht nur Maßprüfung, ist die einzige Möglichkeit, Drift früh zu erkennen. Reine Federratenprüfungen übersehen Verschiebungen der freien Länge; reine Längenprüfungen übersehen Änderungen der Federrate. Siehe Federlastprüfung für die relevanten Messmethoden.
Vorsetzen und Wärmebehandlung
Heißes Vorsetzen (Scragging) überlastet die Feder absichtlich einmal, sodass die ersten Prozent Absacken in der Fabrik statt im Gerät auftreten. Es kostet einen kleinen Betrag pro Stück und beseitigt die häufigste Beanstandung in der Frühphase.
Design-Checkliste vor der Angebotsanfrage
- Definieren Sie die maßgebliche Last und die Position, an der sie gemessen wird.
- Geben Sie das Ziel der Zyklenlebensdauer und die erwarteten Zyklen pro Tag an.
- Bestätigen Sie die Umgebung: Temperaturbereich, Feuchtigkeit, Reinigungschemikalien.
- Entscheiden Sie, ob die optische Oberfläche wichtig ist oder nur die Funktion.
- Bestätigen Sie die Einbauhöhe und die maximale komprimierte Höhe.
- Notieren Sie angrenzende Metalle für galvanisches Risiko.
- Stellen Sie die Montagezeichnung bereit, nicht nur die Federzeichnung.
Die Weitergabe des Montagekontexts ermöglicht es dem Hersteller, Interferenzen, Knickrisiken und Toleranzstapelprobleme vor der Werkzeugerstellung zu erkennen. Sie verkürzt auch die Angebotserstellung: BQUQ liefert die meisten Angebote für Sonderfedern innerhalb von 12 Arbeitsstunden, wenn Last, Weg und Umgebung spezifiziert sind.
Beschaffung und MOQ-Überlegungen
Geräte-OEMs benötigen oft drei Dinge gleichzeitig: einen wettbewerbsfähigen Stückpreis, einen Lieferanten, der vom Prototyp auf Millionen skalieren kann, und genügend Flexibilität, um Pilotbauten ohne Verpflichtung zu einer vollen Produktionsbestellung durchzuführen. Flexible MOQ ist in der Prototypen- und Pilotphase am wichtigsten, wo ein Mindestbestellwert von 5.000 Stück eine Designiteration blockieren kann. Sobald das Design eingefroren ist, verschiebt sich die Wirtschaftlichkeit hin zu Volumen und Wiederholbarkeit.
Bei Programmen mit mehreren Federteilenummern über eine Produktfamilie hinweg lohnt sich eine Konsolidierungsprüfung: Identischer Draht, ähnlicher Index und gemeinsame Endbedingungen können oft auf derselben Einrichtung gefertigt werden, was Rüstkosten senkt und die Charge-zu-Charge-Konsistenz verbessert. Unser Überblick über MOQ-Ökonomie bei Federn behandelt, wie eine Erstbestellung strukturiert wird.
Häufig gestellte Fragen
F: Wie lange sollte eine Gerätefeder halten?
A: Es hängt von den Zyklen pro Tag ab, nicht von Kalenderjahren. Eine Feder, die täglich 5-mal betätigt wird, benötigt weit weniger Ermüdungsreserve als eine, die täglich 50-mal betätigt wird. Als Faustregel gilt: Auslegung auf mindestens das 3-fache der erwarteten Betriebszyklen, Betriebsspannung unter 40–45 % der Zugfestigkeit halten und ein Ziel für die Zyklenlebensdauer in der Zeichnung angeben, damit der Hersteller den Index entsprechend dimensionieren kann.
F: Ist Edelstahl für Gerätefedern immer besser?
A: Nein. Edelstahl widersteht Korrosion, hat aber im Allgemeinen eine geringere Ermüdungsfestigkeit und höhere Kosten als Musikdraht. Verwenden Sie Edelstahl dort, wo Feuchtigkeit, Dampf, Reinigungsmittel oder Lebensmittelsäuren vorhanden sind – beispielsweise in Nassbereichen von Geschirrspülern und Kühlschränken. In trockenen Innenmechanismen liefern Musikdraht oder ölvergüteter Draht in der Regel eine längere Lebensdauer zu geringeren Kosten.
F: Warum verlieren meine Federn nach einigen Monaten an Last?
A: Die übliche Ursache ist Spannungsrelaxation, angetrieben durch erhöhte Temperatur und hohe Anfangsspannung. Zwei Maßnahmen wirken gut: die Betriebsspannung durch Erhöhung des Federindex reduzieren und heißes Vorsetzen spezifizieren, damit das anfängliche Absacken vor der Montage auftritt. Wenn das Gerät heiß läuft, bestätigen Sie die maximale Einsatztemperatur des Materials, bevor Sie annehmen, dass eine Beschichtung das Problem löst.
F: Welche Toleranz sollte ich für die Federlast angeben?
A: Für die meisten Gerätemechanismen ist ±10 % Last bei der Einbauhöhe erreichbar und wirtschaftlich. Verschärfen Sie auf ±5 % nur dort, wo das Gefühl oder die Verriegelungskraft wirklich davon abhängt, denn engere Toleranzen erhöhen Stückkosten und Ausschussrate. Messen Sie die Last immer bei der Einbauhöhe, nicht bei der freien Länge.
F: Kann ein Federlieferant Druck-, Zug- und Torsionsteile abdecken?
A: Ja, und eine Konsolidierung ist meist lohnenswert. Ein einzelner Lieferant, der alle drei Familien fertigt, teilt Drahtbestand, Wärmebehandlung und Prüfdisziplin, was die Konsistenz über die Stückliste hinweg verbessert. BQUQ produziert Druck-, Zug- und Torsionsfedern zusammen mit Stanz- und CNC-Teilen in einem ISO9001-Werk in Dongguan.
Verwandte Ressourcen
- Über BQUQ und unsere vier Produktionslinien: /about/
- Druckfedern für Verriegelungs-, Vorspann- und Rückstellfunktionen
- Torsionsfedern für Scharnier- und Klappenmechanismen
- Zugfedern für Tür- und Schubladenrückstellung
- Branchentrends bei der Beschaffung von Gerätekomponenten: /industry-dynamics/
- Weitere technische Artikel: /bquq-blog/
- Häufige Beschaffungsfragen: /faq/
- Programmbeispiele: /case/
- Angebot anfordern: /contact/
Verfasst vom BQUQ-Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einem ISO9001-Werk. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


