technischer Artikel: Titan Grade 5, Toleranz 0,01 mm, Oberfläche anodisiert Typ II / Typ III, Lieferzeit 15 Arbeitstage, Mindestbestellmenge 500 Stk. Kapazität für Medizinprodukte. Zeichnungsprüfung und Erstmusterbericht inklusive.
Fachartikel
Wichtigste Erkenntnisse
Technischer Artikel für CNC-Bearbeitung verwendet Stahl 4140 / 4340 mit Hartverchromung 0,025 mm, gehalten auf ±0,003 mm, produziert in 20 Arbeitstagen bei MOQ 200 Stück. Die ±0,003 mm ergeben sich aus der Werkzeuggeometrie, nicht aus einer Prüfungsfilterung. Die Hartverchromung 0,025 mm verlängert die Lebensdauer. Der Kostendruck in der Robotik kommt von Sekundäroperationen: Entgraten, Beschichten und 100 % Prüfung, nicht von einem Wechsel des Rohmaterials.
Es gibt keinen Mangel an Lieferanten, die technischer Artikel anbieten können. Der Mangel liegt bei Lieferanten, die erklären können, warum ±0,003 mm gewählt wurde, was Hartverchromung 0,025 mm für die Lebensdauer bewirkt und wie 20 Arbeitstage abgesichert werden, wenn Werkzeuge repariert werden müssen.
Wichtige Spezifikationen auf einen Blick
| Parameter | Wert / Bereich |
|---|---|
| Material | Stahl 4140 / 4340 |
| Oberflächenbeschaffenheit | Hartverchromung 0,025 mm |
| Lieferzeit (Produktion) | 20 Arbeitstage |
| MOQ (Produktion) | 200 Stück |
Markt- und technischer Kontext
Der Druck auf die Lieferzeiten hat sich in der gesamten Robotik verschärft. Was früher ein 12-wöchiger Werkzeug- und Qualifizierungszyklus war, wird heute mit 20 Arbeitstagen angeboten, was nur funktioniert, wenn Werkzeugkonstruktion und Prozessvalidierung parallel laufen.
Der Kostendruck in der Robotik kommt selten vom Rohmaterial. Er kommt von Sekundäroperationen: Entgraten, Beschichten und 100 % Prüfung. Das Entfernen eines dieser Schritte bewegt die Stückkosten meist stärker als jede Materialsubstitution.
Wie wir es fertigen
Die Werkzeuge werden um die gemessene Prozessfähigkeit herum konstruiert, sodass ±0,003 mm eine Folge der Werkzeuggeometrie und nicht eines Prüfungsfilters ist. Deshalb sind 20 Arbeitstage realistisch und nicht optimistisch.
Weiterführende Lektüre: Kundenspezifischer CNC-Spannzangenfutter mit Gabelschlüssel-Set.
Wärmebehandlung und Oberflächenbehandlung werden als kontrollierte Schritte geplant, nicht als Nachgedanken. Die Hartverchromung 0,025 mm wird in einem definierten Dickenbereich aufgebracht und verifiziert, da Variation hier mehr Feldausfälle verursacht als Maßabweichungen.
Entgraten und Kantenbearbeitung sind für technischer Artikel in der Zeichnung spezifiziert. Eine scharfe Kante, die die Maßprüfung besteht, kann dennoch bei der Montage versagen, daher ist der Kantenbruch ein kontrollierter Parameter und nicht ein kosmetischer.
Material und Oberflächenbeschaffenheit
Stahl 4140 / 4340 ist der Standard für technischer Artikel, weil er ±0,003 mm vorhersehbar hält und ohne Überraschungen durch Kaltverfestigung zerspanbar ist. Alternativen werden angeboten, wenn Korrosion oder Leitfähigkeit die Anforderung dominieren.
Der Materialzustand ist ebenso wichtig wie die Güte. Stahl 4140 / 4340, der im falschen Anlasszustand geliefert wird, driftet nach der Bearbeitung, weshalb technischer Artikel bei asymmetrischer Geometrie vor der Endbearbeitung spannungsarm geglüht wird.
Recyclinganteil und RoHS/REACH-Erklärungen sind für technischer Artikel auf Anfrage erhältlich. Wenn Ihr Robotik-Kunde die Materialherkunft prüft, fordern Sie das Walzwerkszeugnis bereits in der Angebotsphase an, nicht bei der Lieferung.
Siehe auch: BQUQ CNC-gefräste Schubladengriffe und -griffe.
Toleranz und Prüfung
Die Erstmusterprüfung für technischer Artikel meldet jedes Maß auf der Zeichnung, nicht nur eine Stichprobe davon. Dieser Bericht ist die Referenz für den Rest der Charge und für jede zukünftige Nachbestellung.
Mehr über Hochvolumen-Stanzen: Qualität bei einer Millionenteil-Serie erfahren.
Die Messmethode ist Teil der Spezifikation. Ein Merkmal, das auf einem KMG gemessen wird, und dasselbe Merkmal, das mit einer Lehre gemessen wird, können voneinander abweichen, daher geben die Zeichnungen für technischer Artikel an, wie jedes kritische Maß verifiziert wird.
Technische Details: Präzisions-Edelstahl-Stanzwinkel.
Nicht konformes Material wird physisch abgesondert, nicht nur im System. Für technischer Artikel bedeutet das, dass die Charge in einem markierten Bereich bleibt, bis die Disposition dokumentiert ist, was den häufigsten Versandfehler verhindert.
Wo es eingesetzt wird
In der Montage wird technischer Artikel meist durch das Gegenstück eingeschränkt und nicht durch seine eigene Spezifikation. Das frühe Teilen der Schnittstellenzeichnung verhindert den häufigen Fehler, dass beide Teile innerhalb der Toleranz liegen, aber nicht montierbar sind.
Die Einsatzumgebung treibt mehr Umkonstruktionen voran als die Last. technischer Artikel im Außen- oder Waschumfeld benötigt Hartverchromung 0,025 mm und eine Dichtungsbetrachtung bereits in der Konstruktionsphase, nicht nachträglich.
Was vor der Bestellung zu bestätigen ist
Planen Sie das Qualifizierungsvolumen getrennt vom Produktionsvolumen. Für technischer Artikel sind 200 Stück der Punkt, an dem der Prozess nachgewiesen ist; alles davor ist Prozessentwicklung.
Die Verpackung ist Teil der Spezifikation. Teile, die mit Kantenschäden oder gemischten Losen ankommen, kosten mehr als der Verpackungsunterschied, besonders bei technischer Artikel mit fertigen Oberflächen.
FAQ: Ihre Fragen vor der Bestellung
Wie lange dauert die Produktion für technischer Artikel?
Allgemeine Maße werden auf ±0,003 mm gehalten. Kritische Merkmale werden auf der Zeichnung identifiziert und auf einem engeren Band gehalten, wobei die Messmethode angegeben wird, damit die Wareneingangsprüfung mit unserer übereinstimmt.
Können Sie nach unserer vorhandenen Zeichnung arbeiten?
Prototypenmengen beginnen weit unter den Produktionsmindestmengen. Produktionsläufe für technischer Artikel beginnen bei 200 Stück, wo das Prozessfenster nachgewiesen ist und die Stückkosten sich stabilisieren.
Stellen Sie Material- und Prüfzeugnisse bereit?
Ja. Senden Sie die Zeichnung in jedem gängigen Format. Wir prüfen sie zuerst auf Fertigbarkeit und markieren jedes Merkmal, bei dem ±0,003 mm einen zusätzlichen Arbeitsgang erfordern würde, damit Sie vor der Werkzeugerstellung entscheiden können.
Können Sie einen Prototyp vor der Werkzeugerstellung fertigen?
Ja. Materialzeugnisse, Wärmelot-Rückverfolgbarkeit und Erstmusterprüfberichte werden mit der Bestellung geliefert. Wenn Ihr Robotik-Kunde zusätzliche Dokumentation verlangt, geben Sie dies in der Angebotsphase an.
Empfohlene Lektüre: So schätzt man Metallstanzpreise: Werkzeugkosten, Teilekosten und Mindestbestellmenge erklärt.
Wie gehen Sie mit einer Konstruktionsänderung mitten im Programm um?
Ja, und wir empfehlen es. Das Prototyping von technischer Artikel ohne Werkzeug validiert Passung und Funktion zu einem Bruchteil der Werkzeugkosten und deckt meist eine Konstruktionsänderung auf, bevor Stahl geschnitten wird.
Vergleichen Sie mit Kundenspezifische Kühlkörper aus China.
Senden Sie die Zeichnung und das Jahresvolumen. Sie erhalten eine Fertigbarkeitsprüfung, einen Prozessweg und ein Angebot, das ±0,003 mm, 20 Arbeitstage und 200 Stück explizit nennt statt implizit.
Weiterführende Lektüre: Was treibt das TDP-Wachstum in Rechenzentren an und wie ist der Ausblick für den Wärmemanagement-Markt 2026?.
Siehe auch: Geprägte vs. extrudierte Kühlkörper für LED-Beleuchtung: Was ist besser?.
Mehr über So konstruieren Sie eine Druckfeder: Schritt-für-Schritt-Anleitung erfahren.
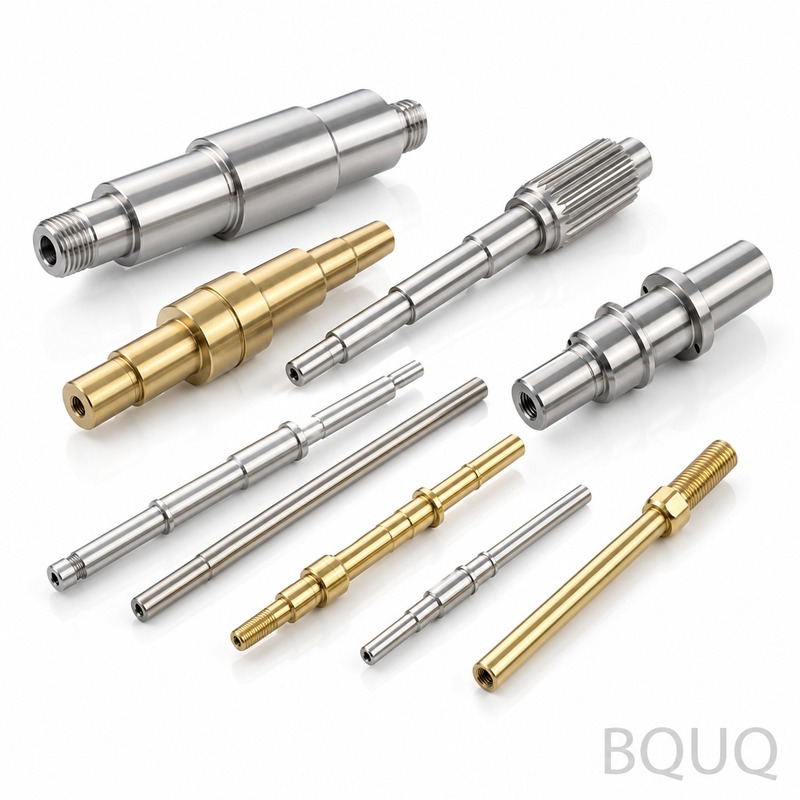
Wichtige Spezifikationen und Auswahlhilfe
Spezifikationsvergleich
| Parameter | Wert / Bereich |
|---|---|
| Material | Stahl 4140 / 4340 |
| Toleranz | ±0,003 mm |
| Oberflächenbeschaffenheit | Hartverchromung 0,025 mm |
| Lieferzeit | 20 Arbeitstage |
| MOQ | 200 Stück |
| Kapazität | 20 Arbeitstage Produktion nach Werkzeugerstellung und Prozessvalidierung |
Auswahl / Vergleich
| Option | Am besten für | Kompromiss |
|---|---|---|
| Stahl 4140 | Allgemeine Robotik-Komponenten mit ausgewogener Festigkeit und Zerspanbarkeit | Geringere Durchhärtungsreaktion als 4340 bei schweren Querschnitten |
| Stahl 4340 | Höher belastete Robotik-Teile, bei denen eine tiefere Härtbarkeit erforderlich ist | Höhere Materialkosten und engere Wärmebehandlungskontrolle als 4140 |
| Hartverchromung 0,025 mm | Verschleißfestigkeit und Verlängerung der Lebensdauer | Fügt einen Beschichtungsschritt und Maßzuwachs hinzu, der berücksichtigt werden muss |
| Keine Hartverchromung | Niedrigere Stückkosten, wenn Verschleiß nicht kritisch ist | Kürzere Lebensdauer und kein 0,025 mm Chromschutz |
| 100 % Prüfung | Hochriskante Merkmale und regulierte Robotik-Anwendungen | Erhöht Kosten und Zeit gegenüber Stichprobenprüfung |
| Entgraten + Beschichten + 100 % Prüfung | Vollständiger Satz an Sekundäroperationen für anspruchsvolle Teile | Höchste Stückkosten; das Entfernen eines Schrittes bewegt die Kosten meist stärker als eine Materialsubstitution |
Prozess / Prüfung
| Phase | Kontrolle | Aufzeichnung |
|---|---|---|
| Werkzeugkonstruktion | Konstruiert um die gemessene Prozessfähigkeit, sodass ±0,003 mm aus der Werkzeuggeometrie resultieren | Werkzeugkonstruktions- und Fähigkeitsdaten |
| Wärmebehandlung | Parallel zur Werkzeugerstellung und Prozessvalidierung geplant, um 20 Arbeitstage abzusichern | Wärmebehandlungsplan und Chargenprotokoll |
| Oberflächenbehandlung | Hartverchromung 0,025 mm nach der Bearbeitung und Wärmebehandlung aufgebracht | Protokoll der Beschichtungsdicke |
| Entgraten | Sekundäroperation, kontrolliert für Kantenqualität und Passung | Abzeichnung der Entgratoperation |
| Prüfung | 100 % Prüfung, wo erforderlich; andernfalls fähigkeitsbasierte Stichprobenprüfung | Prüfbericht mit ±0,003 mm-Ergebnissen |
Häufig gestellte Fragen
Warum wird ±0,003 mm für diesen technischer Artikel gewählt?
±0,003 mm wird gewählt, weil die Werkzeuge um die gemessene Prozessfähigkeit herum konstruiert werden. Es ist eine Folge der Werkzeuggeometrie und nicht eines Prüfungsfilters. Das ist auch der Grund, warum 20 Arbeitstage für die Produktion von 200 Stück oder mehr realistisch und nicht optimistisch sind.
Technische Details: So konstruieren Sie Teile für das Metallstanzen: 10 Regeln für kosteneffiziente Produktion.
Was bewirkt Hartverchromung 0,025 mm für die Lebensdauer?
Hartverchromung 0,025 mm verbessert die Verschleißfestigkeit und verlängert die Lebensdauer. Sie wird als Oberflächenbeschaffenheit auf Stahl 4140 / 4340 aufgebracht. Da die Beschichtung eine kontrollierte Schicht hinzufügt, muss die Dicke von 0,025 mm bei den Endmaßen und der Prüfung berücksichtigt werden.
Wie werden 20 Arbeitstage abgesichert, wenn Werkzeuge repariert werden müssen?
20 Arbeitstage werden abgesichert, indem Werkzeugkonstruktion und Prozessvalidierung parallel laufen. Wärmebehandlung und Oberflächenbehandlung werden in derselben Sequenz geplant. Wenn Werkzeuge repariert werden müssen, halten der parallele Zeitplan und die gemessene Prozessfähigkeit die Produktionslieferzeit von 20 Arbeitstagen davon ab, sich zu verschieben.
Warum kommt der Kostendruck in der Robotik selten vom Rohmaterial?
Der Kostendruck in der Robotik kommt selten vom Rohmaterial, weil Sekundäroperationen dominieren: Entgraten, Beschichten und 100 % Prüfung. Das Entfernen eines dieser Schritte bewegt die Stückkosten meist stärker als jede Materialsubstitution. Deshalb ist die Wahl von Stahl 4140 / 4340 oft weniger kostenempfindlich als der Endbearbeitungsplan.
Empfohlene Lektüre: China-Fabriken vs. heimische Werkstätten: Auswahl nach Bauteil.
Wie hoch sind MOQ und Lieferzeit für die Produktion?
Das MOQ für die Produktion beträgt 200 Stück. Die Lieferzeit für die Produktion beträgt 20 Arbeitstage. Dies gilt für den technischer Artikel aus Stahl 4140 / 4340 mit Hartverchromung 0,025 mm und ±0,003 mm Toleranz, vorausgesetzt, Werkzeugerstellung und Prozessvalidierung laufen parallel.
Was sollte ich vor der Bestellung dieses technischer Artikel bestätigen?
Bestätigen Sie die Materialwahl zwischen Stahl 4140 und 4340, den Bedarf an Hartverchromung 0,025 mm, die ±0,003 mm Toleranz an kritischen Merkmalen, ob eine 100 % Prüfung erforderlich ist und ob 20 Arbeitstage und MOQ 200 Stück zu Ihrem Zeitplan passen. Bestätigen Sie außerdem, welche Sekundäroperationen entfernt werden können, um Kosten zu senken.
Vergleichen Sie mit Kundenspezifisch CNC-gefertigte Automatendrehmaschinen-Federzange Typ 52 mit Vierkantbohrung.
Können Entgraten, Beschichten oder 100 % Prüfung entfernt werden, um Kosten zu senken?
Ja, das Entfernen eines dieser Schritte bewegt die Stückkosten meist stärker als jede Materialsubstitution. Das Entfernen von Entgraten, Hartverchromung 0,025 mm oder 100 % Prüfung verändert jedoch Passung, Verschleißlebensdauer und Risiko. Bestätigen Sie die funktionalen Anforderungen für Stahl 4140 / 4340 bei ±0,003 mm, bevor Sie eine Sekundäroperation streichen.