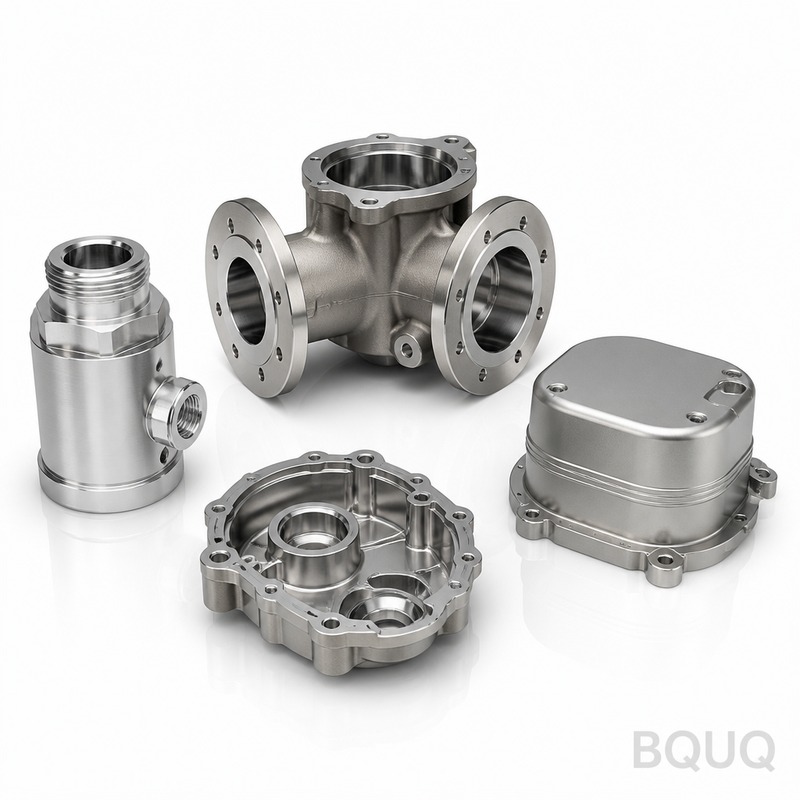
Präzisionsbearbeitete Teile für Industrieanlagen: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in 72 hours.
Präzisionsbearbeitete Teile für Industrieanlagen
Präzisionsbearbeitete Teile für Industrieanlagen: Stainless 303 / 304 / 316L, fins at pitch, flatness, thermal resistance. MOQ 10 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Präzisionsbearbeitete Teile für Industrieanlagen aus Edelstahl 303 / 304 / 316L bieten Wärmebeständigkeit mit Lamellen in gleichmäßiger Teilung und einer vor dem Versand verifizierten Planheit der Grundfläche. Hartverchromung 0,025 mm wird nach dem Umformen aufgebracht und schützt die Lamellenfüße. Die gestanzte Konstruktion hält die Lamellenteilung über Chargen hinweg konstant, sodass die Lochposition über die gesamte Charge für wiederholbare Aerospace-Serienprogramme übertragbar ist.
Für die Luft- und Raumfahrt entwickelt, erreicht das präzisionsbearbeitete Teil für Industrieanlagen aus Edelstahl 303 / 304 / 316L den geforderten Wärmewiderstand. Die Lamellen messen bei gleichmäßiger Teilung; die Grundfläche wird vor dem Versand auf Planheit verifiziert.
Konstruktionsansatz und Prozess
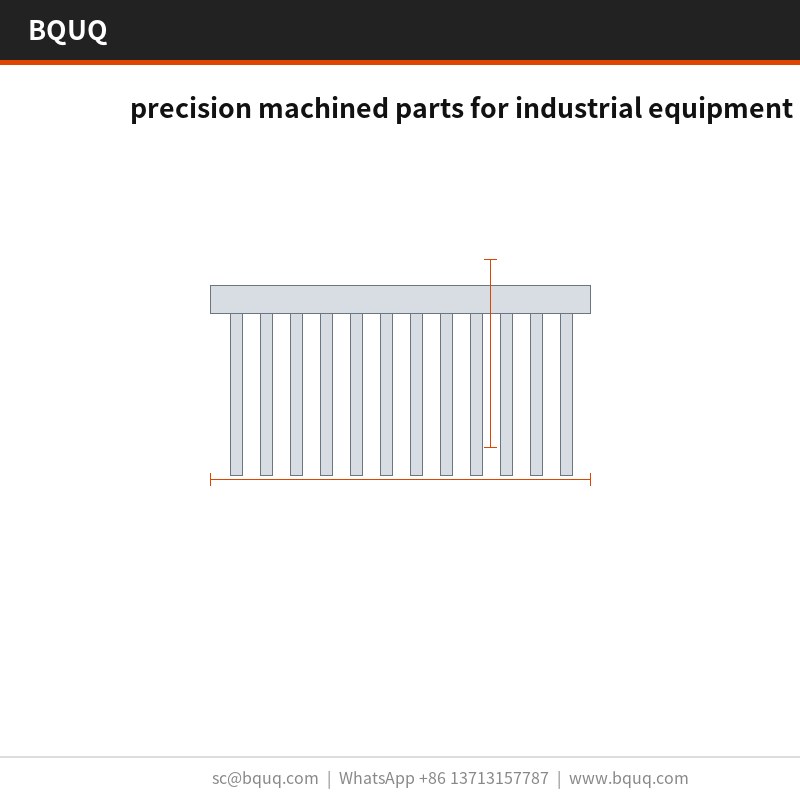
Bei geringer Lamellenstärke gewinnt das Stanzen: Lamellen in gleichmäßiger Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein bearbeitetes oder stranggepresstes Profil derselben Hüllkurve.
Die gestanzte Konstruktion toleriert Chargenschwankungen besser als Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die bei der Prüfung erkannt wird und nicht erst im Feld.
Ein Lieferant deckt heute mehrere Lamellenstärken aus derselben Pressenfamilie ab, sodass eine thermische Neukonstruktion lediglich einen Werkzeugwechsel statt eines neuen Lieferanten bedeutet.
Jeder Hub ist maßlich identisch, sodass die Lochposition über die gesamte Charge übertragbar ist. Das macht Aerospace-Serienprogramme wiederholbar.
Die Hartverchromung 0,025 mm wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei bearbeiteten Alternativen der Fall ist.
Das Standardmaterial ist Edelstahl 303 / 304 / 316L, geliefert mit Hartverchromung 0,025 mm. Für Anwendungen, bei denen Aerospace-Exposition relevant ist, empfehlen wir die passivierte Variante; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
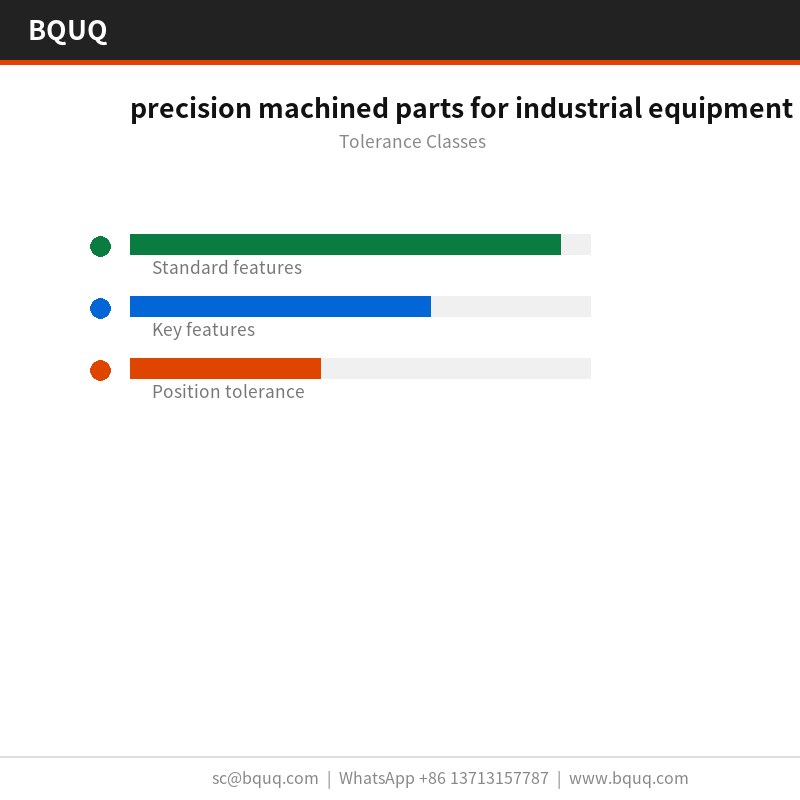
Allgemeine Abmessungen werden nach Standardtoleranz gefertigt, wobei kritische Merkmale separat gehalten werden. Die umgeformte Geometrie erbt die Werkzeugwiederholbarkeit, und die Lochposition wird entsprechend gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Planheit wird auf einer Messvorrichtung gegen ein festgelegtes Limit geprüft, und die Lamellenteilung wird optisch verifiziert. Berichte werden mit jeder Charge versendet.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit vollständiger Prüfung bei jedem Erstmuster. Abweichungen über die Toleranz hinaus lösen eine Sortierung der gesamten Charge aus.
Wir prüfen die Lamellenspitzen nach dem Umformen auf Grat und Risse, da das Stanzen einen Fuß spalten kann, ohne dass sich eine Zeichnungsabmessung verschiebt. Das Gratlimit wird pro Teil festgelegt.
Die endgültige Rückverfolgbarkeit ist gewährleistet. Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Wo dieses Teil eingesetzt wird
In der Luft- und Raumfahrt bestimmt die Nennleistung, wie viel Luftstrom das Gehäuse noch benötigt. Bei Aerospace-Übergangstemperaturen halten Lamellen in gleichmäßiger Teilung die Delta-T innerhalb des Sensor-Budgets.
Für Aerospace-Bauten ist die Montagefläche ebenso wichtig wie die thermische Nennleistung: Sie entscheidet, ob sich das Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende sammelt.
Wo ein präzisionsbearbeitetes Teil für Industrieanlagen in Aerospace-Stückzahlen läuft, entscheidet die Teil-zu-Teil-Konsistenz über Feldrückläufer. Gleichbleibende Qualität über eine Serie hält die thermische Kurve in einem Band.
In der Luft- und Raumfahrt dient die Grundfläche üblicherweise gleichzeitig als Montageschnittstelle. Mit definierter Planheit ergibt sich eine stabile Oberfläche für das Aerospace-Wärmeleitpad.
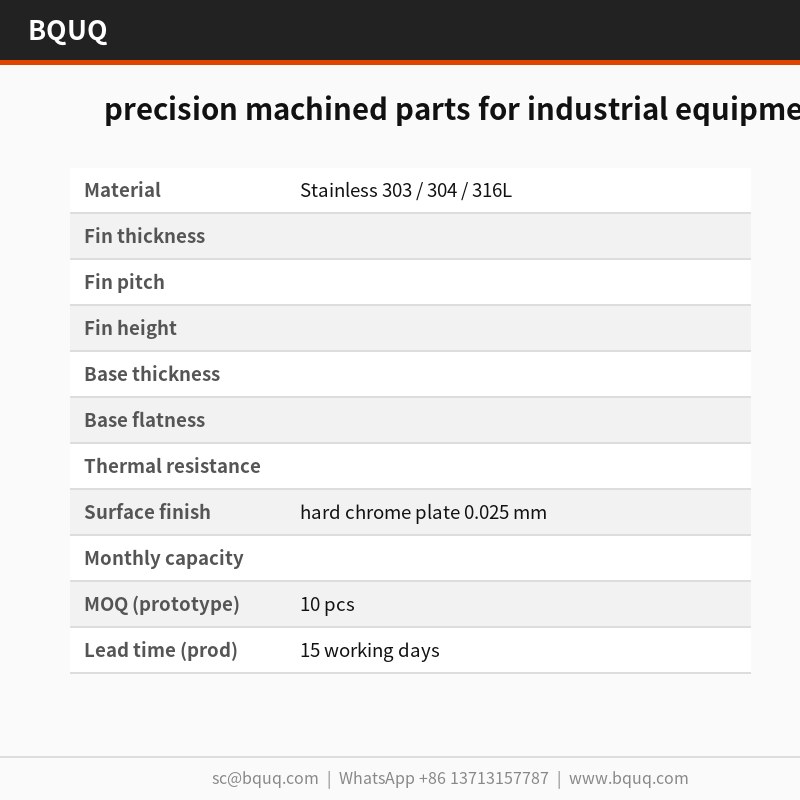
Spezifikationen
Parameter
Wert / Bereich
Material
Edelstahl 303 / 304 / 316L
Oberflächenbeschaffenheit
Hartverchromung 0,025 mm
Größenbereich
Ø2 mm bis Ø500 mm
MOQ (Prototyp)
10 Stück
MOQ (Serie)
1000 Stück
Lieferzeit (Prototyp)
72 Stunden
Lieferzeit (Serie)
15 Werktage
FAQ: Ihre Fragen vor der Bestellung
Welche Materialien empfehlen Sie?
Edelstahl 303 / 304 / 316L ist die Standardwahl. Für Aerospace in korrosiver Umgebung spezifizieren wir 6063-T5 mit Hartverchromung 0,025 mm; für höchste Leitfähigkeit wechseln wir zu Kupfer C110, was Kosten und Gewicht erhöht, aber den Wärmewiderstand bei gleicher Hüllkurve um etwa die Hälfte senkt.
Kann das präzisionsbearbeitete Teil für Industrieanlagen pulverbeschichtet oder galvanisiert werden?
Ja. Standard ist Hartverchromung 0,025 mm. Pulverbeschichtung nach RAL 9005 fügt der Grundfläche etwa 0,1 mm hinzu; Zink-Nickel ist besser für die Erdung. Beachten Sie, dass jede zusätzliche Beschichtung zwischen Edelstahl 303 / 304 / 316L und dem Luftstrom liegt, daher beschichten wir die Lamellenfüße nicht.
Wie lange hält das Werkzeug vor dem Austausch?
Bei Edelstahl 303 / 304 / 316L und normaler Pressenkraft ist mit einer Werkzeugstandzeit von etwa der angegebenen Zyklenzahl zu rechnen. Bei der entsprechenden Stückzahl entspricht das 6 bis 12 Monaten. Wir halten Ersatzstempelsätze für Aerospace-Programme vor Ort bereit, was die Wartezeit eliminiert, falls Verschleiß in der Planheitsaufzeichnung sichtbar wird.
Fertigen Sie das präzisionsbearbeitete Teil für Industrieanlagen in verschiedenen Größen?
Die Familie umfasst Ø2 mm bis Ø500 mm, mit Stückgewichten ab dem angegebenen Bereich. Da die Grundfläche gepresst wird, sind neue Größen ein Wechsel des Gesenkeinsatzes statt einer neuen Presslinie, sodass die Entwicklung üblicherweise 2 Wochen statt 8 dauert.
Können Sie das präzisionsbearbeitete Teil für Industrieanlagen vormontiert liefern?
Ja. Wir können Clips, Schrauben oder eine Lüfterabdeckung als konfektionierte Baugruppe hinzufügen, wobei die Teile pro Satz verpackt und gekennzeichnet werden. Dies ist in Aerospace-Programmen üblich und fügt etwa 3 Werktage hinzu.
Wie wir fertigen und versenden
Direktbezug aus Dongguan: Coil-Material, Umformen, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass die Planheit verifiziert wird, bevor das Teil verpackt wird.
Die Werkzeuge werden im Haus gefertigt, wodurch die geforderte Genauigkeit über ein gesamtes Programm hinweg gehalten wird, statt von Teil zu Teil zu driften.
Hartverchromung 0,025 mm nach dem Umformen aufgebracht
Aufzeichnung der Beschichtungsdicke
Planheit der Grundfläche
Vor dem Versand auf Planheit verifiziert
Planheitsverifikation
Lochposition
Über die Charge übertragbar
Maßbericht der Charge
Endprüfung
Erkennt Werkzeugverschiebung bei der Prüfung statt im Feld
Prüfung vor jedem Versand
Häufig gestellte Fragen
Welche Materialien werden für präzisionsbearbeitete Teile für Industrieanlagen verwendet?
Das Standardmaterial ist Edelstahl 303 / 304 / 316L, geliefert mit Hartverchromung 0,025 mm. Diese Kombination erreicht den Wärmewiderstand und schützt die Lamellenfüße nach dem Umformen. Die Materialwahl eignet sich für Aerospace-Exposition und den Einsatz in Industrieanlagen.
Wie wird die Lamellenteilung während der Produktion kontrolliert?
Bei geringer Lamellenstärke gewinnt das Stanzen: Lamellen in gleichmäßiger Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein bearbeitetes oder stranggepresstes Profil derselben Hüllkurve. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die bei der Prüfung erkannt wird und nicht erst im Feld.
Welche Toleranz können Sie bei Planheit der Grundfläche und Lochposition halten?
Die Grundfläche wird vor dem Versand auf Planheit verifiziert. Jeder Hub ist maßlich identisch, sodass die Lochposition über die Charge übertragbar ist. Die Lamellenteilung wird als Kontrolle gemessen. Diese Prüfungen unterstützen wiederholbare Aerospace-Serienprogramme ohne Feldausfälle.
Wird die Hartverchromung vor oder nach dem Umformen aufgebracht?
Die Hartverchromung 0,025 mm wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei bearbeiteten Alternativen der Fall ist. Dies erhält den Schutz an der kritischen Geometrie der Lamellenfüße.
Wie schneidet das Stanzen im Vergleich zum Strangpressen bei Lamellenteilen ab?
Die gestanzte Konstruktion toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die bei der Prüfung erkannt wird. Ein Lieferant deckt heute mehrere Lamellenstärken aus derselben Pressenfamilie ab, sodass eine thermische Neukonstruktion einen Werkzeugwechsel statt eines neuen Lieferanten bedeutet.
Welche Prüfung wird vor jedem Versand durchgeführt?
Die Prüfung vor jedem Versand umfasst die Messung der Lamellenteilung, die Verifikation der Planheit der Grundfläche und die Kontrolle der Lochposition. Die Grundfläche wird vor dem Versand auf Planheit verifiziert. Diese Aufzeichnungen bestätigen, dass jeder Hub maßlich identisch ist und die Lochposition über die Charge übertragbar ist.
Können Sie Aerospace-Serienprogramme mit wiederholbarer Qualität unterstützen?
Ja. Jeder Hub ist maßlich identisch, sodass die Lochposition über die Charge übertragbar ist. Das macht Aerospace-Serienprogramme wiederholbar. Die gestanzte Konstruktion mit Hartverchromung 0,025 mm und Prüfung vor jedem Versand unterstützt diese Wiederholbarkeit.