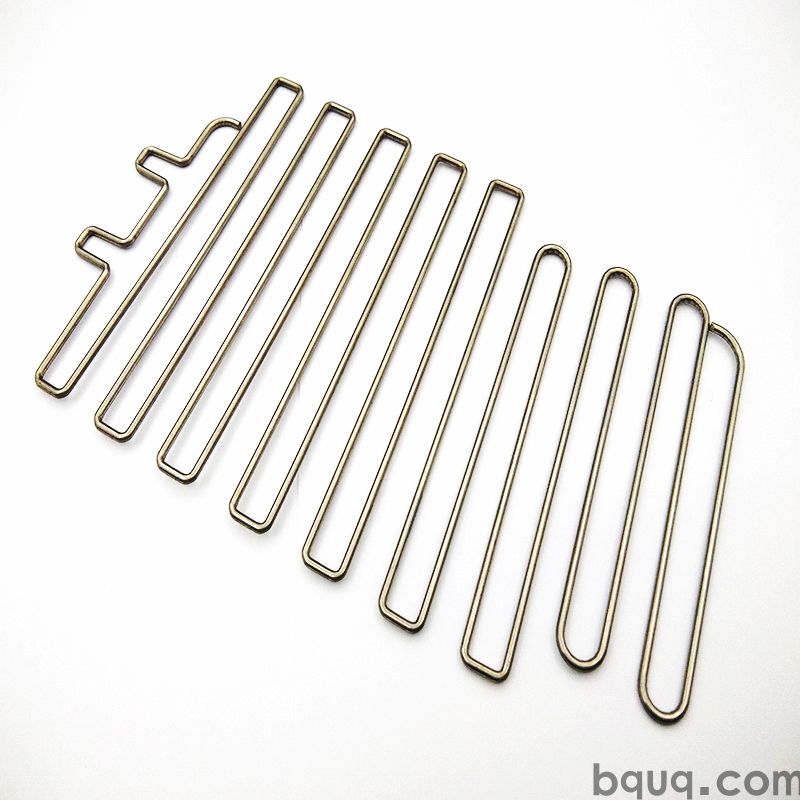
Das Druckfeder-Sortiment verwendet gestanzte Lamellen und eine Bodenplatte, ausgelegt auf ΔT = 60 K für Medizingeräte-Fertigung bei monatlicher Stückzahl. Das Stanzen hält die Lamellenteilung innerhalb einer Charge, unterstützt geringe Lamellenstärken und deckt mehrere Lamellenstärken aus einer Pressenfamilie ab. Werkzeugverschleiß zeigt sich als messbare Teilungsverschiebung, die bei der Prüfung erkannt wird, nicht im Feld, was Medizin-Serienprogramme reproduzierbar macht.
Unser Druckfeder-Sortiment verwendet mit Lamellen und einer Bodenplatte, um . Ausgelegt auf ΔT = 60 K, unterstützt es Medizingeräte-Fertigung bei monatlicher Stückzahl mit als Standard.
Konstruktionsansatz und Prozess
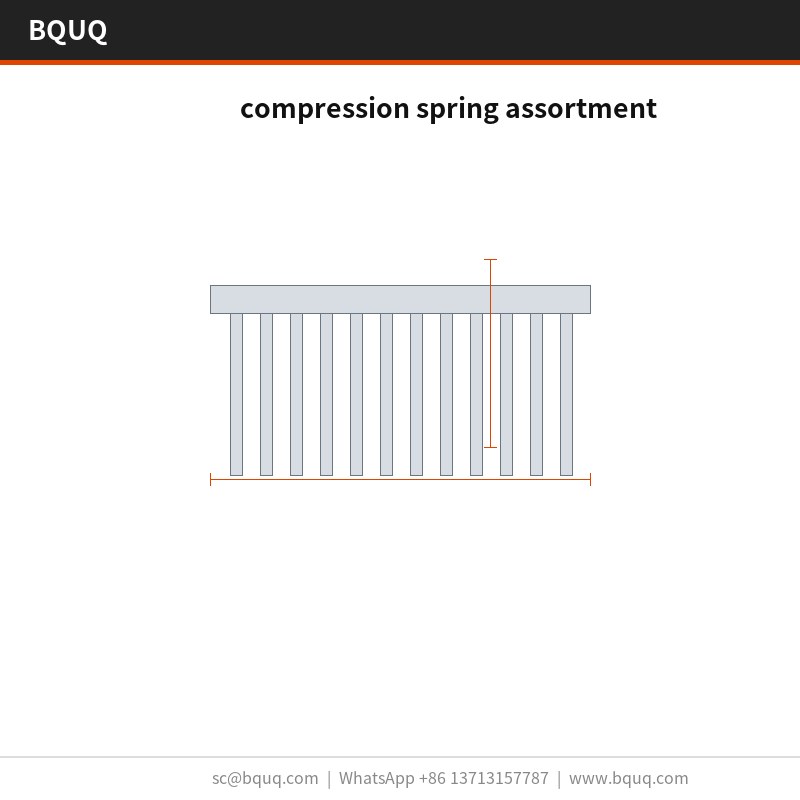
Das Stanzen liefert ein reproduzierbares Lamellenprofil, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung innerhalb über eine Charge bleibt.
Geringe Lamellenstärke ist der Punkt, an dem das Stanzen gewinnt: Lamellen bei Teilung ergeben mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die die Prüfung bei erkennt und nicht im Feld.
Ein Lieferant deckt jetzt bis Lamellenstärken aus derselben Pressenfamilie ab, sodass eine thermische Neukonstruktion ein Werkzeugwechsel ist und kein neuer Lieferant.
Jeder Hub ist maßlich identisch, sodass die Bohrungsposition über die Charge hinweg erhalten bleibt. Das macht Medizingeräte-Serienprogramme reproduzierbar.
Das Standardmaterial ist , geliefert mit . Für Anwendungen, bei denen der Kontakt mit Medizingeräten bedenklich ist, empfehlen wir die passivierte Variante; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie festlegen können
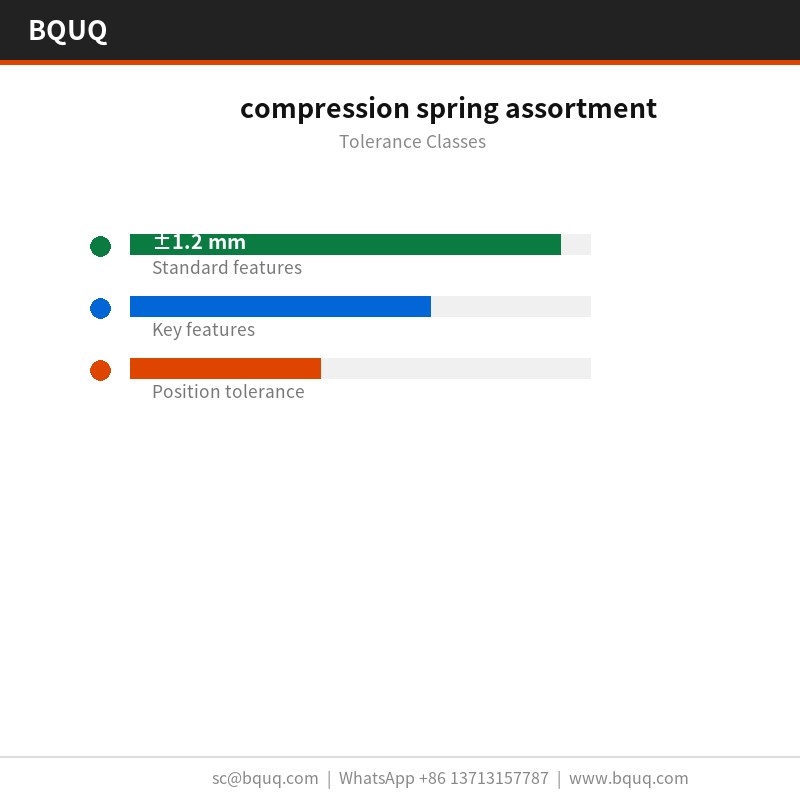
Allgemeine Maße laufen auf ±1,2 mm, wobei kritische Merkmale wie separat gehalten werden. Die geformte Geometrie übernimmt die Werkzeugwiederholgenauigkeit von , und die Bohrungsposition wird auf gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Eingehendes wird vor dem Einlaufen in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigt und gegen die Zeichnung.
Die Chargenrückverfolgbarkeit läuft von der Rolle bis zum Karton: Schmelzennummer, Presshubbereich und Prüfprotokoll bleiben angehängt, sodass ein Feldproblem auf eine bestimmte Charge zurückgeführt werden kann.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, weil bei auf einer nicht geläppten Platte anders abgelesen wird. Die Protokolle bewahren beide Messwerte auf.
Die Endkontrolle ist . Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und das Protokoll wird 10 Jahre lang zur ISO9001-Akte aufbewahrt.
Wo dieses Teil eingesetzt wird
Medizingeräte-Programme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Lamellendichte der einzige Hebel, und Teilung mit Material ist die praktische Obergrenze für Aluminium.
Medizingeräte-Kunden legen typischerweise aus Korrosionsgründen fest und halten die Zeichnung dann auf ±1,2 mm. Die Linie absorbiert die Stückzahl ohne zweite Quelle.
In Medizingeräten dient die Bodenplatte meist gleichzeitig als Montageschnittstelle. mit Ebenheit ergibt eine stabile Oberfläche für das Medizingeräte-Wärmeleitpad.
Konstrukteure, die an Medizingeräten arbeiten, fragen zuerst nach der Ebenheit und dann nach den thermischen Daten, weil die Medizingeräte-Montage automatisiert ist und eine unebene Bodenplatte die Linie stoppt.
Kann das Druckfeder-Sortiment pulverbeschichtet oder galvanisiert werden?
Ja. Standard ist . Pulverbeschichtung nach RAL 9005 fügt der Bodenplatte etwa 0,1 mm hinzu; Zink-Nickel ist besser für die Erdung. Beachten Sie, dass jede zusätzliche Beschichtung zwischen und dem Luftstrom liegt, daher beschichten wir die Lamellenfüße nicht.
Testen Sie auf Wärmewiderstand?
Wir testen bei und berichten . Das ist ein stationärer Wert, kein transienter: Für das Verhalten beim ersten Einschalten von Medizingeräten benötigen Sie einen anderen Test, den wir auf Anfrage durchführen können.
Ja, wir versenden im Presszustand für Kunden, die ihre eigene Endbearbeitung durchführen. Das Risiko sind Handhabungsspuren auf Lamellen, daher verpacken wir diese Teile mit Zwischenlageblättern in .
Fertigen Sie das Druckfeder-Sortiment in verschiedenen Größen?
Die Familie deckt ab, mit Stückgewichten von . Da die Bodenplatte gepresst wird, sind neue Größen ein Wechsel des Werkzeugeinsatzes und keine neue Presslinie, sodass die Entwicklung üblicherweise 2 Wochen statt 8 dauert.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und 3D STEP auf Anfrage. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie in Ihrer eigenen Baugruppe prüfen.
Die Linie steht in Dongguan in einem einzigen ISO9001-Werk. Pressen decken die Druckfeder-Sortiment-Familie ab, und pro Monat ist die aktuell zugesagte Ausbringung.
Die Werkzeuge werden im Haus gebaut, wodurch über ein Programm hinweg gehalten wird, statt Teil für Teil zu driften.
Wir bieten an und halten 100 Stk. für die Bemusterung zurück. Die Bemusterung ist , sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Standardmaterial; passivierte Variante für Medizinkontakt; Kupfer C110 für Leitfähigkeit
Toleranz
Lamellenteilung innerhalb einer Charge gehalten; Bohrungsposition über die Charge hinweg erhalten
Lieferzeit
Im Auszug nicht angegeben
MOQ
Im Auszug nicht angegeben
Kapazität
Monatliche Ausbringung für Medizingeräte-Fertigung
Auswahl / Vergleich
Option
Am besten für
Kompromiss
Gestanzte Lamellen
Reproduzierbares Lamellenprofil, Teilung innerhalb der Charge
Werkzeugverschleiß verschiebt die Lamellenteilung, wird durch Prüfung erkannt
Stranggepresstes Profil
Nicht empfohlen für Lamellenteilungs-Kontrolle
Kann kein reproduzierbares Lamellenprofil wie das Stanzen halten
Gefrästes Profil
Nicht ideal für geringe Lamellenstärke
Weniger Oberfläche pro Kubikmillimeter als gestanzte Lamellen
Passivierte Variante
Bedenken wegen Medizingeräte-Kontakt
Nicht bei Priorität auf Leitfähigkeit
Kupfer C110
Leitfähigkeit vor Gewicht
Höheres Gewicht als Standardmaterial
Prozess / Prüfung
Stufe
Kontrolle
Protokoll
Stanzen
Werkzeug formt jede Lamelle in einem Hub
Teilung bleibt innerhalb über eine Charge
Lamellenstärke
Geringe Lamellenstärke unterstützt
Mehr Oberfläche pro Kubikmillimeter als gefräst oder stranggepresst
Chargenschwankung
Werkzeugverschleiß zeigt sich als messbare Verschiebung der Lamellenteilung
Prüfung erkennt bei statt im Feld
Bohrungsposition
Jeder Hub maßlich identisch
Bohrungsposition über die Charge hinweg erhalten
Endkontrolle
Prüfung vor jedem Versand
Im Auszug nicht angegeben
Häufig gestellte Fragen
Wie hoch ist die Nenntemperaturdifferenz für dieses Druckfeder-Sortiment?
Das Druckfeder-Sortiment ist auf ΔT = 60 K ausgelegt. Diese Auslegung unterstützt Medizingeräte-Fertigung bei monatlicher Stückzahl. Das gestanzte Lamellenprofil hält die Teilung innerhalb über eine Charge, und die geringe Lamellenstärke ergibt mehr Oberfläche pro Kubikmillimeter als gefräste oder stranggepresste Profile derselben Hüllkurve.
Warum gestanzte Lamellen statt stranggepresster oder gefräster Profile wählen?
Das Stanzen liefert ein reproduzierbares Lamellenprofil, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung innerhalb über eine Charge bleibt. Geringe Lamellenstärke ist der Punkt, an dem das Stanzen gewinnt, und ergibt mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve. Die gestanzte Bauweise toleriert zudem Chargenschwankungen besser.
Wie wirkt sich Werkzeugverschleiß auf die Lamellenteilung aus und was erkennt ihn?
Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung. Die Prüfung erkennt dies bei statt im Feld. Jeder Hub ist maßlich identisch, sodass die Bohrungsposition über die Charge hinweg erhalten bleibt. Das macht Medizingeräte-Serienprogramme reproduzierbar und stellt sicher, dass die Teilung innerhalb über eine Charge bleibt.
Welche Materialoptionen sind für Medizingeräte-Kontakt verfügbar?
Das Standardmaterial wird mit einer Standardoberfläche geliefert. Für Anwendungen, bei denen der Kontakt mit Medizingeräten bedenklich ist, empfehlen wir die passivierte Variante. Wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung. Ein Lieferant deckt jetzt mehrere Lamellenstärken aus derselben Pressenfamilie ab.
Kann eine thermische Neukonstruktion ohne Lieferantenwechsel durchgeführt werden?
Ja. Ein Lieferant deckt jetzt mehrere Lamellenstärken aus derselben Pressenfamilie ab, sodass eine thermische Neukonstruktion ein Werkzeugwechsel ist und kein neuer Lieferant. Dies unterstützt Medizingeräte-Fertigung bei monatlicher Stückzahl und hält die Bohrungsposition über die Charge hinweg erhalten, weil jeder Hub maßlich identisch ist.
Was gewährleistet die Reproduzierbarkeit für Medizingeräte-Serienprogramme?
Jeder Hub ist maßlich identisch, sodass die Bohrungsposition über die Charge hinweg erhalten bleibt. Das Stanzen liefert ein reproduzierbares Lamellenprofil, das das Strangpressen nicht halten kann, wobei die Teilung innerhalb über eine Charge bleibt. Die Prüfung erkennt Werkzeugverschleiß als messbare Verschiebung der Lamellenteilung bei statt im Feld, was Medizingeräte-Serienprogramme reproduzierbar macht.
Was ist der Oberflächenvorteil gestanzter Lamellen?
Geringe Lamellenstärke ist der Punkt, an dem das Stanzen gewinnt: Lamellen bei Teilung ergeben mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve. Dies wird mit einem Werkzeug erreicht, das jede Lamelle in einem Hub formt, sodass die Teilung innerhalb über eine Charge bleibt. Ausgelegt auf ΔT = 60 K für Medizingeräte-Fertigung.