Aluminium-Kühlkörperblock: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs, ships in 7...
Aluminium-Kühlkörperblock
Aluminium-Kühlkörperblock: 6063-T5 aluminium, 1.0 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs, ships in 7...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
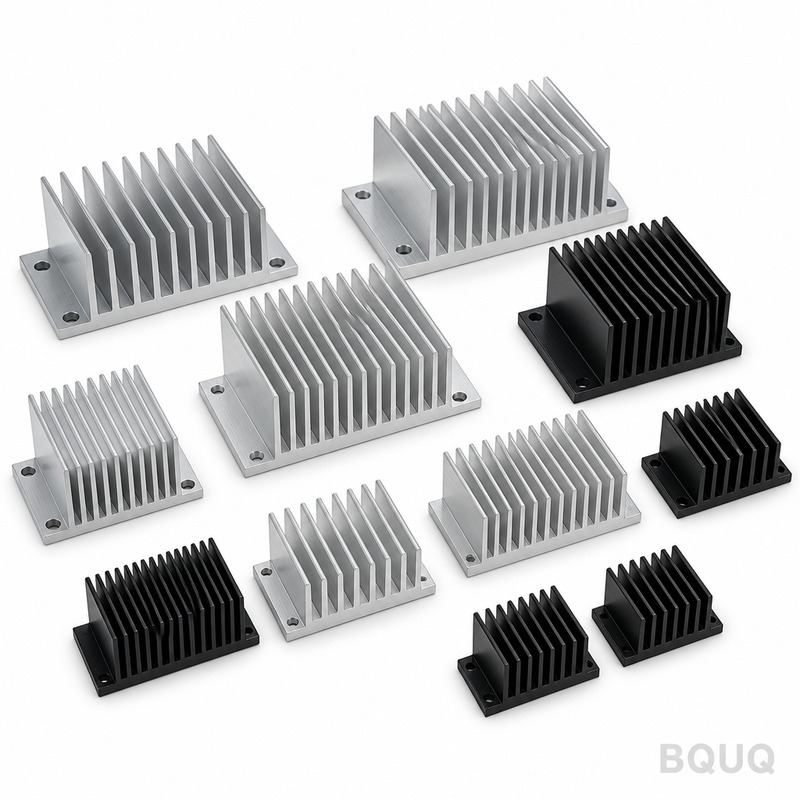
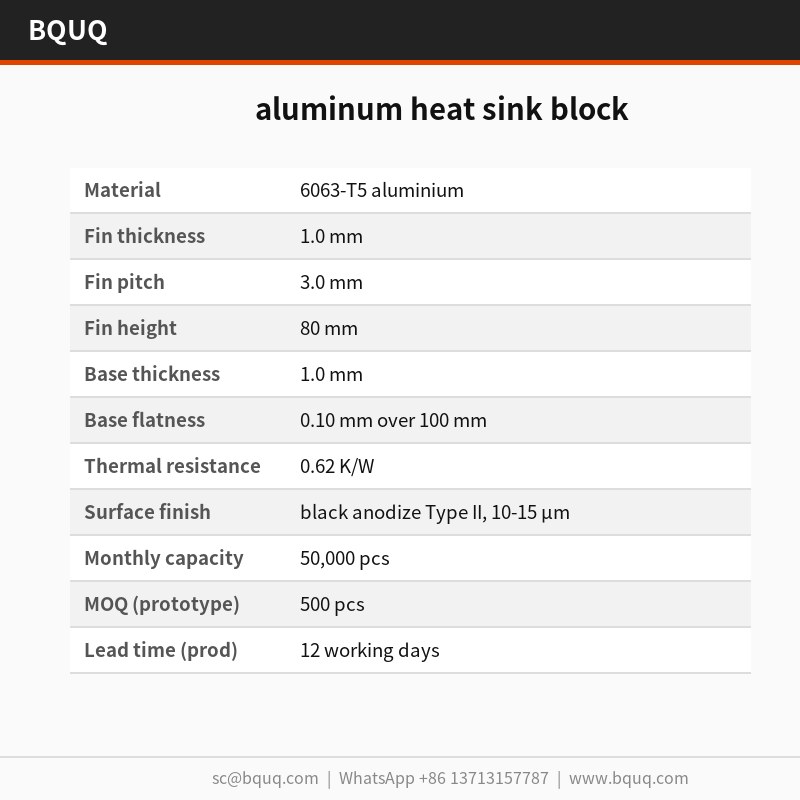
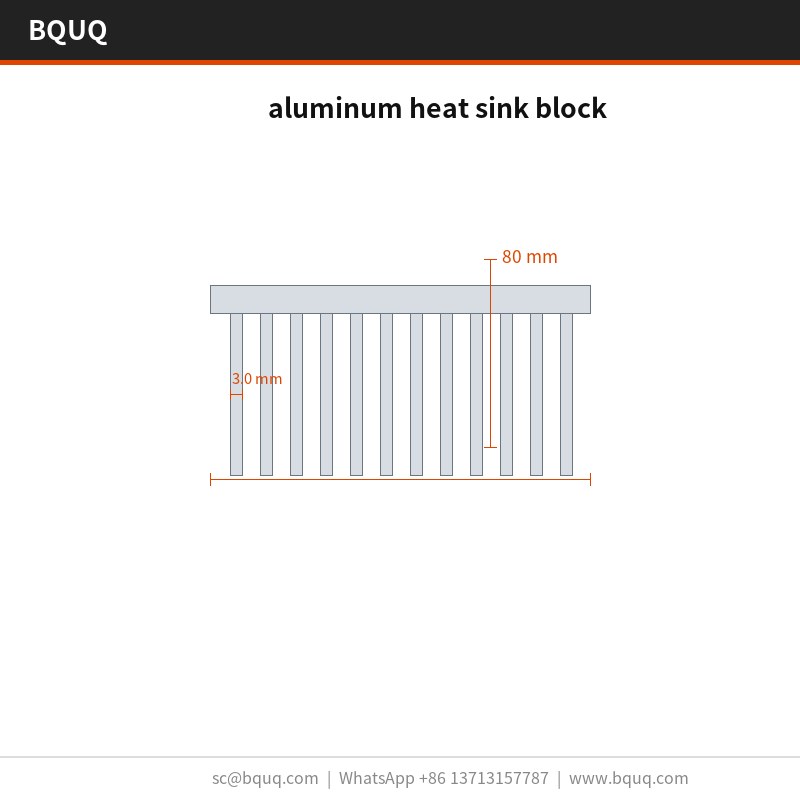
Der Aluminium-Kühlkörperblock ist ein gestanztes Bauteil mit 1,0 mm Bodenstärke und 1,0 mm Rippenstärke, gefertigt aus 6063-T5 Aluminium auf einem 110-T-Werkzeug. Er hält 0,10 mm über 100 mm ein und liefert 0,62 K/W bei ΔT = 75 K, Zwangsluft 2,0 m/s. Die Monatsproduktion liegt bei 50.000 Stück, wobei die Rippenteilung innerhalb von ±0,05 mm gehalten wird.
Ein 1,0 mm Boden und 1,0 mm Rippen definieren diesen Aluminium-Kühlkörperblock. Gepresst aus 6063-T5 Aluminium auf einem 110-T-Werkzeug, hält er 0,10 mm über 100 mm ein und liefert 0,62 K/W bei ΔT = 75 K, Zwangsluft 2,0 m/s. Die Monatsproduktion liegt bei 50.000 Stück.
Konstruktionsansatz und Prozess
Das Stanzen ermöglicht ein reproduzierbares Rippenprofil von 1,0 mm, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Rippe in einem Hub, sodass die Teilung über eine Serie von 50.000 Stück innerhalb von ±0,05 mm bleibt.
Die geringe Rippenstärke ist der Punkt, an dem das Stanzen gewinnt: 1,0 mm Rippen bei 3,0 mm Teilung ergeben mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Die einteilige Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad. Zwischen dem 6063-T5 Aluminium und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die Prüfung am KMG plus 100 % hydraulischer Pressen-Dichtheitsprüfung erkennt und nicht erst im Feld.
Die schwarze Eloxierung Typ II, 10-15 µm, wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
Das Standardmaterial ist 6063-T5 Aluminium, geliefert mit schwarzer Eloxierung Typ II, 10-15 µm. Für Anwendungen, bei denen die Exposition in LED-Hallenstrahlern eine Rolle spielt, empfehlen wir die Passivierungsroute; wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
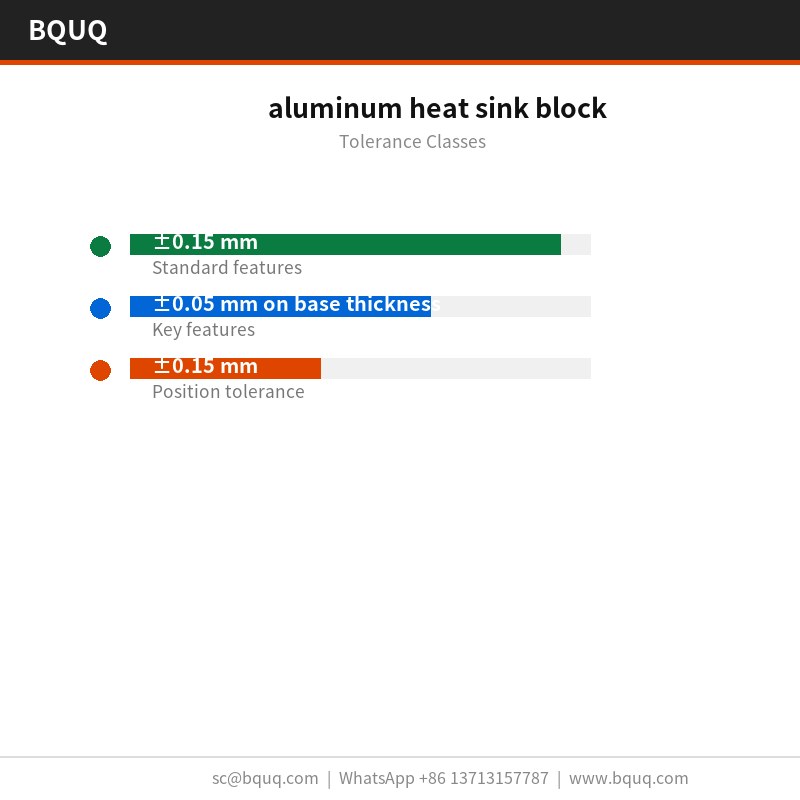
Allgemeine Maße laufen auf ±0,15 mm, wobei kritische Merkmale wie ±0,05 mm bei der Bodenstärke separat gehalten werden. Die umgeformte Geometrie erbt die Werkzeugwiederholbarkeit von ±0,05 mm, und die Bohrungsposition wird auf ±0,15 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Jede Charge trägt einen KMG-Bericht vom KMG plus 100 % hydraulische Pressen-Dichtheitsprüfung. Wir erfassen Ebenheit, Teilung, Bodenstärke und Bohrungsposition und kennzeichnen alles außerhalb von ±0,15 mm, bevor es die Linie verlässt.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Maße und 1,5 für allgemeine, mit KMG plus 100 % hydraulischer Pressen-Dichtheitsprüfung bei jedem Erstmuster. Abweichungen über ±0,15 mm lösen eine Sortierung der gesamten Charge aus.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, weil 0,10 mm über 100 mm bei 20 x 20 x 10 mm auf einer Platte, die nicht geläppt wurde, anders abgelesen werden. Die Aufzeichnungen bewahren beide Messwerte auf.
Die Endverpackung ist PE-Beutel + Exportkarton, 20 kg pro Karton. Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Wo dieses Bauteil eingesetzt wird
LED-Hallenstrahler-Programme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Rippendichte der einzige Hebel, und 3,0 mm Teilung mit 1,0 mm Materialstärke ist die praktische Obergrenze für Aluminium.
Für LED-Hallenstrahler-Bauten ist die Montagefläche von 0,10 mm über 100 mm ebenso wichtig wie die thermische Nennleistung: Sie entscheidet, ob sich das Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende sammelt.
LED-Hallenstrahler-Kunden spezifizieren typischerweise 6063-T5 Aluminium aus Korrosionsgründen und halten die Zeichnung dann auf ±0,15 mm. Die 50.000-Stück-Linie absorbiert das Volumen ohne eine zweite Quelle.
Bei LED-Hallenstrahlern dient der Boden normalerweise gleichzeitig als Montageschnittstelle. 1,0 mm mit 0,10 mm über 100 mm Ebenheit ergibt eine stabile Oberfläche für das Wärmeleitpad des LED-Hallenstrahlers.
6063-T5 Aluminium ist die Standardwahl. Für LED-Hallenstrahler in einer korrosiven Umgebung spezifizieren wir 6063-T5 mit schwarzer Eloxierung Typ II, 10-15 µm; für die höchste Leitfähigkeit wechseln wir zu Kupfer C110, was Kosten und Gewicht erhöht, aber den Wärmewiderstand bei gleicher Hüllkurve um etwa die Hälfte senkt.
Wie schneidet dies im Vergleich zu einem stranggepressten Aluminium-Kühlkörperblock ab?
Das Strangpressen ist oberhalb von etwa 500.000 Stück pro Jahr günstiger und ergibt ein glatteres Profil. Das Stanzen gewinnt darunter und überall dort, wo die Rippenstärke unter 0,5 mm fällt, weil das Strangpressen 1,0 mm nicht konsistent halten kann. Bei LED-Hallenstrahler-Prototypen entscheiden in der Regel die Werkzeugkosten.
Kann der Aluminium-Kühlkörperblock pulverbeschichtet oder plattiert werden?
Ja. Standard ist schwarze Eloxierung Typ II, 10-15 µm. Pulverbeschichtung nach RAL 9005 fügt dem Boden etwa 0,1 mm hinzu; Zink-Nickel ist besser für die Erdung. Beachten Sie, dass jede zusätzliche Beschichtung zwischen dem 6063-T5 Aluminium und dem Luftstrom liegt, daher beschichten wir die Rippenfüße nicht.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem KMG-Bericht und auf Anfrage 3D STEP. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0,10 mm über 100 mm in Ihrer eigenen Baugruppe prüfen.
Können Sie vor der Bemusterung bei der thermischen Simulation helfen?
Ja. Senden Sie Ihren Gehäuseluftstrom, die Eintrittstemperatur und die abzuführende Wärmelast, und wir führen ein stationäres Modell durch und liefern eine vorgeschlagene Kombination aus 1,0 mm und 3,0 mm zurück. Das spart in der Regel eine Werkzeugiteration.
Wie wir fertigen und versenden
Unsere Erfahrung mit LED-Hallenstrahlern reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standardwerte schwarze Eloxierung Typ II, 10-15 µm und ±0,15 mm konservativ statt optimistisch sind.
Das Qualitätspersonal sitzt neben der Presse, nicht in einem separaten Raum. Abweichungen bei 3,0 mm oder 0,10 mm über 100 mm stoppen den Lauf am Werkzeug statt bei der Endkontrolle.
Wir quotieren EXW und halten 500 Stück für die Bemusterung vor. Die Bemusterung ist ein kostenloses Muster mit Zeichnung, 5-7 Tage, sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Standard für gestanzte Produktion; mit BQUQ bestätigen
Mindestbestellmenge
Standard für 50.000 Stück/Monat Kapazität; mit BQUQ bestätigen
Kapazität
50.000 Stück pro Monat
Auswahl / Vergleich
Option
Am besten geeignet für
Kompromiss
Gestanzter Block mit 1,0 mm Rippen
Hohe Oberfläche pro Kubikmillimeter in einem einteiligen Kühler
Erfordert 110-T-Werkzeug; Rippenteilung hängt vom Werkzeugverschleiß ab
Stranggepresstes Profil
Einfache konstante Querschnitte
Kann ein Rippenprofil von 1,0 mm nicht so reproduzierbar halten; Teilungsabweichung ist höher
Gefrästes Profil
Kleinvolumen oder komplexe Merkmale
Geringere Oberfläche pro Kubikmillimeter; höhere Kosten pro Teil
Zweiteiliger Kühler mit Klebstoff
Baugruppen, bei denen Kleben akzeptabel ist
Klebstoffschicht erhöht den Wärmewiderstand im Pfad
Schwarze Eloxierung Typ II, 10-15 µm
Korrosionsschutz nach dem Umformen
Wird nach dem Umformen aufgebracht; Rippenfüße werden nicht durchtrennt wie bei gefrästen Alternativen
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
110-T-Werkzeug formt jede Rippe in einem Hub; Teilung innerhalb ±0,05 mm
Messung der Rippenteilung über die Serie von 50.000 Stück
Maßprüfung
KMG prüft 0,10 mm über 100 mm und Rippenteilung
KMG-Prüfbericht
Dichtheitsprüfung
100 % hydraulische Pressen-Dichtheitsprüfung
Dichtheitsprüfergebnis pro Teil
Oberflächenfinish
Schwarze Eloxierung Typ II, 10-15 µm, nach dem Umformen aufgebracht
Finishdicke und visuelle Aufzeichnung
Endversand
Prüfung vor jedem Versand
Versandprüfaufzeichnung
Häufig gestellte Fragen
Wie ist die thermische Leistung dieses Aluminium-Kühlkörperblocks?
Er liefert 0,62 K/W bei ΔT = 75 K mit Zwangsluft bei 2,0 m/s. Der 1,0 mm Boden und die 1,0 mm Rippen bei 3,0 mm Teilung bieten eine hohe Oberfläche pro Kubikmillimeter, und die einteilige gestanzte Geometrie eliminiert die Klebstoffschicht, die bei zweiteiligen Kühlern zu finden ist.
Der Block wird aus 6063-T5 Aluminium auf einem 110-T-Werkzeug gepresst. Die schwarze Eloxierung Typ II, 10-15 µm, wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Rippenfüßen nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
Welche Toleranzen kann dieser gestanzte Kühlkörper halten?
Er hält 0,10 mm über 100 mm ein. Die Rippenteilung bleibt über eine Serie von 50.000 Stück innerhalb von ±0,05 mm, weil das Werkzeug jede Rippe in einem Hub formt. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die Prüfung am KMG erkennt.
Warum Stanzen statt Strangpressen für diesen Kühlkörperblock wählen?
Das Stanzen ergibt ein reproduzierbares Rippenprofil von 1,0 mm, das das Strangpressen nicht halten kann. Das Werkzeug formt jede Rippe in einem Hub, sodass die Teilung über eine Serie von 50.000 Stück innerhalb von ±0,05 mm bleibt. Die geringe Rippenstärke bei 1,0 mm und 3,0 mm Teilung ergibt mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Wie wird die Qualität vor dem Versand kontrolliert?
Die Prüfung läuft vor jedem Versand. Sie umfasst KMG-Prüfungen auf 0,10 mm über 100 mm und die Rippenteilung sowie eine 100 % hydraulische Pressen-Dichtheitsprüfung. Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen, weil der Werkzeugverschleiß als messbare Verschiebung der Rippenteilung erscheint, die bei der Prüfung erfasst wird.
Wie hoch sind die monatliche Produktionskapazität und der Ausstoß?
Die Monatsproduktion liegt bei 50.000 Stück. Das 110-T-Werkzeug und die Rippenformung in einem Hub unterstützen dieses Volumen, während die Rippenteilung innerhalb von ±0,05 mm gehalten wird. Bestätigen Sie die aktuelle Lieferzeit und Mindestbestellmenge mit BQUQ für Ihre Bestellmenge.
Wo wird dieser Aluminium-Kühlkörperblock eingesetzt?
Er wird dort eingesetzt, wo ein einteiliger Kühler mit 1,0 mm Boden und 1,0 mm Rippen benötigt wird. Der gestanzte 6063-T5 Aluminiumblock liefert 0,62 K/W bei ΔT = 75 K, Zwangsluft 2,0 m/s, und eliminiert die Klebstoffschicht, die bei zweiteiligen Kühlern zu finden ist.