
Dünnwandige Bearbeitung: Verzugssteuerung und Vorschübe
Kurze Antwort: Dünne Wände bewegen sich, weil Schnittkraft, Eigenspannung und Wärme sie schneller aus der Position drücken, als der Fräser Material abträgt. Um eine Wand bis etwa 0,5 mm in Aluminium oder 1 mm in Edelstahl zu halten, reduziert die Werkstatt die radiale Schnitttiefe, erhöht die Spindeldrehzahl, verwendet scharfe Fräser mit positivem Spanwinkel im Gleichlauffräsen, stützt die Wand mit Wachs oder weichen Backen und führt symmetrische Schlichtdurchgänge auf beiden Seiten aus. Verzug ist ein Prozessproblem, kein Maschinenproblem – Vorschübe, Werkzeuge und Werkstückaufnahme entscheiden weit mehr über das Ergebnis als das Maschinenmodell.
Jeder Zerspaner hat ein Teil erlebt, das auf der Zeichnung perfekt aussah und verbogen herauskam. Eine dünne Wand ist eine Feder: Drückt man mit einem Fräser dagegen, weicht sie aus und federt zurück, sodass die fertige Wand uneben ist. Je dünner und höher die Wand, desto schlimmer der Effekt, und die Beziehung ist nicht linear. Eine Verdopplung der Wandhöhe erhöht die Durchbiegung etwa kubisch, weshalb eine Wand, die bei 2 mm sauber bearbeitet werden kann, bei 0,5 mm mit denselben Einstellungen unmöglich sein kann.
Warum sich dünne Wände verziehen
Drei Kräfte wirken auf eine dünne Wand. Erstens die Schnittkraft, die die Wand vom Werkzeug wegdrückt; die Wand biegt sich durch, die Spanlast ändert sich und die Oberfläche wird wellig. Zweitens die Eigenspannung im Rohteil, die beim Materialabtrag freigesetzt wird und das Teil nach der Bearbeitung verbiegt. Drittens die Wärme, die die Wand lokal ausdehnt und dann beim Abkühlen schrumpfen lässt, wodurch sich die Geometrie zwischen den Durchgängen verschiebt. Alle drei sind beherrschbar, aber nur, wenn sie vorhergesehen werden.
Die Durchbiegung wird am meisten unterschätzt. Die Steifigkeit einer Wand steigt mit der dritten Potenz ihrer Dicke, sodass eine halb so dicke Wand achtmal nachgiebiger ist. Diese eine Tatsache erklärt die meisten Dünnwandfehler und die meisten der folgenden Strategien.
Strategien, die tatsächlich funktionieren
| Strategie | Wirkung | Praktische Einstellung |
|---|---|---|
| Radiale Schnitttiefe reduzieren | Verringert die Kraft auf die Wand | Oft 0,2–0,5 mm radial |
| Höhere Spindeldrehzahl | Verteilt die Last auf viele leichte Schnitte | 20–50 % höher als bei einem starren Teil |
| Scharfer Fräser mit positivem Spanwinkel | Senkt die Schnittkraft | 2–3 Schneiden Aluminiumfräser |
| Gleichlauffräsen | Zieht die Wand zur Auflage | Standard für dünne Wände |
| Symmetrischer Materialabtrag | Gleicht Eigenspannungen aus | Beide Seiten gleichmäßig bearbeiten |
| Wand abstützen | Verhindert Durchbiegung vollständig | Wachs, Paraffin, weiche Backen |
| Leichte Schlichtdurchgänge | Entfernt Rückfederungsmarkierungen | 0,1–0,2 mm Schlichtdurchgänge |
| Schruppen, spannungsarmglühen, schlichten | Setzt Spannungen vor der Endgröße frei | Mehrstufig für enge Teile |
Die Kombination ist wichtiger als jeder einzelne Trick. Eine Werkstatt, die nur den Vorschub verlangsamt, hält keine maßhaltige dünne Wand; eine Werkstatt, die die Wand abstützt und leichte symmetrische Schnitte ausführt, schon. Wenn Sie ein Angebot für ein dünnwandiges Teil erhalten, sollten Sie fragen, wie die Wand abgestützt wird und ob das Rohteil spannungsarmgeglüht ist.
Werkstückaufnahme für dünne Wände
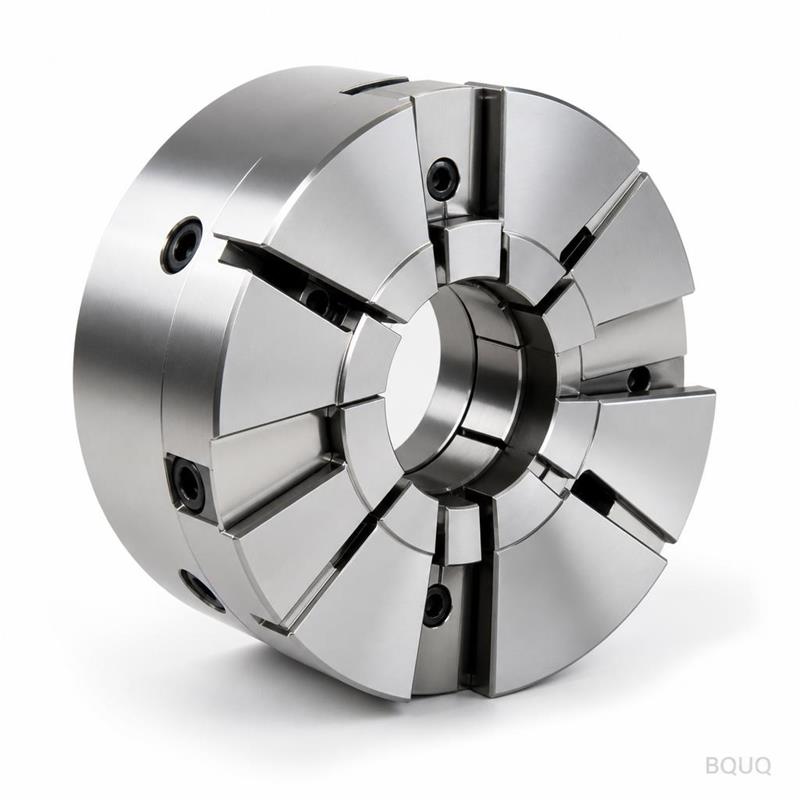
Bei der Werkstückaufnahme werden Dünnwandaufträge gewonnen oder verloren. Ein Schraubstock quetscht eine dünne Wand und kann nie zuverlässig gerade halten, weil die Spannkraft selbst das Teil verformt. Bessere Optionen sind weiche Backen, die auf die Kontur des Teils gefräst sind und die Spannlast verteilen, sowie Vakuumspannvorrichtungen, die eine flache Fläche ohne Seitendruck halten. Für sehr nachgiebige Teile umgibt ein Einbetten in Wachs oder eine niedrig schmelzende Masse die Wand und stützt sie während der Bearbeitung, um dann sauber wegzuschmelzen. Das ist langsam, aber oft die einzige Möglichkeit, ein empfindliches Teil maßhaltig zu fertigen.
Die Vorrichtung muss außerdem zulassen, dass sich das Teil entspannt, ohne sich zu bewegen. Ein Teil, das während der Bearbeitung hart gespannt ist, federt beim Lösen zurück, daher sollte die Werkstatt die Spannung so planen, dass das gelöste Teil das korrekte ist, nicht das gespannte. Das ist dasselbe Prinzip wie das Halten eines Maßes, während das Material unter Spannlast steht, und deshalb sprechen erfahrene Dünnwandwerkstätten genauso über das Entspannen wie über das Schneiden.
Wanddicke, Höhe und Risiko
Die Wanddicke allein beschreibt keinen Dünnwandauftrag; die Höhe ist genauso wichtig. Das Verhältnis von Höhe zu Dicke ist der eigentliche Schwierigkeitsmaßstab, und deshalb ist eine 0,5 mm Wand auf einem niedrigen Ansatz einfach, während eine 0,5 mm Wand auf einem hohen Rohr schwierig ist.
| Material | Praktische Mindestwand | Praktische Höhe bei dieser Wand | Hinweise |
|---|---|---|---|
| Aluminium 6061 | 0,5 mm | bis etwa 10 mm | Am einfachsten und fehlertolerantesten |
| Messing C360 | 0,5 mm | bis etwa 8 mm | Gut zerspanbar, geringe Schnittkraft |
| Stahl 1045 | 0,8 mm | bis etwa 8 mm | Profitiert von Spannungsarmglühen |
| Edelstahl 304 | 1,0 mm | bis etwa 6 mm | Kaltverfestigt, erzeugt Wärme |
| Titan | 1,0 mm | bis etwa 5 mm | Federnd, langsame Schnittgeschwindigkeiten |
Dies sind praktische Ausgangspunkte, keine Grenzen, die ausgereizt werden sollten. Eine Verdopplung der Wandhöhe macht es weit mehr als doppelt so schwer, sie zu halten, weil die Steifigkeit mit der dritten Potenz der Dicke fällt, während der Biegearm mit der Höhe wächst. Ein Käufer, der eine hohe, dünne Wand benötigt, sollte erwarten, dass die Werkstatt nach Abstützung, Rohteilzustand und Schlichtreihenfolge fragt, und sollte einen niedrigen Preis für ein solches Teil mit Skepsis betrachten.
Vorschübe, Drehzahlen und Werkzeugweg
Das Fräsen dünner Wände kehrt die normalen Instinkte um. Statt schwerer Schnitte und niedriger Drehzahl ist das Ziel, viele leichte Schnitte bei hoher Drehzahl auszuführen, damit das Werkzeug Material stetig abträgt, ohne die Wand je zu belasten. Ein scharfer Fräser mit hohem Spanwinkel und weniger Schneiden hält die Kraft niedrig, und Gleichlauffräsen richtet die Schnittkraft in die Auflage statt von ihr weg. Trochoidale Werkzeugwege, die den Fräser mit einem konstanten flachen Bogen eingreifen lassen, halten die Spanlast konstant und reduzieren die Spitzen, die Rattern auslösen.
Die Schlichtbearbeitung verdient einen eigenen Durchgangsplan. Wenn die Wand in einem Schnitt auf Endmaß bearbeitet wird, ist die Durchbiegung dieses Schnitts in die Oberfläche eingeprägt. Ein oder zwei leichte Federdurchgänge oder eine kleine Schlichtzugabe, die langsam abgetragen wird, lassen die Wand vor dem letzten Schnitt zur Ruhe kommen. Beide Flächen einer Wand als Paar zu bearbeiten, anstatt eine Seite vollständig fertigzustellen, bevor die andere begonnen wird, hilft ebenfalls, die Wand ausgewogen zu halten und reduziert Verbiegungen.
Eigenspannung und Rohteilwahl
Eigenspannung ist die stille Ursache für Teile, die sich Tage nach der Bearbeitung verziehen. Gewalztes und stranggepresstes Material trägt innere Spannungen aus dem Werk, und der Materialabtrag bringt sie aus dem Gleichgewicht, sodass sich das Teil biegt, um ein neues Gleichgewicht zu finden. Zwei Reaktionen helfen. Die erste ist, Rohteile zu wählen, die bereits spannungsarmgeglüht sind, wie spannungsarmgeglühte Platten, wenn das Teil empfindlich ist. Die zweite ist, das Teil vorzuschruppen, entspannen zu lassen und dann zu schlichten, damit die schlimmste Bewegung vor der Endgröße erfolgt. Für die engsten dünnwandigen Teile kann eine Werkstatt sogar schruppen, spannungsarmglühen und dann in separaten Arbeitsgängen schlichten, wobei sie die zusätzliche Handhabung in Kauf nimmt, um die Geometrie zu schützen.
Symmetrie beim Materialabtrag ist hier ebenfalls wichtig. Gleiche Abträge von gegenüberliegenden Seiten lassen die Spannung ausgeglichen, während Materialabtrag nur von einer Seite eine Verbiegung einlädt. Ein guter Prozessplan trägt Material gleichmäßig ab und schlichtet spät, denn je früher der Schnitt, desto mehr Gelegenheiten hat das Teil, sich zu bewegen.
Messen dünner Wände
Die Prüfung ist eine eigene Herausforderung. Eine Bügelmessschraube mit normaler Kraft quetscht eine dünne Wand und zeigt einen zu kleinen Wert an, daher muss die Messkraft kontrolliert werden, und berührungslose oder leicht berührende Verfahren sind vorzuziehen. Das Teil sollte außerdem im freien Zustand gemessen werden, nicht gespannt, und nach Möglichkeit nach einer Beruhigungszeit, weil eine Wand noch entspannen kann. Eine Werkstatt, die ein dünnwandiges Teil im Schraubstock gespannt prüft, misst den Schraubstock, nicht das Teil.
Konstruktionsregeln für dünne Wände
Geben Sie der Wand einen großzügigen Radius, wo sie auf den Boden oder ein anderes Merkmal trifft, denn eine scharfe Ecke konzentriert Spannungen und ist die erste Stelle, die reißt oder sich verbiegt. Vermeiden Sie unnötige Höhe, da die Durchbiegung mit der Wandhöhe steil zunimmt. Wenn das Teil eine Abdeckung oder ein Gehäuse ist, überlegen Sie, ob die Wand wirklich so dünn sein muss oder ob eine gerippte oder etwas dickere Konstruktion dieselbe Funktion mit weit geringerem Bearbeitungsrisiko erfüllen würde. Wo dünne Wände wirklich erforderlich sind, sagen Sie es von Anfang an und beschreiben Sie die Funktion, denn eine funktionale 0,5 mm Wand und eine dekorative tragen unterschiedliches Risiko. Lassen Sie schließlich eine realistische Toleranz zu; eine dünne Wand, die auf ±0,01 mm gehalten wird, ist ein ganz anderer Auftrag als eine, die auf ±0,05 mm gehalten wird.
Häufig gestellte Fragen
F: Wie dünn kann eine gefräste Wand sein?
A: In Aluminium sind Wände bis etwa 0,5 mm mit der richtigen Abstützung und leichten Schnitten bearbeitbar. In Edelstahl und härteren Materialien ist etwa 1 mm eine praktische Untergrenze für ein zuverlässiges Ergebnis. Unterhalb dieser Werte wird der Prozess spezialisiert und das Ausschussrisiko steigt schnell, daher sollte die Dicke immer durch die Funktion gerechtfertigt sein.
F: Warum verbiegt sich mein Teil nach der Bearbeitung?
A: Fast immer Eigenspannung. Das Rohteil trägt innere Spannungen, und der Materialabtrag lässt das Teil entspannen und sich verbiegen. Die Lösung ist, spannungsarmgeglühtes Material zu verwenden, Material symmetrisch abzutragen und vor dem Schlichten zu schruppen, damit die Bewegung vor der Endgröße erfolgt und nicht danach.
F: Verhindert ein langsamerer Vorschub den Verzug dünner Wände?
A: Nur teilweise. Langsameres Vorschub reduziert die Kraft, aber es reibt auch und erzeugt Wärme, die die Wand auf andere Weise verzieht. Der bessere Ansatz sind leichte radiale Schnitte bei höherer Drehzahl mit einem scharfen Fräser, kombiniert mit einer Werkstückaufnahme, die die Wand abstützt, anstatt einfach langsamer zu werden.
F: Welche Werkstückaufnahme ist am besten für dünne Wände?
A: Weiche Backen, die auf die Teilekontur gefräst sind, Vakuumspannvorrichtungen oder Einbetten in Wachs oder niedrig schmelzende Masse. Ein Standard-Schraubstock ist die schlechteste Wahl, weil die Spannkraft die Wand verformt, bevor der Fräser sie überhaupt berührt. Die Vorrichtung sollte das Teil halten, ohne es zu quetschen, und ihm nach der Bearbeitung Entspannung ermöglichen.
F: Können Dünnwandtoleranzen in der Produktion gehalten werden?
A: Ja, mit dem richtigen Prozess, aber es erfordert Abstützung, symmetrische Schnitte, leichte Schlichtdurchgänge und Prüfung im freien Zustand. Senden Sie die Zeichnung mit Wanddicke, Höhe, Material und Toleranz an sc@bquq.com, und wir sagen Ihnen ehrlich, was gehalten werden kann, und unterbreiten ein Angebot innerhalb von 12 Arbeitsstunden.
Verwandte Ressourcen
- Design for machining: rules that cut cost — wie Geometrieentscheidungen wie Wanddicke die Bearbeitbarkeit beeinflussen.
- CNC machining services — Präzisionsfräsen und -drehen von einem Dongguan-Quellwerk.
- About BQUQ — ein ISO9001-Quellwerk, das CNC-, Stanz-, Feder- und Kühlkörperlinien unter einem Dach betreibt.
- Contact us — senden Sie Ihre Zeichnung für ein Angebot innerhalb von 12 Arbeitsstunden.
Verfasst vom BQUQ Engineering Team. BQUQ ist ein ISO9001-zertifiziertes Quellwerk in Dongguan, China, das CNC-Bearbeitung, Metallstanzen, Sonderfedern, Kühlkörper und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


