
Eloxieren wächst, Beschichten fügt hinzu, Wärmebehandlung verformt Teile. Jede Veredelung verändert Größe und Toleranz. Verwalten Sie das Risiko externer Veredelung. BQUQ bietet Angebote in 12 Stunden.
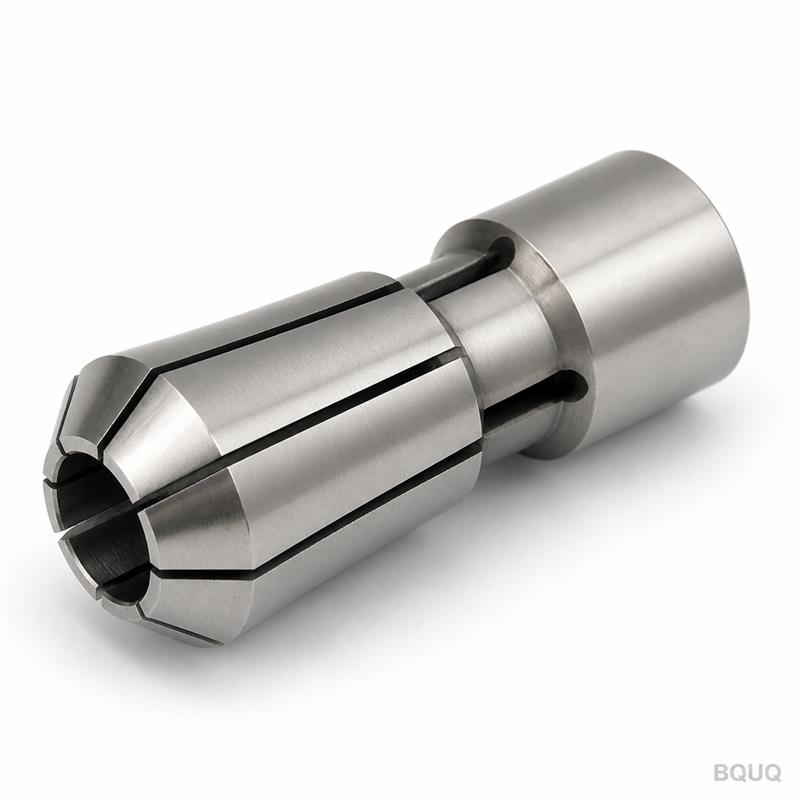
Nach dem CNC-Schnitt: Eloxieren, Beschichten, Wärmebehandlung und das Risiko externer Veredelung
Eloxieren wächst eine Oberfläche, Beschichten fügt eine Schicht hinzu, und Wärmebehandlung verformt das gesamte Teil – keine dieser Behandlungen lässt Ihre bearbeiteten Maße unberührt. Die Regel lautet: Konstruieren Sie die Veredelung bereits in die Zeichnung ein, bevor Sie mit der Bearbeitung beginnen, denn ein Teil, das auf Endmaß bearbeitet und dann eloxiert wird, ist bei seinen beschichteten Merkmalen bereits außerhalb der Toleranz.
Ein CNC-Teil verlässt die Maschine als blankes Metall mit einer bestimmten Größe, Oberflächengüte und einem bestimmten Eigenspannungszustand. Fast jedes Serienteil durchläuft danach einen weiteren Prozess: Eloxieren für Korrosionsschutz und Farbe, Beschichten für Lötbarkeit oder Verschleißfestigkeit, Wärmebehandlung für Festigkeit, Glasperlenstrahlen für Textur, Passivierung für Edelstahl. Jeder Schritt verändert das Teil – in der Dimension, an der Oberfläche oder in der Metallurgie – und jede Veränderung birgt ein Risiko, das der Fertigungsbetrieb nur teilweise kontrolliert. Dieser Leitfaden behandelt die gängigen Veredelungsverfahren, ihre Auswirkungen auf Ihre Maße und den Ort, an dem das eigentliche Risiko liegt, wenn die Veredelung außerhalb der mechanischen Fertigung stattfindet.
Was jede Veredelung mit Ihren Maßen macht
Die erste Tatsache, die man verinnerlichen sollte: Veredelungen fügen Material hinzu oder entfernen es in kontrollierten, aber realen Mengen. Harteloxieren (Typ III) bildet eine Beschichtung von 25–100 µm Dicke, von der etwa die Hälfte von der ursprünglichen Oberfläche nach innen wächst – eine gebohrte Bohrung verliert also etwa die Hälfte der Beschichtungsdicke an ihrem Radius. Chemisch Nickel wird gleichmäßig auf jede Oberfläche aufgebracht, einschließlich Gewinden und Sacklöchern, mit 2,5–50 µm je nach Spezifikation. Chromatieren und Passivieren sind dünn genug, um dimensionsmäßig ignoriert zu werden, verändern aber dennoch die Oberflächenchemie. Selbst Glasperlenstrahlen entfernt einige Mikrometer und rundet scharfe Kanten.
| Veredelung | Typische hinzugefügte Dicke | Dimensionswirkung | Hinweise |
|---|---|---|---|
| Typ II Eloxal | 5–25 µm Beschichtung | ~halb nach innen auf jeder Oberfläche | Vor kritischen Passungen versiegeln |
| Typ III Harteloxal | 25–100 µm | Erhebliches Wachstum nach innen | Zuerst Bearbeitungszugabe vorsehen |
| Chemisch Nickel | 2,5–50 µm je nach Spezifikation | Gleichmäßig auf allen Oberflächen | Folgt Gewinden und Bohrungen |
| Zink/Nickel-Beschichtung | 5–15 µm | Wächst außen, schrumpft innen | Zugabe vor dem Beschichten erforderlich |
| Passivierung (Edelstahl) | Vernachlässigbar | Keine messbare Wirkung | Nur chemisch |
| Glasperlenstrahlen | Entfernt ~2–5 µm | Rundet Kanten, macht rau | Vor den finalen kritischen Schnitten durchführen |
Die Dimensionsregel ist einfach: Beschichtete Oberflächen in der Zeichnung identifizieren und sie auf Maß minus der Beschichtung, die nach innen wächst, bearbeiten – oder nach der Beschichtung bearbeiten, wenn die Beschichtung dünn genug ist. Gewinde sind der klassische Fehler: Beschichtete Gewinde, die vor dem Beschichten auf Lehrenmaß bearbeitet wurden, fallen nach dem Beschichten durch die Lehre, weil die Beschichtung das Spiel verbraucht. Betriebe, die die Veredelung im Voraus kennen, schneiden das Gewinde auf eine Gewindeklasse vor dem Beschichten und retten so die Charge.
Wärmebehandlung: Vor oder nach der Bearbeitung?
Die Wärmebehandlung ist der Punkt, an dem die Maßkontrolle wirklich schwierig wird, denn der Prozess verändert nicht nur die Oberfläche – er verändert das gesamte Teil. Stahl, der weich bearbeitet und dann gehärtet wird, verzieht sich: Spannungen relaxieren, Phasen transformieren sich, und Teile, die perfekt gerade waren, kommen mit messbaren Verformungen aus dem Ofen. Das Abschrecken ist der gewaltsame Teil – dünne Querschnitte und asymmetrische Geometrien verformen sich am stärksten. Die übliche technische Antwort ist, im weichen oder vorgehärteten Zustand zu bearbeiten, wärmzubehandeln und dann die kritischen Merkmale fertigzuschleifen oder fertigzubearbeiten. Unsere CNC-Drehteile und Fräsarbeiten laufen routinemäßig nach dieser Sequenz: Vorbearbeiten, zum Wärmebehandeln schicken, dann die Bezugselemente und Bohrungen fertigstellen, die ±0,01 mm halten müssen.
| Materialweg | Sequenz | Toleranzrisiko |
|---|---|---|
| Stahl, geringe Präzision | Auf Endmaß bearbeiten, wärmebehandeln, Verzug akzeptieren | ±0,1 mm oder schlechter bei langen Teilen |
| Stahl, kritische Merkmale | Vorbearbeiten, wärmebehandeln, fertigbearbeiten | Durch Fertigbearbeitung kontrolliert |
| Aluminium-Aushärtung (T6) | Aus T6-Material bearbeiten, keine erneute Behandlung | Stabil, wenn das Material die richtige Wärmebehandlung hat |
| Einsatzhärtung | Bearbeiten, einsatzhärten, ID/OD schleifen | Schleifen stellt Geometrie wieder her |
| Spannungsarmglühen | Vorbearbeiten, spannungsarm glühen, fertigbearbeiten | Entfernt Bewegungen durch Bearbeitungsspannungen |
Die Kostenlogik spricht dafür, die Wärmebehandlung einmal durchzuführen und die Bearbeitung darum herum zu planen, nicht zweimal. Wenn die Zeichnung ein gehärtetes Stahlteil mit einer Bohrung von ±0,005 mm vorsieht, erwarten Sie den Prozess: maschinelle Vorbearbeitung, Härten, dann Schleifen oder Ausbohren des Lochs auf Endmaß. Ein Lieferant, der diese Sequenz anbietet, versteht die Physik; einer, der verspricht, diese Bohrung durch ein Abschrecken zu halten, hat entweder Glück oder wärmebehandelt nicht wirklich.
Wo das Risiko externer Veredelung tatsächlich liegt
Nur wenige CNC-Betriebe betreiben Eloxal- und Beschichtungsbäder im eigenen Haus – das sind spezialisierte, umweltrechtlich regulierte Betriebe, und die meisten werden von Subunternehmern durchgeführt. Das Risiko liegt nicht darin, dass der Veredeler inkompetent ist; es liegt in der Übergabe. Teile verlassen die mechanische Fertigung, gehen zu einem Beschichter, der sie auf Gestelle hängt, und kommen zurück mit: Beschichtung auf Oberflächen, die maskiert sein sollten, Dicke, die je nach Gestellposition variiert, Wasserstoffversprödung bei hochfestem Stahl oder einfachen Transportschäden. Jedes dieser Ereignisse ist ein Qualitätsproblem, das die mechanische Fertigung nicht verursacht hat, aber erkennen soll.
| Risiko der Auslagerung | Wie es sich zeigt | Was es verhindert |
|---|---|---|
| Falsche Beschichtungsdicke | Durchfallende Lehrenpassung, Maßabweichung | Schriftliche Spezifikation, Beschichtungsdickenbericht |
| Beschichtung in maskierten Bereichen | Lötfehler, Gewindepassungsprobleme | Korrekte Maskierung in der Zeichnung |
| Wasserstoffversprödung | Verzögerte Rissbildung bei gehärteten Teilen | Backen nach Spezifikation nach dem Beschichten |
| Transportschäden | Dellen, Kratzer auf fertigen Oberflächen | Schutzverpackung, Eingangskontrolle |
| Vermischte Chargen | Falsche Farbe oder Beschichtung bei einigen Teilen | Chargenkontrolle, klare Teilekennzeichnung |
Die Verteidigung des Käufers ist vertraglicher und dokumentarischer Natur: Spezifizieren Sie die Veredelung nach Norm (MIL-A-8625 für Eloxal, ASTM B733 für chemisch Nickel, AMS- oder ISO-Äquivalente für Beschichtungen), verlangen Sie einen Beschichtungsdickenbericht mit der Charge und definieren Sie die Maskierung in der Zeichnung. Wenn wir die Veredelung für einen Kunden verwalten, ist der Inspektionsschritt nach der Rückkehr der Teile vom Veredeler Teil des Lieferumfangs – die Charge wird mit Maß- und Beschichtungsprüfungen versandt, nicht nur mit dem Wort des Zerspaners. Unsere CNC-Präzisionsteile-Linie und der gesamte CNC-Bearbeitungsbetrieb behandeln den Veredelungssubunternehmer als Teil der Qualitätskette, mit derselben Berichtsdisziplin, die auch für die CNC-Schnitte selbst gilt.
Für die Veredelung konstruieren, nicht dagegen
Der günstigste Weg, Veredelungsprobleme zu vermeiden, ist, von vornherein dafür zu konstruieren. Stellen Sie sich in der Zeichnungsphase drei Fragen. Erstens: Braucht diese Oberfläche die Veredelung überhaupt – eine innenliegende Montagefläche benötigt kein kosmetisches Eloxal, und ein Teil, das nur Korrosionsschutz benötigt, kann mit einem günstigeren Chromatieren oder Passivieren auskommen. Zweitens: Wie hoch ist das Budget für die Beschichtungsdicke – geben Sie die Veredelungsklasse an, damit der Zerspaner die richtige Zugabe lassen kann, anstatt zu raten. Drittens: Wie hoch ist die thermische Belastung oder die Gefahr der Versprödung – gehärtete Teile, die beschichtet werden, benötigen die Spezifikation des Backens, und Teile, die nicht wachsen dürfen, benötigen maskierte Oberflächen oder eine Bearbeitung nach der Beschichtung.
Grenzfälle verdienen dieselbe Disziplin. Scharfe Kanten werden stark beschichtet und eloxieren ungleichmäßig; die Zeichnung sollte eine kleine Fase oder einen Radius an beschichteten Kanten vorsehen. Sackgewinde fangen Beschichtungschemie ein und benötigen gründliches Spülen oder Maskieren. Und wenn ein Teil eine beschichtete kosmetische Oberfläche mit einer präzisen blanken Bohrung kombiniert, planen Sie zwei Arbeitsgänge: die Bohrung nach der Beschichtung fertigstellen oder sie davor maskieren. Dies ist dieselbe Logik, die unser Leitfaden zur Kunststoffbearbeitung zum Materialverhalten anführt – die Veredelung ist Teil des Materialsystems, und das Ignorieren kostet eine Charge.
Wem gehört die Veredelung?
Entscheiden Sie schließlich, wer die Veredelungskette koordiniert, bevor Sie bestellen, nicht erst, wenn ein Problem auftritt. Ein Teilekäufer, der das Eloxieren getrennt von der Bearbeitung verwaltet, spart ein wenig und erbt das Übergaberisiko. Ein Betrieb, der Bearbeitung, Wärmebehandlung und Veredelung von einer einzigen Zeichnung aus koordiniert, besitzt die Sequenz und die Inspektion – deshalb ziehen wir es vor, den gesamten Weg von CNC-Drehen und -Fräsen bis zur externen Veredelung zu verwalten, wobei jeder Schritt dokumentiert und jede Charge bei der Rückkehr geprüft wird. Dieselbe Logik gilt bei exotischen Materialien: Ein Titanteil, das für Farbeloxal oder Passivierung vorgesehen ist, benötigt dieselbe Prozesskontrolle, wie unser Leitfaden zur Titanbearbeitung im Detail beschreibt.
Senden Sie die Zeichnung mit der Veredelung, die nach Norm spezifiziert ist, der Beschichtungsdicke und den identifizierten kritischen Oberflächen. Das Angebot enthält dann die Veredelungszugabe, die Koordination und die Inspektion – und die Teile, die ankommen, entsprechen der Zeichnung nach der Veredelung, nicht davor.
Häufig gestellte Fragen
F: Verändert das Eloxieren die Maße meines CNC-Teils?
A: Ja. Die Eloxalschicht wächst etwa zur Hälfte von der ursprünglichen Oberfläche nach innen, sodass eine Harteloxalschicht Typ III von 50 µm etwa 25 µm pro Oberfläche von Bohrungen und Außenmaßen entfernt. Bearbeiten Sie beschichtete Merkmale mit einer Veredelungszugabe oder dimensionieren Sie sie nach der Beschichtung.
F: Soll ich vor oder nach der Wärmebehandlung bearbeiten?
A: Beides, in Sequenz. Bearbeiten Sie im weichen Zustand nahezu auf Endmaß, wärmebehandeln Sie, und bearbeiten oder schleifen Sie dann nur die kritischen Merkmale fertig. Die Bearbeitung von vollständig gehärtetem Material ist teuer, und enge Toleranzen durch einen Abschreckverzug zu halten, ist meist unmöglich.
F: Welches Risiko besteht beim Beschichten gehärteter Stahlteile?
A: Wasserstoffversprödung. Beschichtungsprozesse führen Wasserstoff ein, der hochfesten Stahl Stunden oder Tage später reißen lassen kann. Spezifiziertes Backen nach dem Beschichten baut diesen ab. Wenn Ihre Teile über etwa 40 HRC gehärtet und beschichtet werden, verlangen Sie das Backen in der Prozessspezifikation.
F: Wie spezifiziere ich eine Veredelung, damit der Lieferant nicht raten kann?
A: Benennen Sie die Norm und die Klasse – zum Beispiel MIL-A-8625 Typ II Klasse 2 für gefärbtes Eloxal oder ASTM B733 für chemisch Nickel mit der Dickenklasse. Geben Sie an, welche Oberflächen maskiert sind, und verlangen Sie einen Beschichtungsdickenbericht mit der Charge.
F: Wer ist verantwortlich, wenn externe Veredelung Teile beschädigt?
A: Die Partei, die den Vertrag verwaltet. Wenn Sie bearbeitete Teile direkt zu einem Beschichter schicken, tragen Sie das Übergaberisiko. Wenn Ihr Bearbeitungslieferant die Veredelung koordiniert, besitzt er die Sequenz und sollte die Teile bei der Rückkehr prüfen – verlangen Sie diesen Inspektionsbericht mit Ihrer Charge.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


