
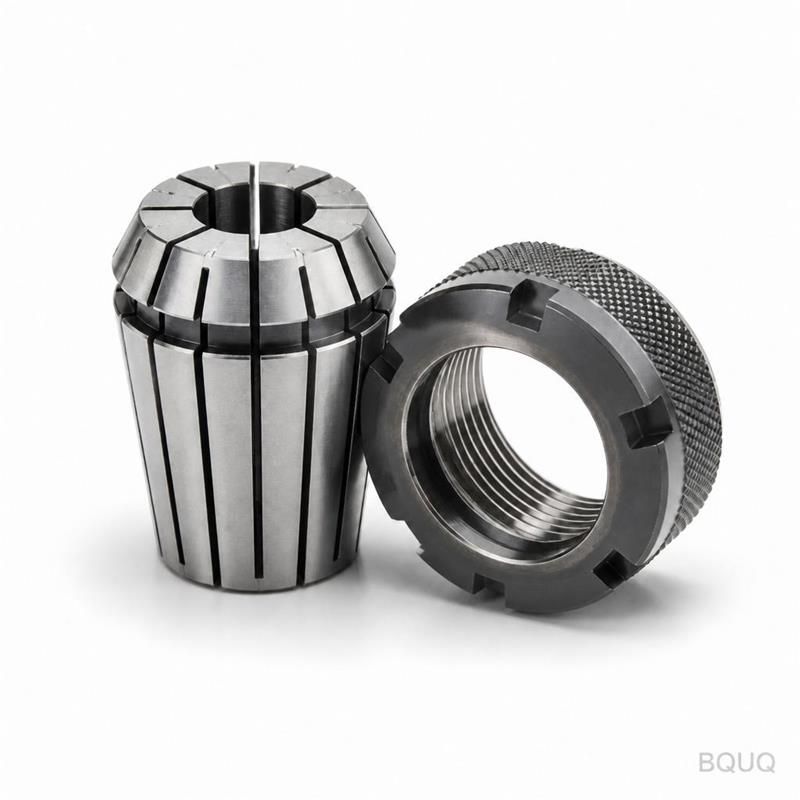
Werkzeughalterauswahl für CNC: Drehmoment, Rundlauf und Zugänglichkeit
Kurze Antwort: Passen Sie den Halter an die drei Randbedingungen an, die tatsächlich Teile zerstören – Drehmoment, Rundlauf und Zugänglichkeit. Für einen 12 mm Hartmetall-Schaftfräser in Aluminium bei 1,5×D hält ein ER32-Spannzangenfutter 0,008–0,015 mm TIR und überträgt etwa 40–60 N·m, was ausreicht. Wechseln Sie zu einem 20 mm Fräser bei 4×D in Stahl, benötigen Sie einen Hydraulik- oder Schrumpffutter mit 0,003 mm TIR und 150 N·m+; ein Spannzangenfutter wird rattern und herausziehen. Die Reichweite entscheidet über den Rest: Wenn der Halterkörper die Wand erreicht, bevor der Fräser die Tiefe erreicht, hilft keine Genauigkeit. BQUQ gibt bei jeder CNC-Bearbeitungsanfrage innerhalb von 12 Arbeitsstunden Empfehlungen für Halter und Vorrichtungen ab.
Warum der Werkzeughalter Ihre Toleranz vor der Maschine entscheidet
Die Positioniergenauigkeit einer CNC-Maschine ist eine Spezifikation auf dem Papier. Was tatsächlich das Werkstück erreicht, ist die Summe aus Spindel, Halter, Spannzange und Fräser. Der Halter ist das schwächste Glied in dieser Kette, weil er das einzige Element ist, das wiederholt gespannt und entspannt wird, und das einzige, dessen Steifigkeit Sie im Moment des Einrichtens wählen.
Drei Fehlerarten verursachen die meisten halterbedingten Ausschüsse:
Rundlauf — radiale Exzentrizität an der Fräserspitze. Jede 0,01 mm Rundlauf verdoppelt in etwa die Spanlast auf einer Schneide. Bei einem 4-Schneiden-Fräser bedeutet das, dass eine Schneide 40 % der Arbeit leistet, zuerst verschleißt und die Bohrung außermittig drückt. Für eine geriebene Bohrung mit H7-Toleranz reicht ein Rundlauf über 0,01 mm normalerweise aus, um die Toleranz zu verlieren.
Drehmomentverlust — die Fähigkeit des Halters, dem Herausziehen des Fräsers und Torsionsschlupf zu widerstehen. Dies ist am wichtigsten beim Schruppen und bei Fräsern mit hoher Drallzahl, die eine starke axiale Zugkraft erzeugen. Ein Halter, der mitten im Schnitt rutscht, ruiniert nicht nur das Teil, sondern verschrottet den Fräser und kann den Spindelkegel beschädigen.
Zugänglichkeitsbehinderung — der Halterkörper, die Mutter oder die Schlüsselflächen kollidieren mit einer Wand, einem Ansatz oder einer Vorrichtung. Dies ist Geometrie, nicht Genauigkeit, und der Grund, warum Werkstätten fünf Halterfamilien statt einer besitzen.
Auf dem BQUQ-Fertigungsbereich in Dongguan teilen alle vier Produktionslinien – CNC-Bearbeitung, Metallstanzen, Sonderfedern und Kühlkörper – dieselbe Logik für den Werkzeugausgabeschrank. Ein Halter, der für ein Kühlkörper-Lamellenprofil richtig ist, ist falsch für einen gehärteten Federdorn, und die folgenden Auswahlregeln bestimmen unsere Entscheidung.
Welchen Rundlauf können Sie tatsächlich von jedem Haltertyp erwarten?
Die folgenden Rundlaufwerte sind typische Werte, gemessen bei 3×D von der Messlinie mit einer sauberen, neuen Spannzange und einem Schaft eines guten Fräsers. Betrachten Sie sie als Richtwerte, nicht als garantiert – der Spindelzustand und der Spannzangenverschleiß dominieren in der Praxis.
| Haltertyp | Typischer TIR bei 3×D | Max. realistische Drehzahl | Beste Eignung |
|---|---|---|---|
| ER-Spannzangenfutter (ER16/ER20/ER32) | 0,008–0,015 mm | 20.000–25.000 U/min | Allgemeines Fräsen, Bohren, Gewindeschneiden |
| Bohrfutter (schlüssellos) | 0,03–0,08 mm | 6.000 U/min | Nur unkritisches Bohren |
| Hydraulikdehnung | 0,003–0,005 mm | 30.000–40.000 U/min | Schlichten, Reiben, Werkzeuge mit kleinem Durchmesser |
| Schrumpffutter (Induktion) | 0,002–0,004 mm | 40.000 U/min+ | Hochgeschwindigkeitsschlichten, tiefe Taschen |
| Seitenspanner / Weldon | 0,02–0,05 mm | 15.000 U/min | Schweres Schruppen, hohes Drehmoment |
| Mechanisches Fräsfutter | 0,005–0,010 mm | 25.000 U/min | Schweres Schruppen mit guter Genauigkeit |
Zwei praktische Hinweise. Erstens: TIR wird auf einem sauberen Kegel gemessen – ein einzelner Span oder ein Schmierfilm Fett auf dem Spindelkegel kann sofort 0,02 mm hinzufügen. Zweitens: Die Spannzangenqualität ist auf ER-Ebene wichtiger als die Haltermarke: Eine verschlissene ER32-Spannzange kann den Rundlauf einer neuen verdoppeln, und Spannzangen sollten nach Plan ausgetauscht werden, nicht erst bei Ausfall.
Für Arbeiten, bei denen der Rundlauf direkt die Toleranz bestimmt – geriebene Bohrungen, Lagersitze, optische Halterungen – ist der Halter kein Ort zum Sparen. Unser Artikel über Reibahle-Toleranz erläutert, wie Rundlauf, Reibahlengeometrie und Vorschub bei einer echten H7-Anforderung zusammenspielen.
Wie viel Drehmoment erfordert Ihr Schnitt tatsächlich?
Der Drehmomentbedarf skaliert mit Material, Fräserdurchmesser, radialem Eingriff und axialer Tiefe. Der Halter muss mehr übertragen, als der Fräser erzeugt, mit Reserve für unterbrochene Schnitte und harte Stellen, die im realen Material immer auftreten.
| Operation | Fräser | Typischer Drehmomentbedarf | Minimale Halterklasse |
|---|---|---|---|
| Aluminium-Schruppen, 1,5×D axial | 12 mm 3-Schneiden | 15–25 N·m | ER32 |
| Aluminium-Schruppen, 3×D axial | 16 mm 3-Schneiden | 40–60 N·m | ER32 / mechanisches Futter |
| Stahl-Schruppen, 1×D axial | 16 mm 4-Schneiden | 60–90 N·m | Mechanisches Futter / Seitenspanner |
| Stahl-Schruppen, 2×D axial | 20 mm 4-Schneiden | 120–180 N·m | Seitenspanner / schweres mechanisches Futter |
| Edelstahl-Schlichten | 8 mm 4-Schneiden | 8–15 N·m | Hydraulik / Schrumpffutter |
| Gewindeschneiden M10 in Stahl | — | 25–40 N·m | Zug-Druck-Gewindeschneidfutter |
Das Muster: Drehmoment ist bei Aluminium selten der limitierende Faktor und fast immer der limitierende Faktor beim Schruppen von Stahl und Edelstahl. Deshalb hält eine Werkstatt mit gemischten Arbeiten sowohl einen Spannzangensatz als auch einen Seitenspanner- oder mechanischen Futtersatz bereit.
Es gibt ein zweites Drehmomentproblem, das Tabellen übersehen – Herausziehen. Fräser mit hoher Drallzahl erzeugen bei einem tiefen axialen Schnitt eine schraubenartige Axialkraft, die den Fräserschaft aus einer Spannzange ziehen kann. Die Symptome sind eine plötzliche Tiefenänderung, ein Quietschen und ein verschrotteter Taschenboden. Wenn Sie dies sehen, ist die Lösung nicht mehr Spannkraft auf der Mutter, sondern ein Halter mit einer positiven mechanischen Verriegelung (Seitenspanner oder ein Hydraulikhalter mit einem Schaft, der eine ordnungsgemäß geschliffene h6-Oberfläche hat).
Wann übersteuern Reichweite und Zugänglichkeit die Genauigkeit?
Ständig. Ein Halter mit perfektem 0,002 mm Rundlauf ist nutzlos, wenn die Mutter bei 30 mm Tiefe die Werkstückwand berührt. Zugänglichkeitsprobleme zeigen sich in drei Formen:
- Tiefe Kavitäten — der Halterkörperdurchmesser muss kleiner als die Kavitätsöffnung sein, und der Hals muss lang genug sein, um den Boden zu erreichen. Schrumpffutter mit schlankem Hals gibt es genau dafür.
- Wandnahe Merkmale — eine Mutter, die 10 mm größer als der Fräserschaft ist, begrenzt, wie nah Sie an einem Absatz bearbeiten können. ER-Halter mit schlanker Mutter oder ein Schrumpffutterkörper lösen das.
- Hinterschnitte und rückseitige Merkmale — kein gerader Halter erreicht sie. Hier wird ein Winkelkopf oder ein völlig anderes Verfahren (Drehen mit angetriebenen Werkzeugen) die richtige Antwort.
Bei 5-Achs-Arbeiten verschiebt sich die Einschränkung erneut: Der Halter muss das Teil über den gesamten Neigebereich freigeben, nicht nur in einer Ausrichtung. Dies ist gleichzeitig ein Vorrichtungs- und Halterproblem und wird ausführlicher in 5-Achs-Vorrichtungen behandelt.
Eine nützliche Regel aus unseren eigenen Einrichtungsblättern: Wählen Sie den Halter, der es Ihnen ermöglicht, das Merkmal in einer Ausrichtung zu bearbeiten, und prüfen Sie dann, ob er den Schnitt übersteht. Genauigkeit ist verhandelbar; Zugänglichkeit nicht.
Welcher Halter für welches Material und Merkmal?
Die folgende Matrix ist die, die wir bei der Angebotserstellung verwenden. Sie setzt ein modernes VMC oder Drehzentrum mit sauberem Kegel und angemessenem Spindelzustand voraus.
| Material / Merkmal | Erste Wahl | Alternative | Vermeiden |
|---|---|---|---|
| Aluminium, Hoch-MRR-Schruppen | ER32 oder mechanisches Futter | Seitenspanner | Bohrfutter |
| Aluminium, Dünnwand-Schlichten | Schrumpffutter oder Hydraulik | ER mit neuer Spannzange | Seitenspanner |
| Stahl, allgemeines Fräsen | Mechanisches Futter | ER32 | Hydraulik (Drehmomentgrenze) |
| Edelstahl, Schlichten | Hydraulik | Schrumpffutter | Seitenspanner (Rundlauf) |
| Titan, Niedriggeschwindigkeits-Schruppen | Seitenspanner | Mechanisches Futter | Hydraulik |
| Messing, kleine Merkmale | ER16 / ER20 | Hydraulik | Seitenspanner |
| Tiefe Taschen, kleiner Fräser | Schrumpffutter mit schlankem Hals | ER mit schlanker Mutter | Standard-ER |
| Reiben auf H7 | Hydraulik | Schrumpffutter | ER-Spannzange |
| Gewindeschneiden | Zug-Druck-Halter | Starrer Gewindeschneidhalter (synchron) | Bohrfutter |
Zwei Einträge verdienen einen Kommentar. Hydraulikhalter sind keine Schruppwerkzeuge — die interne Druckkammer, die ihnen ihre Genauigkeit verleiht, begrenzt auch, wie viel Drehmoment sie übertragen können, und eine Überlastung beschädigt die Membran dauerhaft. Seitenspanner tauschen Rundlauf gegen Griffigkeit, daher gehören sie auf Schruppdurchgänge, bei denen Sie 0,3–0,5 mm für einen Schlichtdurchgang in einem besseren Halter lassen.
Diese Zwei-Halter-Strategie – Schruppen mit Seitenspanner, Schlichten mit Hydraulik- oder Schrumpffutter – ist Standardpraxis in der Präzisionsarbeit und eine der kostengünstigsten Qualitätsverbesserungen. Sie kostet einen zusätzlichen Werkzeugwechsel pro Merkmal.
Spannzangenfutter: das Arbeitstier und wo es versagt
Das ER-Spannzangenfutter ist aus gutem Grund der Standard: kostengünstig, flexibel, in jedem Kegel erhältlich und gut genug für die Mehrheit der Fräs- und Bohrarbeiten. Es versagt in drei vorhersehbaren Situationen.
1. Drehmomentsättigung. Über etwa 60 N·m beginnt die Spannzange auf dem Schaft zu rutschen. Die Mutter fühlt sich fest an, aber der Griff ist nur Reibung.
2. Rundlaufdrift. ER-Spannzangen sind nur so rund wie die Mutter, die sie zusammendrückt. Eine verschlissene Mutter oder eine, die ohne die Spannzange im exzentrischen Ring angezogen wird, fügt sofort Rundlauf hinzu.
3. Reichweite. Standard-ER-Muttern sind sperrig. Wenn Ihr Merkmal innerhalb von 15 mm an einer Wand liegt, benötigen Sie eine schlanke Mutter oder einen anderen Halter.
Das Anzugsdrehmoment ist wichtiger, als die meisten Bediener denken. Eine ER32-Mutter, die mit 80 N·m statt der angegebenen 100–136 N·m (je nach Hersteller) angezogen wird, verliert einen erheblichen Teil ihrer Griffigkeit. Ein Drehmomentschlüssel auf der Werkbank ist eine kostengünstige Möglichkeit, eine ganze Klasse von Problemen zu beseitigen.
Für Dreharbeiten ist die entsprechende Entscheidung die zwischen einem Spannzangenfutter, einem 3-Backen-Futter und weichen Backen. In situ ausgedrehte weiche Backen bieten die beste Rundlaufgenauigkeit für einen bestimmten Durchmesser und werden in weiche Backen und Werkstückhaltung behandelt.
Was das für Ihre Anfrage bedeutet
Wenn Sie ein Teil an BQUQ senden, ist die Halterentscheidung Teil des Prozessplans, kein nachträglicher Gedanke. Drei Dinge in Ihrer Zeichnung oder Ihrem Modell ändern die Antwort:
- Toleranzangaben — eine Bohrung mit ±0,005 mm oder eine enge True-Position-Angabe drängt uns zu Hydraulik- oder Schrumpffuttern, was die Zykluszeit und den Preis beeinflusst.
- Tiefe-zu-Durchmesser-Verhältnis des Merkmals — alles über 4×D erfordert einen Halter mit großer Reichweite, reduzierten Vorschub oder ein anderes Verfahren.
- Material — das Schruppen von Stahl und Edelstahl verbraucht das Drehmomentbudget des Halters; Aluminium selten.
Wir führen CNC-Bearbeitung auf ±0,005 mm, Drehen und Fräsen über vier Produktionslinien in einem Werk in Dongguan aus, mit flexiblem MOQ ab Prototypenmengen. Angebote gehen innerhalb von 12 Arbeitsstunden heraus, und das Angebot enthält die von uns verwendeten Annahmen zu Werkzeugen und Werkstückhaltung – so können Sie sehen, wo die Kosten liegen. Wenn eine Designänderung es uns ermöglichen würde, einen günstigeren Halter und einen kürzeren Zyklus zu verwenden, sagen wir das.
Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein halterbewusstes Angebot.
Häufig gestellte Fragen
F: Welchen Rundlauf sollte ich für einen CNC-Werkzeughalter angeben?
A: Geben Sie den Rundlauf an der Fräserspitze an, nicht an der Haltermesslinie, und geben Sie den Abstand an. Für allgemeines Fräsen ist 0,010 mm TIR bei 3×D ein vernünftiges Ziel. Für Reiben, Bohren oder Lagersitze sind 0,005 mm oder besser mit einem Hydraulik- oder Schrumpffutter realistisch. Denken Sie daran, dass Spannzangenverschleiß und Spindelkegelzustand allein 0,01 mm oder mehr hinzufügen können.
F: Ist ein Hydraulik-Werkzeughalter besser als ein Schrumpffutter?
A: Sie lösen überlappende Probleme unterschiedlich. Hydraulikhalter bieten 0,003–0,005 mm Rundlauf, dämpfen Vibrationen gut und lösen sich mit einer Stellschraube, sind aber drehmomentbegrenzt und für schweres Schruppen ungeeignet. Schrumpffutter bieten 0,002–0,004 mm Rundlauf und hervorragende Steifigkeit ohne bewegliche Teile, benötigen aber ein Induktionsgerät und sind langsamer zu wechseln. Viele Werkstätten betreiben beide und wählen je nach Operation.
F: Warum zieht sich mein Schaftfräser beim Schruppen aus der Spannzange?
A: Fräser mit hoher Drallzahl erzeugen eine starke axiale Zugkraft, und eine Spannzange greift nur durch Reibung. Die üblichen Ursachen sind zu schwach angezogene Muttern, eine verschlissene oder verunreinigte Spannzange, ein öliger Fräserschaft oder ein Schnitt, der die Drehmomentkapazität des Halters übersteigt. Beheben Sie die Einrichtung, anstatt zu fest anzuziehen: Reinigen Sie den Schaft, ersetzen Sie die Spannzange, ziehen Sie sie nach Spezifikation an oder verlegen Sie den Schruppdurchgang auf einen Seitenspanner oder ein mechanisches Futter.
F: Kann ich eine Werkzeughalterfamilie für Aluminium und Stahl verwenden?
A: Nicht optimal. Aluminium belohnt hohe Geschwindigkeit und guten Rundlauf, daher funktionieren ER-Spannzangenfutter und Schrumpffutter gut. Das Schruppen von Stahl erfordert Drehmoment, was auf Seitenspanner oder mechanische Futter hinweist. Ein praktischer Kompromiss ist ein ER32-Satz für Aluminium und Schlichten plus ein mechanisches Futter für das Schruppen von Stahl. Das deckt die meisten Werkstätten mit gemischten Arbeiten ab, ohne ein großes Halterinventar.
F: Wie beeinflusst die Halterwahl den Preis eines CNC-bearbeiteten Teils?
A: Indirekt, aber deutlich. Ein Halter, der eine zweite Schlichtoperation, einen langsameren Vorschub oder eine größere Reichweite erzwingt, erhöht die Zykluszeit. Umgekehrt fügt die Angabe einer Toleranz, die tatsächlich einen Hydraulikhalter erfordert, Werkzeugkosten pro Einrichtung hinzu. Bei kleinen Chargen können die Halter- und Vorrichtungseinrichtung den Preis dominieren, weshalb wir unsere Annahmen zur Werkstückhaltung in jedem Angebot auflisten.
Verwandte Ressourcen
- Über BQUQ und unsere vier Produktionslinien in Dongguan: /about/
- CNC-Bearbeitungsdienstleistungen, Toleranzen und Materialien: /cnc-machining/
- CNC-Frästeile mit halterbewusster Prozessplanung: /cnc-milling-parts/
- CNC-Drehteile und Spannzangen-/Weichbacken-Werkstückhaltung: /cnc-turning-parts/
- Branchentrends in der Präzisionsfertigung: /industry-dynamics/
- Technische Artikel und Engineering-Leitfäden: /bquq-blog/
- Häufig gestellte Fragen zur Beschaffung aus China: /faq/
- Fallstudien und DFM-Redesign-Beispiele: /case/
- Kontaktieren Sie das Engineering-Team: /contact/
Verfasst vom BQUQ Engineering Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einem ISO9001-Werk. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


