
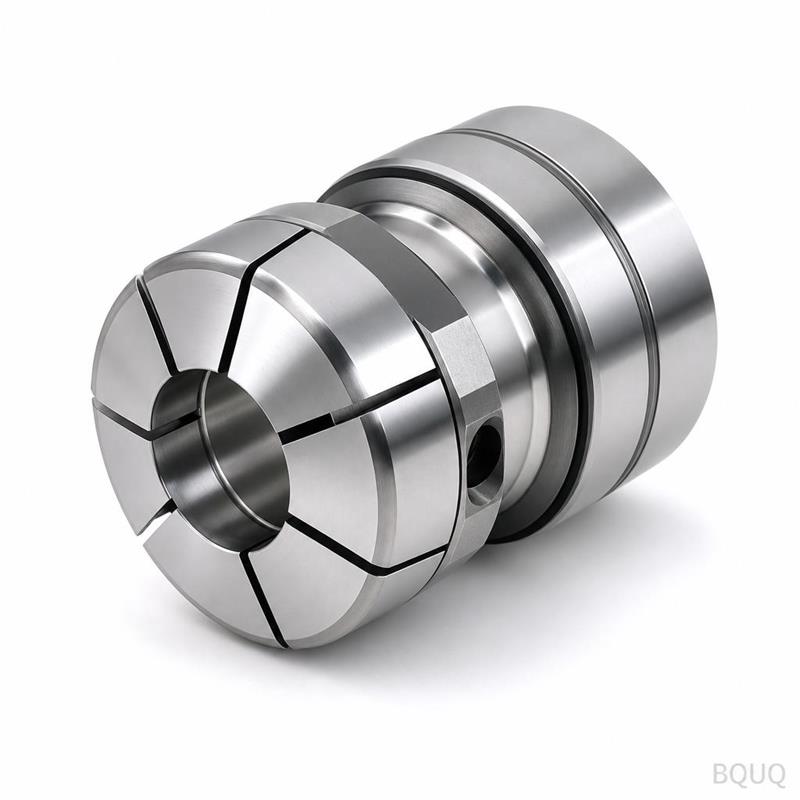
CNC-Bearbeitung von Fluid- und Pneumatikanschlüssen
Kurze Antwort: Die CNC-Bearbeitung stellt Fluid- und Pneumatikanschlüsse her, indem der Körper und das Gewinde gedreht und dann Querbohrungen, Sechskantflächen oder Montageflächen zu einer abgedichteten, wiederholbaren Geometrie gefräst werden. Die typische Werkstattfähigkeit liegt bei ±0,005 mm an kritischen Durchmessern, Ra 0,4–0,8 µm an Dichtflächen und Gewindeprüfung nach ISO 228 oder SAE J1926. Die Körper bestehen üblicherweise aus 6061-T6-Aluminium, 303/316-Edelstahl oder C3604-Messing. Die Durchlaufzeit für ein Erstmuster beträgt typischerweise 5–10 Arbeitstage nach Zeichnungsfreigabe; BQUQ gibt ein Angebot innerhalb von 12 Arbeitsstunden zurück und hält flexible Mindestbestellmengen ein, sodass ein Pilotlauf von 50 Stück vor Werkzeug- oder Volumenverpflichtungen realistisch ist.
Anschlüsse sehen auf einer Zeichnung einfach aus und verursachen im Feld unverhältnismäßige Probleme. Eine Pneumatikverschraubung, die bei 8 bar schwitzt, ein Hydraulikadapter, der nach 200 thermischen Zyklen festfrisst, ein Verteileranschluss, der nur an einer von sechs Kavitäten leckt – das sind Bearbeitungs- und Spezifikationsprobleme, keine Montageprobleme. Dieser Artikel behandelt, wie man Fluid- und Pneumatikanschlüsse spezifiziert, bearbeitet und prüft, damit sich das Teil bei Stück 1 und Stück 10.000 gleich verhält.
Was zählt als Fluid- oder Pneumatikanschluss?
In bearbeitungstechnischer Hinsicht ist ein Anschluss jedes Teil, dessen Aufgabe es ist, zwei Fluidwege – Flüssigkeit oder Gas – zu verbinden, während es Druck hält und Leckage verhindert. Das umfasst eine breite Familie, und die Bearbeitungsstrategie ändert sich mit jeder.
| Familie | Typische Funktion | Dominierendes Bearbeitungsverfahren | Kritisches Merkmal |
|---|---|---|---|
| Schlauchtülle mit Widerhaken | Aufsteckbarer flexibler Schlauch, Niederdruck | Drehen + Rändeln/Widerhakenform | Widerhakenkammdurchmesser, Einführungsfase |
| Push-to-Connect-Verschraubung | Sofortige Rohrverbindung, Pneumatik | Drehen + Fräsen (Freigabeschlitz) | Bohrungsrundheit, O-Ring-Nuttiefe |
| JIC-/SAE-Flanschverschraubung | Hydraulik, Hochdruck | Drehen, 37°- oder 45°-Konus | Konuswinkel und Oberflächengüte |
| ORFS / O-Ring-Boss | Hydraulik, Flächendichtung | Drehen + Stirnseitennuten | Nutbreite, Planheit der Stirnfläche |
| Banjo / Hohlschraube | Hydraulik bei beengtem Bauraum | Drehen + Querbohren | Entgraten der Querbohrung, Durchflussfläche |
| Verteilerblock | Verteilt mehrere Kreisläufe | Fräsen + Bohren + Gewindeschneiden | Position Anschluss zu Anschluss, Gewindetiefe |
| Kupplungskörper für Schnellkupplung | Häufiges Verbinden/Trennen | Drehen + Fräsen + Schleifen | Hülsenbohrung, Konzentrizität der Dichtungsauflage |
Der gemeinsame Nenner: Jedes dieser Teile wird durch eine Dichtungsgrenzfläche definiert. Alles andere – Sechskantflächen, Schraubenschlüsselfreiraum, Schlauchtüllengeometrie, Montagelaschen – ist sekundär. Wenn Sie nur eine Sache genau einhalten, dann die Dichtung.
Welche Werkstoffe sollten Sie für Anschlüsse wählen?
Die Werkstoffwahl wird durch Medium, Druck, Temperatur und Kosten bestimmt, in dieser Reihenfolge. Die Verträglichkeit mit dem Arbeitsfluid ist bei den meisten Niederdruck-Pneumatikanwendungen wichtiger als die Festigkeit.
| Werkstoff | Am besten für | Druckeignung | Hinweise |
|---|---|---|---|
| 6061-T6-Aluminium | Pneumatik, Niederdruckhydraulik, Druckluftwerkzeuge | Niedrig bis mittel | Eloxieren für Korrosionsschutz; blankes Aluminium mit alkalischen Medien vermeiden |
| 2024-Aluminium | Höherfeste Luftfahrtverschraubungen | Mittel bis hoch | Schlechte Korrosionsbeständigkeit unbeschichtet; üblicherweise plattiert |
| C3604-Messing | Luft, Wasser, Inertgas, allgemeine Pneumatik | Niedrig bis mittel | Ausgezeichnete Zerspanbarkeit, natürliche Korrosionsbeständigkeit |
| 303-Edelstahl | Wasser, milde Chemikalien, lebensmittelnahe Leitungen | Mittel | Frei zerspanbar; etwas geringere Korrosionsbeständigkeit als 316 |
| 316/316L-Edelstahl | Aggressive Chemikalien, Marine, medizinische Gase | Mittel bis hoch | Schwieriger zu bearbeiten; scharfes Werkzeug und langsamere Vorschübe spezifizieren |
| Kohlenstoffstahl (12L14, 1215) | Hochdruck-Hydraulikadapter | Hoch | Erfordert Zink-/Nickelplattierung; Plattierungsdicke beeinflusst Gewinde |
| PPSU / PEEK (bearbeiteter Kunststoff) | Isolierend, leicht, chemisch inert | Niedrig bis mittel | Bearbeitet, nicht gespritzt, für geringe Stückzahlen |
Zwei praktische Regeln. Erstens: Mischen Sie niemals einen blanken Aluminiumkörper mit einem Edelstahl-Gegengewinde in einer feuchten Umgebung – galvanische Korrosion wird die Verbindung festfressen. Verwenden Sie einen plattierten Körper, eine Anti-Seize-Paste oder einen Kunststoffisolator. Zweitens: Wenn ein Kunde "Edelstahl" für eine Pneumatikleitung mit trockener Instrumentenluft spezifiziert, ist 303 normalerweise ausreichend und lässt sich etwa 30–40 % schneller bearbeiten als 316, was sich direkt im Stückpreis niederschlägt.
Wie bearbeitet man einen Anschluss, der tatsächlich dichtet?
Die Dichtleistung wird durch drei Dinge erzeugt: Dichtungsgeometrie, Oberflächengüte und Konzentrizität. Alle drei sind Bearbeitungsentscheidungen.
Geometrie der Dichtfläche
Bei einem O-Ring-Boss-Anschluss steuern Nuttiefe und -breite den Quetschgrad. Ein typisches Ziel ist eine Quetschung von 15–25 % des O-Ring-Querschnitts. Wenn die Nut 0,05 mm zu tief ist, wird der O-Ring nie belastet; ist sie 0,05 mm zu flach, extrudiert er unter Druck. Dies ist eine Toleranz, die Sie explizit angeben müssen und nicht den Allgemeintoleranzen überlassen dürfen.
Bei Flanschverschraubungen ist der Konuswinkel die Dichtung. Ein 37°-JIC-Konus, gehalten auf ±0,5° und einer Oberflächengüte von Ra 0,8 µm oder besser, sitzt zuverlässig. Ein Konus, der mit 38° und zerrissener Oberfläche bearbeitet wurde, leckt bei hohem Druck, egal wie fest der Monteur anzieht.
Oberflächengüte auf Dichtflächen
| Dichtungsmethode | Typisch erforderliche Oberflächengüte | Warum |
|---|---|---|
| O-Ring-Flächendichtung | Ra 0,4–0,8 µm | Verhindert Dichtungsextrusion und Leckagewege |
| Flanschkonus (JIC/SAE) | Ra 0,8 µm oder besser | Metall-auf-Metall-Kontakt muss durchgehend sein |
| Gewindedichtmittel (NPT) | Ra 1,6 µm akzeptabel | Gewindeverformung übernimmt die Dichtung |
| Gebundene Dichtscheibe / Dowty | Ra 1,6 µm akzeptabel | Dichtscheibe verformt sich, um die Oberfläche zu füllen |
| Dichtungsfläche (Flansch) | Ra 1,6–3,2 µm | Dichtung passt sich an; zu glatt kann schlechter sein |
Beachten Sie die letzte Zeile. Bei Weichdichtungsverbindungen ist eine extrem polierte Fläche nicht automatisch besser – eine gewisse Oberflächentextur hilft der Dichtung zu greifen. Eine Über-Spezifikation der Oberflächengüte erhöht die Kosten, ohne die Dichtintegrität zu verbessern.
Konzentrizität und Ausrichtung von Gewinde zu Bohrung
Bei einer Push-to-Connect-Verschraubung müssen die Rohrbohrung und das Gewinde eine Achse teilen. Wenn sie um mehr als etwa 0,05 mm aus der Flucht laufen, tritt das Rohr schräg ein, die Klemmhülse greift ungleichmäßig, und die Verschraubung leckt oder löst sich unter Vibration. Die Lösung ist der Prozess, nicht die Prüfung: Drehen Sie Körper, Bohrung und Gewinde in einer Aufspannung, oder verwenden Sie ein Spannzangenfutter, das den gedrehten Außendurchmesser als Bezug für die zweite Operation hält. BQUQ setzt Spannzangenfuttersysteme genau aus diesem Grund ein – das erneute Spannen auf einem Dreibackenfutter fügt typischerweise 0,03–0,08 mm Rundlauf hinzu, was ausreicht, um einen Pneumatik-Dichtheitstest nicht zu bestehen.
Entgraten innerer Querbohrungen
Quergebohrte Anschlüsse schneiden die Hauptbohrung und hinterlassen einen Gratring an der Kreuzung. Dieser Grat gibt Partikel in den Fluidweg ab und kann verhindern, dass eine Dichtung sitzt. Spezifizieren Sie das Entgraten explizit – thermisches Entgraten, abrasives Fließen oder kontrolliertes manuelles Entgraten mit Endoskopkontrolle. "Alle Kanten entgraten" auf einer Zeichnung ist zu vage; geben Sie an, welche Kanten und nach welchem Standard.
Gewinde: wo die meisten Anschlussausfälle beginnen
Gewinde an Anschlüssen sind keine Befestigungselemente. Sie sind Druckgrenzen und folgen anderen Standards.
- NPT / NPTF (konisch): dichtet durch Gewindeverformung. Erfordert Dichtmittel oder Band. Verwechseln Sie nicht die Erwartungen an NPT und NPTF – NPTF ist die Trockendichtungsvariante und erfordert eine strengere Werkzeugkontrolle.
- G / BSPP (parallel): dichtet mit einer gebundenen Dichtscheibe oder einem O-Ring, nicht mit dem Gewinde selbst. Häufig in europäischer Pneumatikausrüstung.
- UNF / SAE J1926 (gerades Gewinde mit O-Ring-Boss): dichtet an einem O-Ring an der Gewindebasis. Die Position des O-Ring-Sitzes ist kritisch.
- Metrisch parallel (ISO 6149): ähnliches Prinzip wie SAE ORB, metrische Abmessungen.
- JIC 37°-Flansch: dichtet am Konus, das Gewinde liefert nur die Klemmkraft.
Ein häufiger und teurer Fehler ist die Spezifikation eines konischen Gewindes, wo ein paralleles Gewinde mit O-Ring beabsichtigt war, oder umgekehrt. Die Teile sehen auf einem Foto ähnlich aus und sind im Betrieb inkompatibel. Geben Sie immer den vollständigen Standard auf der Zeichnung an, nicht nur "1/4 Zoll".
Die Gewindeprüfung sollte mit Lehren erfolgen, nicht mit einem Messschieber. Gut-/Schlecht-Ringlehren für Außengewinde und Gewindelehrdorne für Innengewinde erfassen Flankendurchmesser- und Steigungsfehler, die ein Messschieber nicht sehen kann. BQUQ prüft Anschlussgewinde gegen den spezifizierten Standard und zeichnet das Ergebnis pro Charge auf.
Konstruktionsregeln für die Fertigung, die die Kosten von Anschlüssen senken
Die meisten Kosten für Anschlüsse stecken in der Rüstung und den Sekundäroperationen, nicht im Material. Ein paar Änderungen amortisieren sich normalerweise selbst.
1. Konsolidieren Sie auf einen Gewindestandard pro Baugruppe. Gemischte NPT- und BSPP-Anschlüsse am selben Verteiler erzwingen zwei Werkzeugsätze, zwei Lehrensätze und zwei Prüfroutinen.
2. Vermeiden Sie tiefe Querbohrungen mit kleinem Durchmesser. Eine Querbohrung mit einem Tiefen-zu-Durchmesser-Verhältnis über 6:1 erfordert Peck-Bohren, neigt zum Verlaufen und ist schwer zu entgraten. Orientieren Sie den Anschluss neu, wenn das Design es zulässt.
3. Spezifizieren Sie Sechskantflächen auf eine Standard-Schlüsselweite. Benutzerdefinierte Sechskantabmessungen erhöhen die Fräszeit und geben dem Servicetechniker kein Standardwerkzeug an die Hand.
4. Halten Sie Dichtungsnuten aus unterbrochenen Schnitten heraus. Eine Nut, die eine gefräste Fläche oder Querbohrung kreuzt, hat an jeder Unterbrechung einen Grat.
5. Verwenden Sie einen Bezug für Dichtungsmerkmale. Wenn die O-Ring-Nut und die Montagefläche von unterschiedlichen Bezügen aus bemaßt sind, führt die Toleranzkette irgendwann zu einem Leck.
6. Toleranzen nur dort, wo sie wichtig sind. Allgemeintoleranzen von ±0,1 mm an nicht dichtenden Merkmalen und ±0,005 mm an Dichtungsdurchmessern sind eine normale, kosteneffektive Aufteilung. Das Verschärfen von allem auf ±0,005 mm kann die Bearbeitungszeit vervielfachen, ohne funktionalen Gewinn.
Für einen tieferen Einblick, wie sich Toleranzentscheidungen auf die Kosten auswirken, lesen Sie unsere Aufschlüsselung von DFM-Redesign-Beispielen.
Prüfung und Dichtheitstest
Ein Anschluss, der korrekt misst, kann trotzdem lecken, daher sind sowohl Maßprüfung als auch Funktionstest erforderlich.
| Prüfung | Methode | Typische Häufigkeit |
|---|---|---|
| Gewindeform und Flankendurchmesser | Gut-/Schlecht-Lehren | 100 % oder nach AQL |
| Dichtungsnuttiefe/-breite | Optischer Komparator, CMM | Erstmuster + Stichproben |
| Bohrungsrundheit und Konzentrizität | CMM, Luftmessgerät | Erstmuster + Stichproben |
| Oberflächengüte auf Dichtflächen | Profilometer | Erstmuster + periodisch |
| Gratfreie innere Anschlüsse | Endoskop, visuell | Pro Charge |
| Dichtintegrität | Luftabfalltest oder hydrostatisch | Pro Charge oder 100 % für kritische Teile |
Der Luftabfalltest bei 1,5-fachem Arbeitsdruck ist das Standard-Produktionsscreening für Pneumatikverschraubungen. Für Hydraulikteile ist eine hydrostatische Prüfung bei 1,5–2-fachem Nenndruck üblich. Beide sind nur für den Zeitplan destruktiv – kalkulieren Sie die Testzeit in die Durchlaufzeit ein, anstatt sie als Nachgedanken zu behandeln.
Wenn Sie Schneidflüssigkeiten für die Bearbeitung dieser Teile spezifizieren, insbesondere Edelstahl und Messing, deckt unser Leitfaden zur Auswahl von Schneidflüssigkeiten den Aspekt der Medienverträglichkeit ab, der wichtig ist, wenn Restflüssigkeit auf einem Anschlusskörper eine Gasleitung kontaminieren könnte.
Warum Anschlüsse aus einer einzigen Fabrik beziehen?
Anschlüsse sind selten ein einzelner Prozess. Eine typische Pneumatikverschraubung benötigt Drehen, Fräsen für den Freigabeschlitz oder die Montagefläche, Gewindewalzen oder -schneiden, Entgraten, Oberflächenbehandlung und Dichtheitstest. Wenn diese Schritte bei verschiedenen Lieferanten liegen, überschreitet die Toleranzkette Firmengrenzen und niemand verantwortet die endgültige Dichtung.
Drehen, Fräsen, Entgraten und Prüfung unter einem Dach in Dongguan bedeuten, dass der auf der Drehmaschine festgelegte Bezug der bei der Endprüfung verwendete Bezug ist. BQUQ betreibt vier Produktionslinien in einer ISO9001-Fabrik, die CNC-Bearbeitung auf ±0,005 mm, Metallstanzen, Sonderfedern und Kühlkörperproduktion abdecken. Für Anschlussarbeiten ist die relevante Fähigkeit das Drehen und Fräsen auf derselben Fläche, mit Spannzangenfutter-Werkstückaufnahme für Konzentrizität und lehrenbasierter Gewindeverifizierung.
Für Einkäufer ist der praktische Nutzen eine kürzere Schleife zwischen "es leckt" und "hier ist warum". Für Ingenieure ist es ein einziger Verantwortungspunkt für die Dichtungsgrenzfläche.
Entdecken Sie die relevanten Prozesse: CNC-Bearbeitung, CNC-Drehteile und CNC-Frästeile. Wenn Ihr Anschluss in ein bearbeitetes Gehäuse eingeschraubt wird, decken unsere Hinweise zu Gewindespezifikationen die Anforderungen der Gegenseite ab.
Häufig gestellte Fragen
F: Welche Toleranz sollte ich für eine Anschluss-Dichtungsnut spezifizieren?
A: Nuttiefe und -breite sollten direkt toleriert werden, typischerweise ±0,025 mm oder enger, abhängig vom O-Ring-Querschnitt und Druck. Verlassen Sie sich bei Dichtungsmerkmalen nicht auf Allgemeintoleranzen. Ein Quetschgrad von 15–25 % ist das übliche Ziel. Geben Sie die Nutabmessungen als Grundmaße an, die auf den O-Ring-Standard verweisen, nach dem Sie konstruieren, und lassen Sie den Zerspaner sie unabhängig vom Rest des Teils einhalten.
F: Kann die CNC-Bearbeitung Pneumatik-Push-to-Connect-Verschraubungen wirtschaftlich bei geringem Volumen herstellen?
A: Ja. Unter etwa 5.000–10.000 Stück pro Jahr ist die Bearbeitung in der Regel billiger als Spritzgießen, sobald die Werkzeugamortisation einbezogen wird. BQUQ hält flexible Mindestbestellmengen ein, sodass ein Pilotlauf von 50–500 Stück praktikabel ist. Die Hauptkostentreiber sind die Anzahl der Aufspannungen, die Fräsoperation des Freigabeschlitzes und ob Sie 100 % Dichtheitstest oder Stichproben verlangen.
F: Was ist besser für Hydraulikanschlüsse, 316-Edelstahl oder plattierter Kohlenstoffstahl?
A: Es hängt von der Umgebung ab, nicht vom Druck. Plattierter Kohlenstoffstahl hält hohem Druck gut stand und kostet weniger, aber die Plattierung kann an Gewindekanten abplatzen und blanken Stahl der Korrosion aussetzen. 316-Edelstahl widersteht aggressiven Medien und Meeresbedingungen, lässt sich aber langsamer bearbeiten und kostet mehr. Für die meisten Innenhydrauliksysteme ist plattierter Kohlenstoffstahl die wirtschaftliche Wahl; spezifizieren Sie 316 für chemische, Offshore- oder Waschdown-Anwendungen.
F: Wie verhindere ich galvanische Korrosion zwischen einem Aluminiumkörper und einem Edelstahl-Gegenteil?
A: Trennen Sie die Metalle oder kontrollieren Sie die Umgebung. Optionen sind Harteloxieren des Aluminiumkörpers, Spezifikation einer Edelstahlsorte mit plattierter Aluminiumeinlage, Auftragen einer Anti-Seize-Paste bei der Montage oder Verwendung einer Kunststoff-Isolierscheibe. In nasser oder salzexponierter Umgebung vermeiden Sie direkten Kontakt von blankem Aluminium zu Edelstahl vollständig, da das Aluminium an der Verbindungsstelle bevorzugt korrodiert.
F: Welche Durchlaufzeit sollte ich für einen Erstmusteranschluss erwarten?
A: Für eine einfache Drehverschraubung mit einer sekundären Fräsoperation dauert ein Erstmuster typischerweise 5–10 Arbeitstage nach Zeichnungsfreigabe, einschließlich Materialbeschaffung und Prüfung. Verteiler mit mehreren Anschlüssen und Dichtheitstest dauern länger. BQUQ gibt Angebote innerhalb von 12 Arbeitsstunden zurück, sodass die Zeichnungsprüfung und die DFM-Feedbackschleife am selben Tag beginnen, an dem Sie Dateien senden.
Verwandte Ressourcen
- Über BQUQ und die Fabrik in Dongguan: /about/
- CNC-Bearbeitung, Dreh- und Fräsfähigkeiten: /cnc-machining/
- Weitere technische Artikel für Konstruktionsingenieure: /bquq-blog/
- Branchentrends in der Präzisionsfertigung: /industry-dynamics/
- Häufige Beschaffungs- und Toleranzfragen: /faq/
- Projekt-Fallstudien: /case/
- Senden Sie Zeichnungen für ein 12-Stunden-Angebot: /contact/
Verfasst vom BQUQ-Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


