
CNC-Bearbeitung für EV-Komponenten: Buchsen, Gehäuse und Stromschienen
Kurze Antwort: CNC-Bearbeitung eignet sich für EV-Komponenten, die enge Toleranzen, geringe Stückzahlen oder Designflexibilität erfordern – Batteriegehäuse, Motor- und Wechselrichterbuchsen, Sensorhalterungen, Kühlplatten und Prototypen-Stromschienen. Buchsen und Gehäuse werden typischerweise aus Aluminium oder Edelstahl mit Toleranzen von ±0,005 mm auf Passungen bearbeitet; Stromschienen gehen zum Stanzen über, sobald die Stückzahl etwa 5.000–10.000 Stück pro Jahr überschreitet. BQUQ bearbeitet EV-Teile in Dongguan unter ISO9001 und liefert ein Angebot innerhalb von 12 Arbeitsstunden.
Die Hardware von Elektrofahrzeugen ändert sich schnell, und dieses Tempo bestimmt die Prozessentscheidung. Ein Design, das über Jahre stabil ist, gehört in eine Matrize; ein Design, das noch jedes Quartal überarbeitet wird, gehört auf eine Maschine. Die meisten EV-Programme beginnen mit der Bearbeitung, validieren das Design und migrieren dann die stabilen, hochvolumigen Teile zum Stanzen oder Gießen. Zu wissen, welche Komponenten auf welche Seite dieser Linie fallen, ist das ganze Spiel.
Welche EV-Komponenten eignen sich für die CNC-Bearbeitung?
Die Teile, die am längsten in der Bearbeitung bleiben, sind diejenigen, bei denen Toleranz, Dichtheit oder geringe Stückzahl dominieren. Dazu gehören:
- Batteriemodulgehäuse und Endplatten, die abdichten und Ebenheit halten müssen.
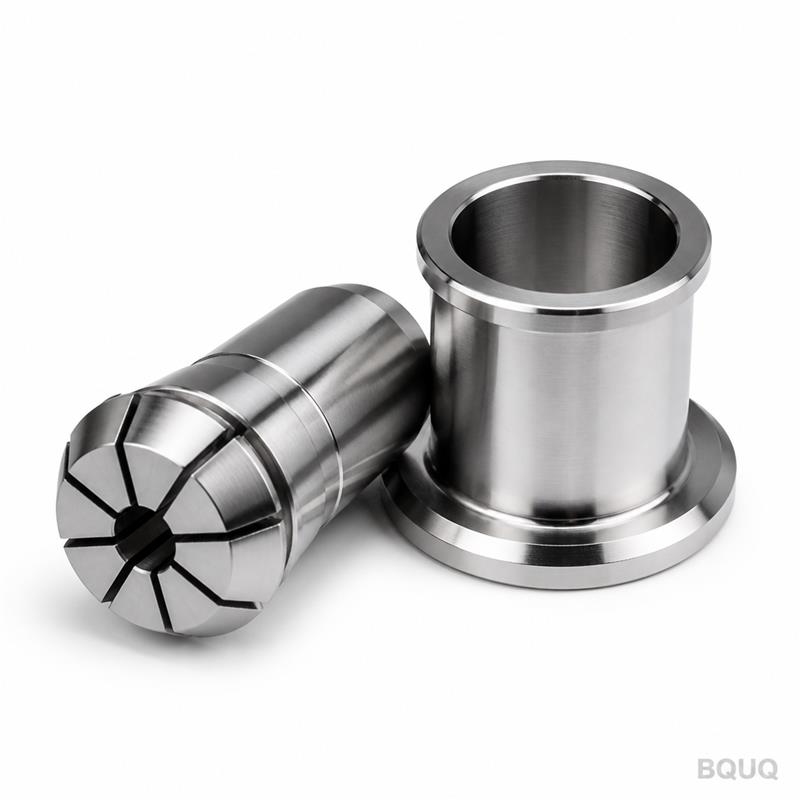
- Motor- und Wechselrichterbuchsen mit Lagerpassungen und Konzentrizitätsanforderungen.
- Sensorhalterungen, Steckerhintergehäuse und kleine Präzisionshalterungen.
- Kaltplatten und Kühlverteiler für das Thermomanagement.
- Prototypen- und Kleinserien-Stromschienen und Verbindungs-Hardware.
Diese Teile haben eine Gemeinsamkeit: Ihre Funktion hängt von einer Geometrie ab, die ein Umformprozess nicht ohne Weiteres wiederholen kann. Eine Buchse, die einen Rotor positioniert, muss auf Mikrometer genau konzentrisch sein; ein Gehäuse, das gegen eine Dichtung abdichtet, muss Ebenheit halten, nicht nur Maßhaltigkeit. Die Bearbeitung liefert diese Geometrie aus dem Vollen, Stück für Stück, ohne Werkzeug.
Buchsen und Gehäuse: Materialien und Toleranzen
Die Materialwahl folgt der Funktion. Aluminium bietet geringes Gewicht und gute Wärmeleitfähigkeit für Gehäuse und Platten. Edelstahl und Stahl bieten Festigkeit und Verschleißfestigkeit für Buchsen und beanspruchte Einsätze. Technische Kunststoffe übernehmen elektrische Isolations- und Wärmebruchaufgaben.
| Komponente | Typisches Material | Kritische Toleranz | Warum es wichtig ist |
|---|---|---|---|
| Motorbuchse | Stahl / Edelstahl | ±0,005 mm Bohrung | Lagerpassung, Konzentrizität |
| Wechselrichtergehäuse | Aluminium 6061 | ±0,02 mm | Dichtheit, Ebenheit |
| Batterie-Endplatte | Aluminium 6061 | ±0,05 mm | Ebenheit, Gewicht |
| Sensorhalterung | Aluminium / Kunststoff | ±0,05 mm | Positionierwiederholbarkeit |
| Kühlplatte | Aluminium | ±0,05 mm | Dichtungspfad, Ebenheit |
Zwei Werte verdienen Aufmerksamkeit. Lagerbohrungen werden auf ±0,005 mm oder enger gefertigt und mit einem CMM verifiziert, nicht mit einem Messschieber. Die Ebenheit von Gehäusen für eine abgedichtete Verbindung wird üblicherweise als Ebenheitstoleranz von etwa 0,05–0,1 mm über die Dichtfläche angegeben, da eine Fläche innerhalb ihrer Maßtoleranz liegen und dennoch undicht sein kann. Unsere Fertigungsfähigkeit liegt bei ±0,005 mm bei kritischen Merkmalen; wir sagen Ihnen, wenn eine Anforderung über das hinausgeht, was ein Fräsprozess vertreten kann.
Stromschienen: Bearbeitet oder gestanzt?
Dies ist die häufigste EV-Prozessfrage. Eine bearbeitete Kupfer-Stromschiene ist richtig für Prototypen und geringe Stückzahlen; eine gestanzte Stromschiene ist richtig für Volumen. Der Übergang hängt von Dicke, Geometrie und Jahresmenge ab.
| Faktor | Bearbeitete Stromschiene | Gestanzte Stromschiene |
|---|---|---|
| Wirtschaftlicher Bereich | 1–1.000 Stk. | 5.000–1.000.000+ Stk. |
| Werkzeugkosten | Keine | Mittel bis hoch |
| Designänderungen | Günstig | Teuer (Werkzeug-Nachbearbeitung) |
| Dickenbereich | Beliebig | Am besten bei dünnem bis mittlerem Material |
| Typische Verwendung | Prototyp, Kleinserie, kundenspezifisch | Serienproduktion |
Kupfer ist weich und leitfähig, was beide Prozesse rentabel macht und die Volumenentscheidung hauptsächlich finanziell bestimmt. Ab etwa 5.000–10.000 Stück pro Jahr sind die Werkzeugkosten amortisiert und das Stanzen gewinnt bei den Stückkosten. Darunter vermeidet die Bearbeitung die Werkzeuginvestition vollständig. Da Designänderungen bei der Bearbeitung günstig und beim Stanzen teuer sind, sollten Stromschienen bearbeitet bleiben, bis der Strompfad und die Geometrie eingefroren sind. Die Abwägungen werden ausführlicher in unserem Stromschienen-Stanzleitfaden behandelt.
Thermische und elektrische Überlegungen
EV-Teile erfüllen oft zwei Aufgaben gleichzeitig. Eine Kühlplatte muss Wärme leiten und abdichten; eine Buchse muss eine Welle positionieren und manchmal isolieren. Diese Doppelrolle prägt sowohl Material als auch Oberfläche:
- Elektrische Isolierung: Eloxiertes Aluminium bildet eine dünne isolierende Oxidschicht, nützlich für Kriech- und Luftstrecken bei einigen Gehäusen, aber Eloxieren ist kein Ersatz für eine ordnungsgemäße Isolationsbarriere. Überprüfen Sie die dielektrischen Anforderungen separat.
- Thermischer Kontakt: Eine bearbeitete flache Platte, die auf ein Wärmeleitmaterial trifft, benötigt Ebenheit und einen kontrollierten Ra-Wert, typischerweise 0,8–1,6 µm, damit die Schnittstelle echten Kontakt herstellt.
- Korrosion: Umgebungen im Motorraum und unter dem Fahrzeug bestrafen ungeschützten Stahl; spezifizieren Sie Zinkbeschichtung, Brünierung oder Edelstahl, wo Flüssigkeits- und Salzeinwirkung wahrscheinlich ist.
- Leitfähigkeit an Verbindungen: Bei Kupfer-Stromschienen benötigen die Verbindungsflächen oft eine definierte Oberfläche und Ebenheit, um den Kontaktwiderstand niedrig zu halten; spezifizieren Sie Ra und Ebenheit für die Verbindung, nicht für das gesamte Teil.
Wie unterstützt BQUQ EV-Programme?
Wir bearbeiten gedrehte und gefräste EV-Komponenten auf stabilen CNC-Anlagen, verifizieren kritische Merkmale mit einem CMM und halten ±0,005 mm als Fertigungsfähigkeit. Prototypen werden schnell geliefert, da kein Werkzeug erforderlich ist, und Kleinserien sind Routine. Wo ein Teil bei höherem Volumen eindeutig zum Stanzen gehört, sagen wir das und können beides produzieren – Bearbeitung zur Validierung, Stanzen für die Produktion – in einer Fabrik. Das ist wichtig für Stromschienen, Kühlkörper-Hardware und die kleinen gepressten Kontakte, die sich in einer EV-Baugruppe befinden.
Senden Sie das Modell oder die Zeichnung mit Material, Menge, Oberfläche und etwaigen Dokumentationsanforderungen. Wenn das Teil auch eine Feder, einen gestanzten Kontakt oder einen Kühlkörper umfasst, senden Sie die gesamte Baugruppe und wir kalkulieren sie als ein Paket. Wir liefern ein Angebot innerhalb von 12 Arbeitsstunden.
EV-Design-Details, die spätere Probleme vermeiden
EV-Programme laufen schnell, und Details, die auf einem Prototyp unsichtbar sind, werden in der Produktion teuer. Diese sollten früh geklärt werden:
- Bezugssystem und Toleranzkette. Batteriemodule und Motorbaugruppen bestehen aus vielen Teilen, daher ist die Toleranz, die zählt, die Baugruppen-Toleranzkette, nicht eine einzelne Komponente. Definieren Sie das Bezugssystem auf jeder Zeichnung und prüfen Sie die Kette, bevor Sie ein Design einfrieren, denn das Verschärfen eines Teils behebt selten eine Baugruppe, die auf oberster Ebene locker ist.
- Dichtflächen. Ein Gehäuse, das gegen eine Dichtung abdichtet, benötigt Ebenheit und eine kontrollierte Oberflächenbeschaffenheit, nicht nur eine Maßtoleranz. Spezifizieren Sie Ebenheit über die Dichtfläche und einen Ra-Wert, der zum Dichtungsmaterial passt.
- Materialpaarung an Verbindungen. Kupfer und Aluminium in Kontakt korrodieren bei Feuchtigkeit, daher benötigt eine Stromschienenverbindung zwischen unterschiedlichen Metallen entweder eine beschichtete Barriere oder ein Design, das die Metalle trennt.
- Kontinuität des thermischen Pfads. Eine Kühlkomponente funktioniert nur, wenn die Wärme sie erreichen kann. Das bedeutet Ebenheit und Oberfläche an der thermischen Schnittstelle, korrektes Interface-Material und Montagedruck, der die Platte nicht verzieht.
- Isolations-Kriech- und Luftstrecken. Anforderungen an die elektrische Isolierung sind Geometrie, nicht Oberfläche. Eloxieren bietet eine dünne Oxidschicht, sollte aber nicht als primäre Isolationsbarriere behandelt werden; überprüfen Sie die dielektrische Leistung am fertigen Teil.
- Dokumentation in der Prototypenphase. Auch ein einmaliges EV-Teil profitiert von einem Maßbericht und einem Materialzertifikat, da diese Aufzeichnungen die spätere Produktionsfreigabe speisen.
Kümmern Sie sich darum, solange das Design noch auf einem Bildschirm ist, und der Übergang zur Produktionswerkzeugung wird Routine statt Redesign.
Häufig gestellte Fragen
F: Ist CNC-Bearbeitung oder Stanzen besser für EV-Stromschienen?
A: Für Prototypen und Kleinserien ist die Bearbeitung besser, da keine Werkzeugkosten anfallen und Designänderungen günstig sind. Ab etwa 5.000–10.000 Stück pro Jahr gewinnt das Stanzen in der Regel bei den Stückkosten. Lassen Sie Stromschienen bearbeitet, bis die Geometrie und der Strompfad eingefroren sind.
F: Welche Toleranzen können Sie bei EV-Buchsen und -Gehäusen halten?
A: ±0,005 mm bei kritischen Merkmalen wie Lagerbohrungen, verifiziert mit einem CMM. Die Ebenheit von Gehäusen für abgedichtete Verbindungen wird typischerweise mit etwa 0,05–0,1 mm über die Fläche angegeben. Wir melden jede Anforderung, die ein Bearbeitungsprozess nicht vertretbar halten kann.
F: Können Sie Kupfer- und Aluminium-EV-Teile bearbeiten?
A: Ja. Wir bearbeiten Kupfer für Stromschienen- und Verbindungsarbeiten, Aluminium für Gehäuse, Platten und Halterungen sowie Stahl oder Edelstahl für Buchsen und beanspruchte Teile. Kupfer ist weich und schmierig, daher wird es mit speziellen Vorschüben und Werkzeugen bearbeitet, nicht mit dem gleichen Setup wie Stahl.
F: Stellen Sie Prüfberichte für EV-Teile bereit?
A: Ja. Jede Charge wird standardmäßig mit einem Maßprüfbericht geliefert, und wir stellen Materialzertifizierung und FAI-Berichte bereit, wenn Ihr Programm sie erfordert. Teilen Sie uns das Dokumentationspaket in der Angebotsphase mit.
F: Wie schnell kann ich ein Angebot für bearbeitete EV-Teile erhalten?
A: Senden Sie die Zeichnung oder das 3D-Modell an sc@bquq.com oder WhatsApp +86 13713157787 mit Material, Menge und Oberfläche. Wir liefern ein Angebot innerhalb von 12 Arbeitsstunden.
Verwandte Ressourcen
- Stromschienen-Stanzleitfaden — wann eine gestanzte Stromschiene eine bearbeitete übertrifft und um wie viel.
- CNC-Bearbeitungsdienste — Drehen und Fräsen von einer Quellfabrik in Dongguan.
- Über BQUQ — eine ISO9001:2015-Fabrik, die CNC-, Stanz-, Feder- und Kühlkörperlinien unter einem Dach betreibt.
- Kontaktieren Sie uns — senden Sie Ihre Zeichnung und erhalten Sie ein Angebot innerhalb von 12 Arbeitsstunden.
Verfasst vom BQUQ-Engineering-Team. BQUQ ist eine ISO9001-zertifizierte Quellfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, Sonderfedern, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


